LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC

تشغيل بارات النحاس مقابل الألومنيوم في اللوحات المصرية — دليل الماكينة والقوالب
Release time:
2026-11-10
الموضوع: تشغيل بارات النحاس مقابل الألومنيوم في اللوحات المصرية · القوالب · الارتداد المرن · الخلوص
العلامة: LT / LTMC 303U-3-C · 503U-3-C · 803U-3-C
السوق: ورش اللوحات الكهربائية والمحولات في مصر
إجابة سريعة
يمكن لـماكينة الباسبار الهيدروليكية 3 في 1 نفسها—مثل طراز LT / LTMC 303U-3-C / 503U-3-C / 803U-3-C—تشغيل النحاس والألومنيوم في ورشة لوحات مصرية عندما تتوافق القوة وخلوص القالب وحالة نصل القص ونصف قطر الثني وضغط التثبيت مع درجة المادة ومعالجتها الحرارية. لا تفترض أن ضبطًا مُعتمدًا للنحاس سيُعطي الزاوية نفسها أو ارتفاع الرايش أو جودة الثقب على الألومنيوم. بعد كل تغيير للمادة، أعد التحقق من الخلوص وجدول الارتداد المرن وعيّنات القطعة الأولى قبل إطلاق الدفعة لتجميعات IEC 61439.
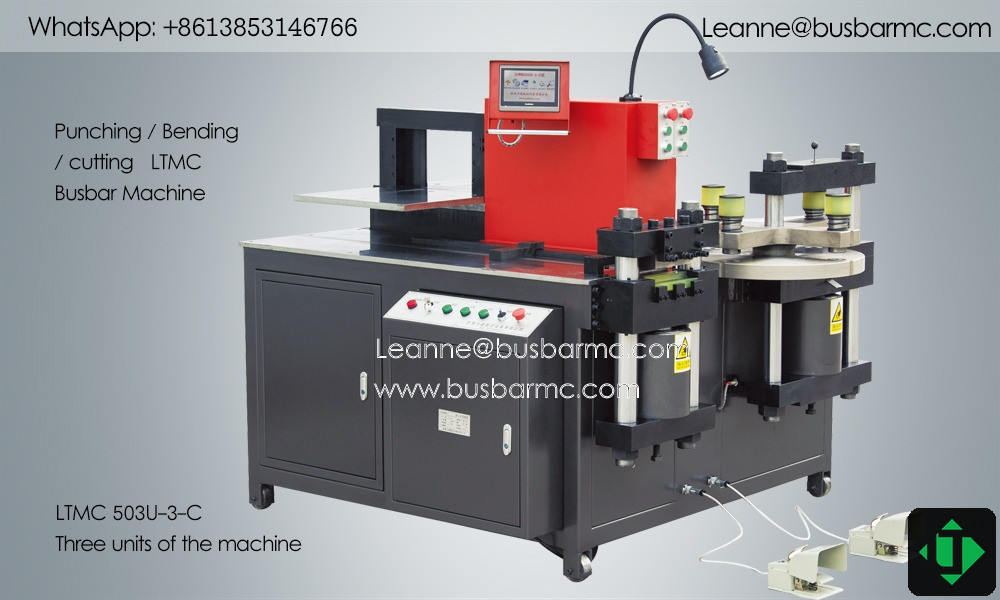
نظرة عامة على ماكينة LTMC 503U-3-C ثلاثية المحطات — إطار 3 في 1 مناسب لورش اللوحات المصرية
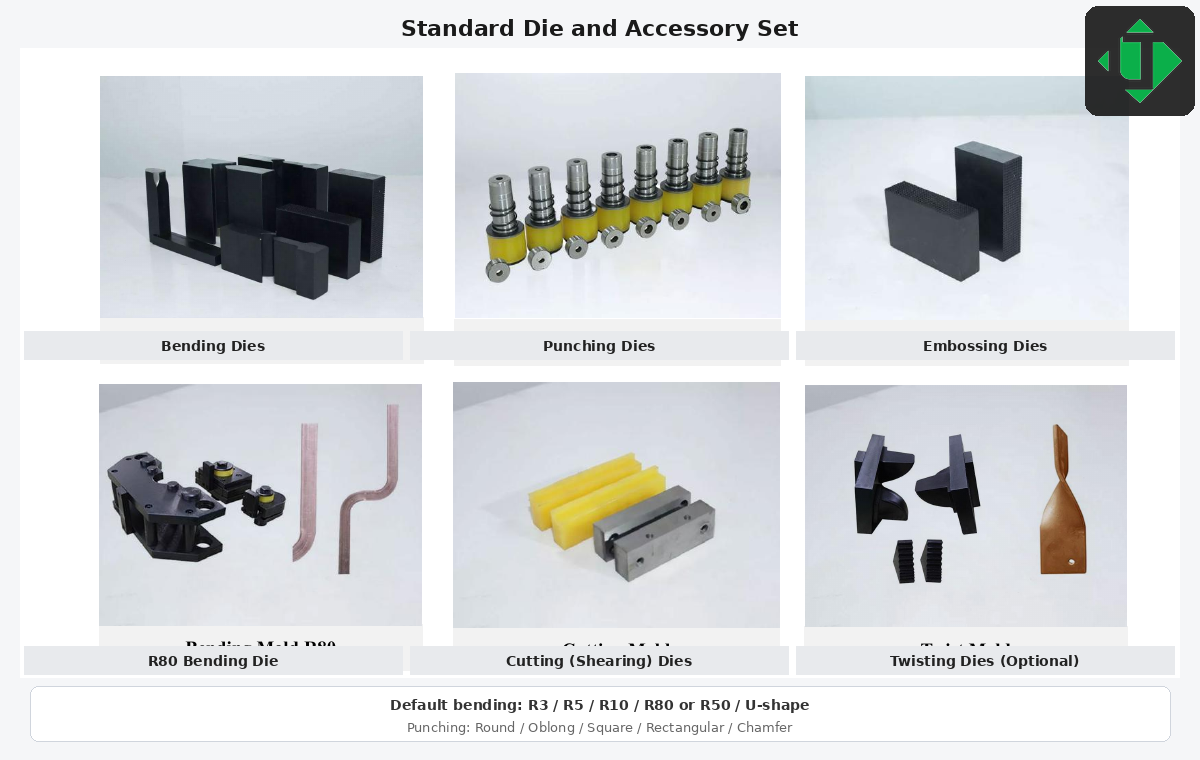
طقم القوالب والملحقات القياسي — اضبط الخلوص ونصف القطر حسب النحاس أو الألومنيوم، وليس وفق وصفة واحدة
لماذا يغيّر اختيار المادة ضبط الماكينة
لا يزال كثير من مصنّعي اللوحات في القاهرة والعاشر من رمضان والإسكندرية يعتمدون بارات نحاس رئيسية—وغالبًا ما تُحدَّد بدرجة Cu-ETP / C11000 عندما يشترط الرسم موصلية IACS—بينما يظهر الألومنيوم في بعض أعمال مجاري الباسبار أو المحولات أو التوزيع الحسّاس للتكلفة. هذا الاختيار يحدّد هامش القوة، وخلوص القالب، وعمر نصل القص، والعناية بالسطح، وليس سعر المادة وحدها.
| العامل | الأثر النموذجي للنحاس | الأثر النموذجي للألومنيوم |
|---|---|---|
| الموصلية / الكتلة | موصلية أعلى؛ بارة أكثف | كتلة أقل وغالبًا تكلفة مادة أقل |
| حمل التخريم | مرجع أساسي لقدرة القالب | الدرجات الليّنة قد تُعلَّم بسهولة؛ والسبائك الصلبة ما تزال تحتاج هامش قوة |
| حافة القص | راقب الرايش وتآكل النصل | راقب علامات التثبيت والتشوّه الموضعي |
| الارتداد المرن عند الثني | جدول ارتداد أساسي | عادةً يحتاج تعويضًا أكبر ونصف قطر داخلي أدنى أكبر |
| السطح | الخدوش مهمة لأسطح التلامس | أكسيد + سطح ليّن → احمِ الأغشية والوسائد بعناية |
التخريم: الخلوص وجودة الثقب
جودة التخريم = محاذاة القالب + الخلوص + جهاز الفصل (stripper) + قوة كافية للسمك × قطر الثقب. يجب أن يستقر تباعد الثقوب والمسافة عن الحافة في رسومات اللوحات المصرية ضمن الترتيب المعتمد وفق IEC 61439؛ فالماكينة لا تضع الخلوصات الكهربائية بنفسها.
- احتفظ بملاحظات خلوص منفصلة للنحاس والألومنيوم على البرج نفسه.
- بعد تبديل المادة، افحص الثقوب الأولى من حيث الرايش والتمزّق والاستطالة قبل إطلاق الدفعة.
- نطاقات التخريم المنشورة (الجداول العامة): 303 Φ4.3–Φ25 · 503 Φ4.3–Φ30 · 803 Φ4.3–Φ34.
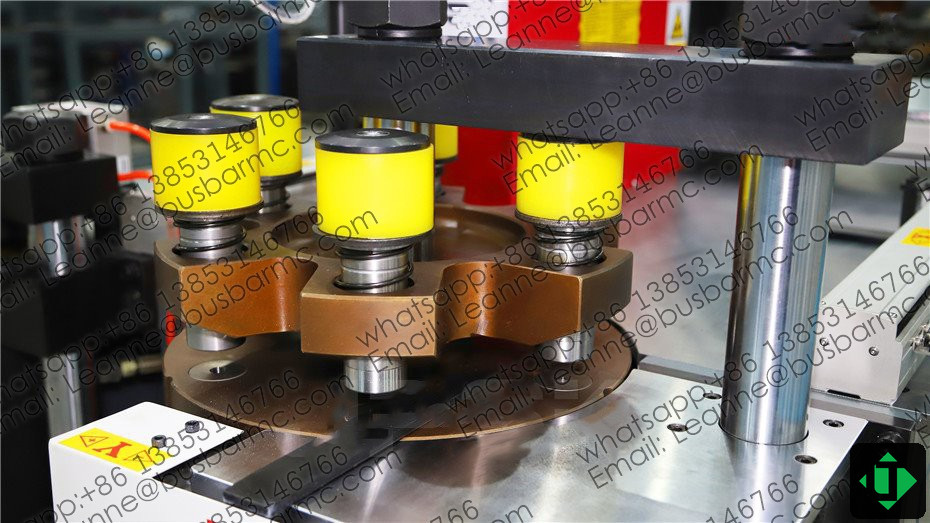
وحدة برج التخريم بقوالب متعددة المحطات — أعد التأهيل بعد كل تبديل بين النحاس والألومنيوم
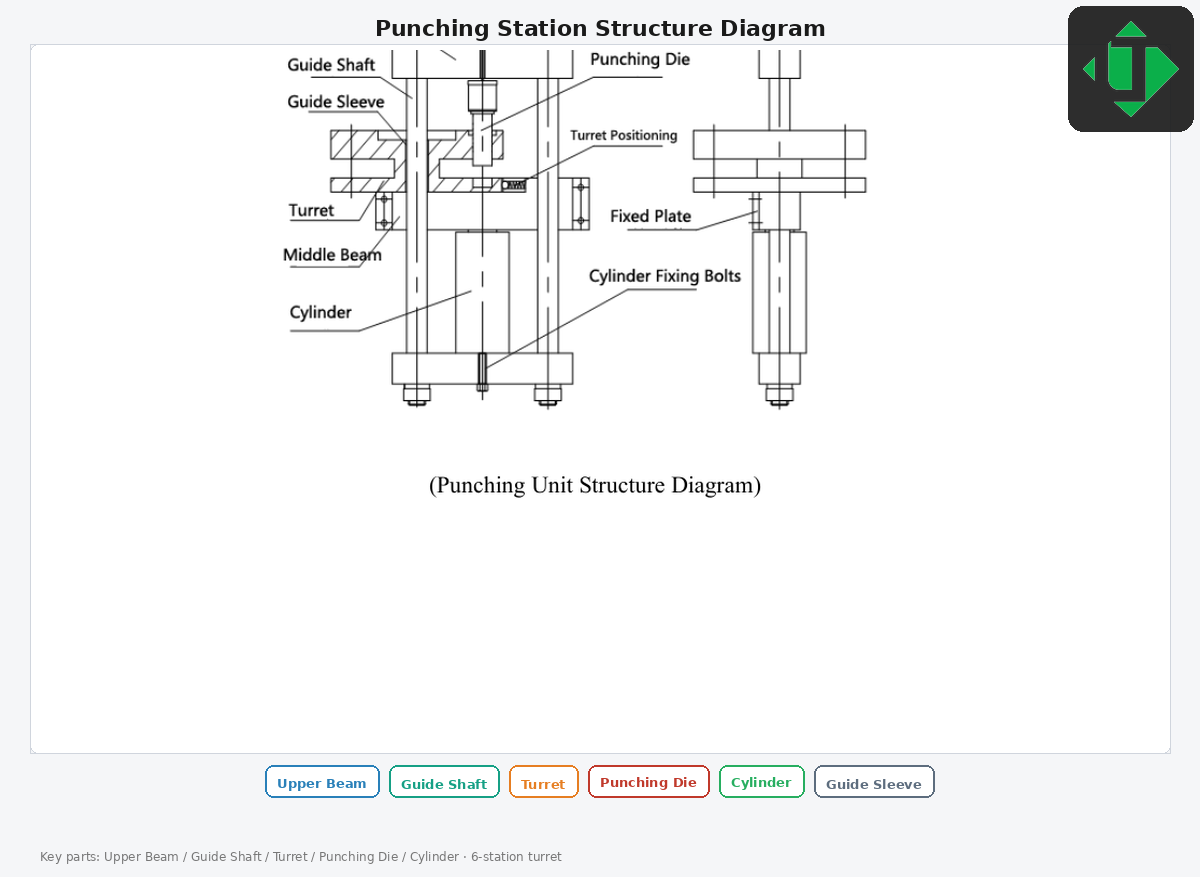
مخطط هيكل محطة التخريم
القص: الأنصال وضاغطة التثبيت
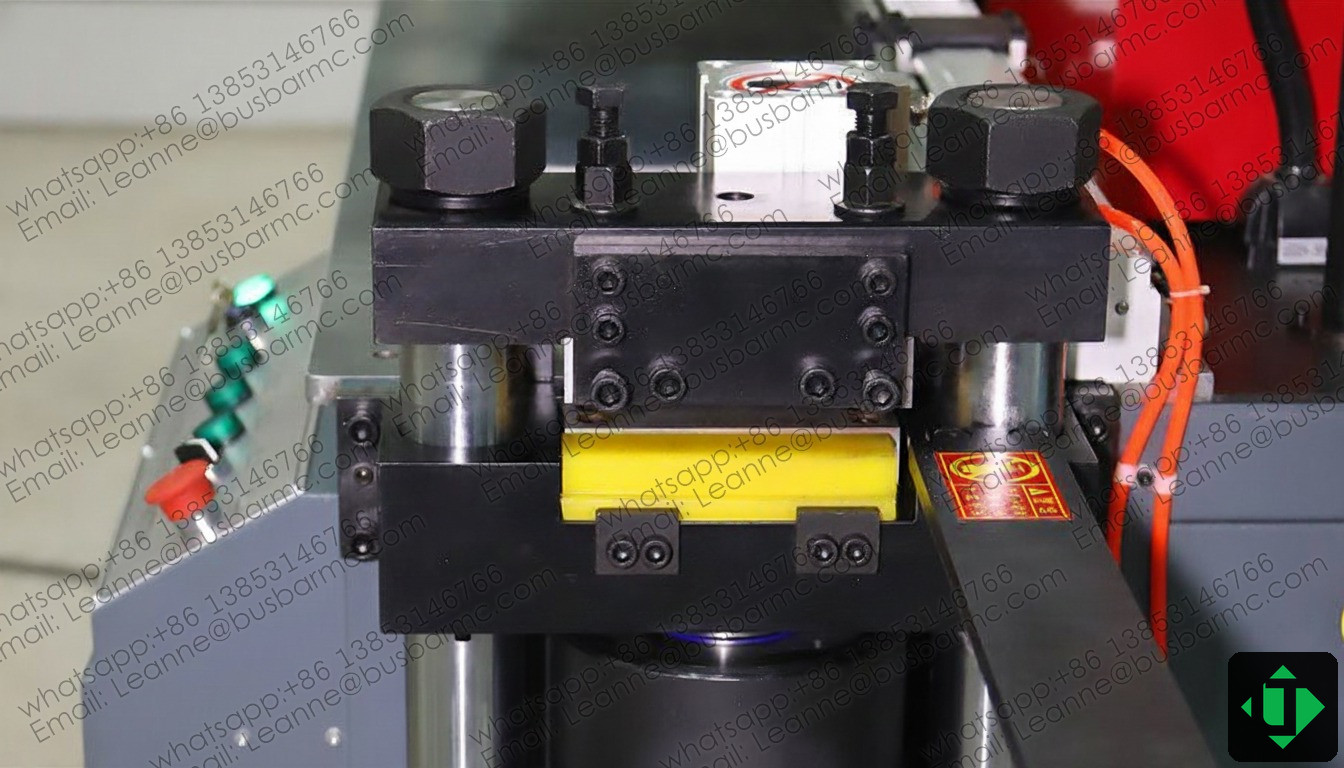
لقطة قريبة لوحدة القص — تتغيّر حالة النصل وضغط التثبيت مع المادة
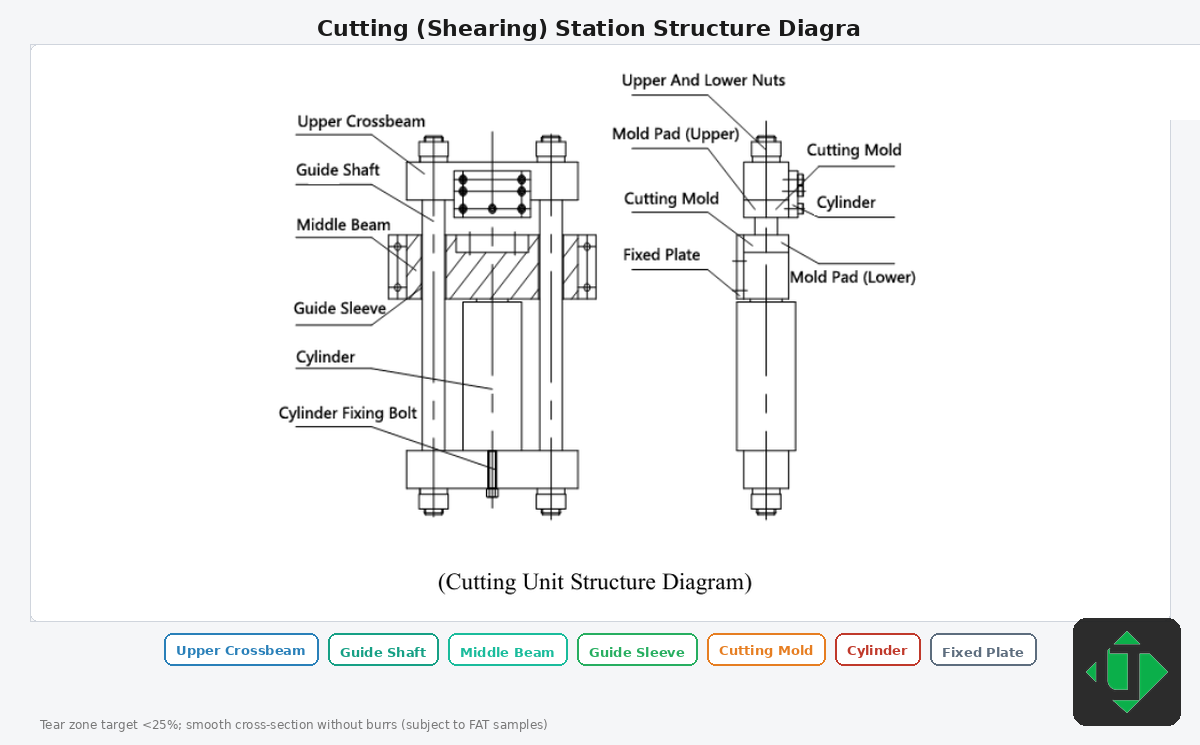
مخطط هيكل محطة القص
عند قص النحاس راقب الرايش وتشوه الطرف وعلامات تآكل النصل. وعند قص الألومنيوم اجعل أولويتك ضغط التثبيت والدعم؛ فالتثبيت المفرط قد يترك علامات أو يغيّر الشكل الموضعي. النصل المتآكل يضرّ المادتين معًا.
إذا انخفضت جودة القص بعد تغيير المادة، تحقّق من خلوص النصل المعتمد ومن التثبيت قبل رفع الضغط الهيدروليكي. كثيرًا ما تُذكر أهداف منطقة التمزّق في الورشة عند أقل من ~25%—عاملها قياسًا في FAT لا ادّعاءً تسويقيًا.
الثني: يجب أن تبقى جداول الارتداد المرن خاصة بكل مادة
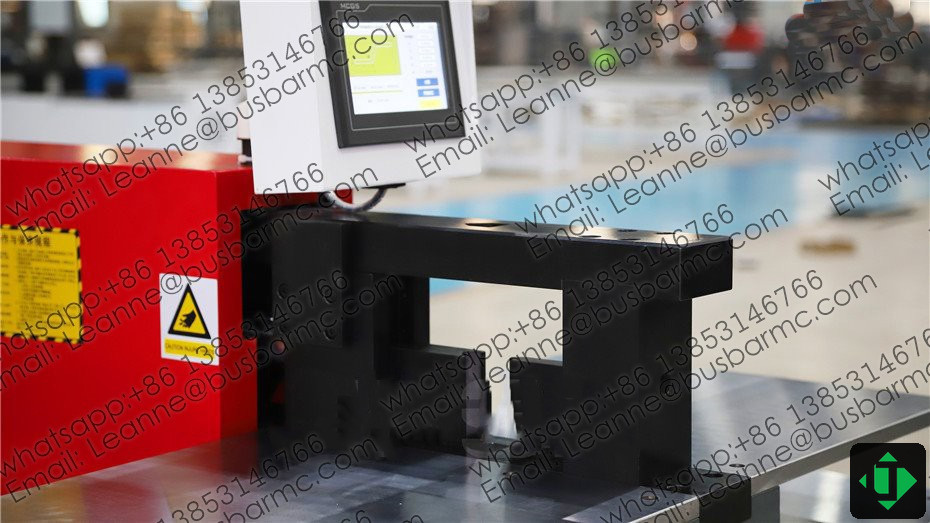
وحدة الثني مع منضدة العمل وواجهة HMI — احفظ وصفات النحاس والألومنيوم بشكل منفصل
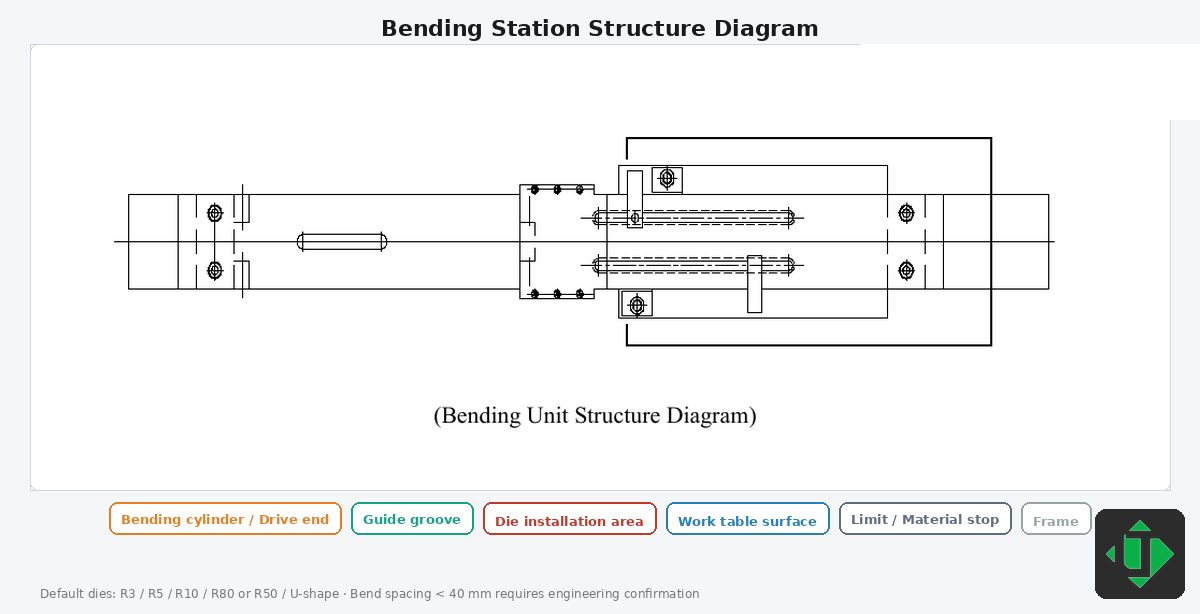
مخطط هيكل محطة الثني
- تختلف سعة الثني الأفقي عن الثني الرأسي (على الحافة)؛ والغلاف المنشور للثني الرأسي أضيق (مثل 10×100 في 303؛ و12×120 في 503/803).
- يحتاج الألومنيوم عادةً إلى تعويض ارتداد مرن أكبر. لا تلصق وصفات النحاس من HMI على الألومنيوم دون ثني تجريبي.
- غالبًا ما تشمل عائلات أنصاف الأقطار الافتراضية R3 / R5 / R10 / R80 (أو R50) إضافة إلى قوالب U—أكّد الطقم في أمر التوريد.
دقة الزاوية المنشورة في صفحات المنتج حوالي ±1° والتكرار حوالي ±0.5° (أكّدها في OA/FAT). الزاوية بعد التحرير مهمة في اللوحات المصرية لأن انحراف الشفة قد يتعارض مع هندسة IEC 61439 المعتمدة.
ماكينة واحدة ومادتان — قواعد عملية
- حدّد حجم الماكينة حسب أصعب شغل للنحاس أو الألومنيوم (أقصى عرض×سمك + أصعب ثقب/ثني)، لا حسب البارة المتوسطة.
- احفظ وصفات النحاس ووصفات الألومنيوم بشكل منفصل على HMI/PLC.
- غيّر القوالب وملاحظات الخلوص عندما تتغيّر مادة الرسم.
- نفّذ طقم القطعة الأولى: الطول، الثقوب، الزاوية بعد التحرير، السطح.
- وثّق عيّنات FAT للمادتين إذا كانت الورشة تحتاج قدرة مزدوجة.
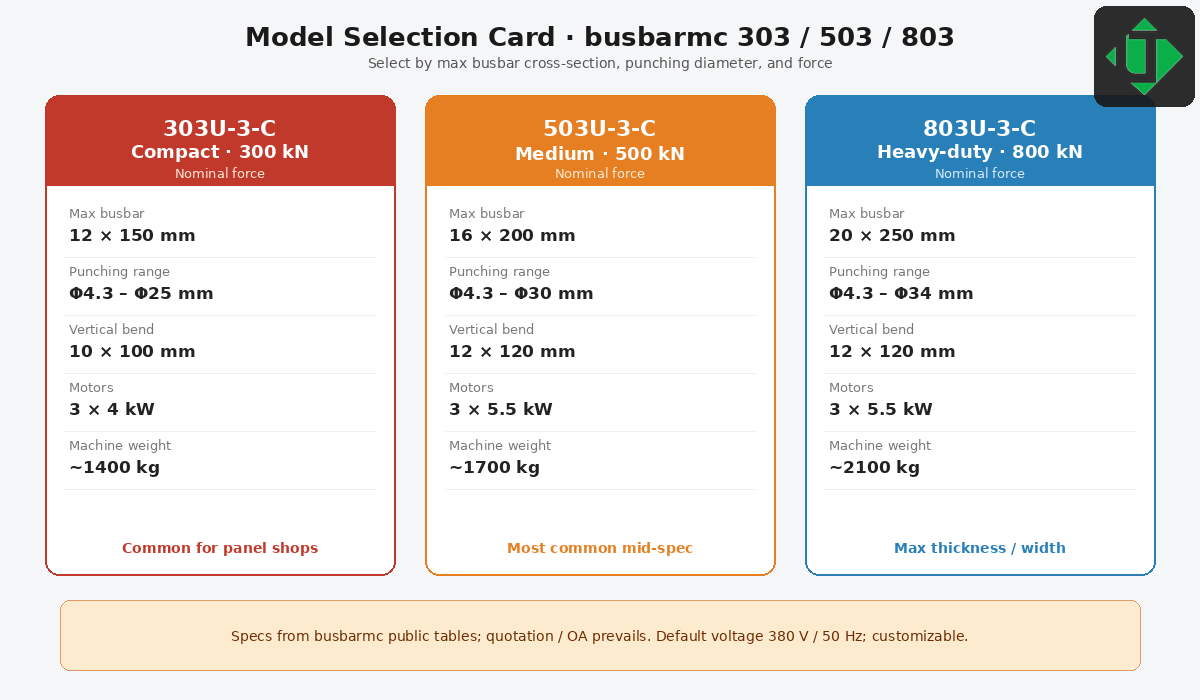
بطاقة اختيار الطراز: 303U-3-C / 503U-3-C / 803U-3-C
| البند | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| القوة الاسمية (kN) | 300 | 500 | 800 |
| قطر التخريم (mm) | Φ4.3–Φ25 | Φ4.3–Φ30 | Φ4.3–Φ34 |
| أقصى سمك / عرض (mm) | 12 / 150 | 16 / 200 | 20 / 250 |
| أقصى ثني أفقي (mm) | 150 / 12 | 200 / 16 | 250 / 20 |
| أقصى مقاس للثني الرأسي (mm) | 10×100 | 12×120 | 12×120 |
| قدرة المحرك | 3×4 kW | 3×5.5 kW | 3×5.5 kW |
راجع أيضًا صفحة ماكينة باسبار 3 في 1 من LT عند مطابقة أصعب شغل مصري مع فئة الطراز.
قائمة التحقق قبل طلب عرض السعر
| اطلب / أرسل | السبب |
|---|---|
| درجة النحاس و/أو الألومنيوم والمعالجة الحرارية (مثل Cu-ETP / C11000 وIACS إن وُجدت) | القوة والخلوص والارتداد المرن |
| أقصى عرض × سمك | فئة الطراز 303/503/803 |
| قائمة الثقوب والمستطيلات المدوّرة | طقم قوالب التخريم |
| الثني الأفقي مقابل الرأسي + أنصاف الأقطار | عدد ثني القوالب |
| متطلبات السطح / الغشاء الواقي | وسائد التثبيت والمناولة |
| عيّنات FAT للمادتين | إثبات القبول |
الأسئلة الشائعة
هل يمكن لماكينة باسبار واحدة تشغيل النحاس والألومنيوم معًا؟
نعم، عندما تُعتمد السعة والقوالب والإعدادات لكل مادة. القدرة المزدوجة لا تتحقق تلقائيًا بعد FAT للنحاس وحده.
هل أحتاج قوالب مختلفة للألومنيوم؟
غالبًا نعم لاختيار الخلوص ونصف القطر. وفي الحد الأدنى، احتفظ ببطاقات تشغيل منفصلة حتى إن تشابهت عائلة القوالب ظاهريًا.
لماذا يختلف ثني الألومنيوم؟
بسبب استعادة مرنة أعلى (الارتداد المرن) وسلوك مختلف لنصف القطر الداخلي الأدنى. قِس الزاوية بعد التحرير، لا القيمة المبرمجة وحدها.
بأي طراز من LTMC تبدأ الورشة المصرية؟
طابِق أقصى مقطع وأصعب ثقب/ثني مع 303 / 503 / 803 من الجدول أعلاه، ثم أكّد ذلك في عرض السعر. وكثيرًا ما تبدأ ورش اللوحات المختلطة في العاشر من رمضان أو الإسكندرية من أصعب بارة نحاس متكررة، ثم تضيف وصفة ألومنيوم عند الحاجة.
أين توجد معلومات المنتج العامة؟
https://egyptbusbar.com/ar/ — يتقدّم أمر التأكيد وFAT على الصفحات العامة عند الاختلاف.
الخطوة التالية للورش المصرية
أرسل رسومات الباسبار المعتمدة، ودرجة النحاس أو الألومنيوم والمعالجة الحرارية (مثل Cu-ETP / C11000 عند تحديدها)، وأقصى عرض × سمك، ومتطلبات عيّنات FAT. تدعم LT / LTMC ورش اللوحات والمحولات في مصر عبر الإرشاد الفني، والتشغيل التجريبي (commissioning)، وتدريب المشغّلين، وقطع الغيار، والدعم الفني عن بُعد. صفحات المنتجات والتواصل:
- ماكينة باسبار 3 في 1
- ماكينة ثني الباسبار CNC
- ماكينة تخريم وقص الباسبار CNC
- egyptbusbar.com/ar · تواصل معنا
إذا اختلفت الصفحة العامة عن أمر التأكيد، فاعتمد أمر التأكيد (OA) وعيّنات FAT مصدرًا للحقيقة.
Latest News
كيف تعمل ماكينة ثني الباسبار — المبادئ والتشغيل في الورش المصرية
كيف تعمل ماكينة ثني الباسبار في الورش المصرية: المبادئ والارتداد المرن والثني الأفقي مقابل الرأسي وخطوات تشغيل LT CNC الرسمية 001–013 على محطات ثني 3 في 1 طراز 303U-3-C / 503U-3-C ...
2026-11-13
الدليل الفني لماكينة الباسبار ثلاثية المحطات للمصانع المصرية — LT 303/503/803
دليل فني لماكينات الباسبار ثلاثية المحطات (3 في 1) للمصانع المصرية: تخريم وقص وثني على LT 303U-3-C / 503U-3-C / 803U-3-C، مع بطاقات الطراز ومخططات المحطات وملاحظات طلب عرض السعر وF...
2026-11-10
ما هي ماكينة الباسبار؟ القص والتخريم والثني للوحات التوزيع المصرية
تقص ماكينة الباسبار وتخرّم وتثني بارات النحاس أو الألومنيوم للوحات التوزيع المصرية. تعرّف كيف تعمل محطات 3 في 1 وكيف تختار LT 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
دليل تخريم الباسبار لورش اللوحات في مصر — دقة الثقوب والقوالب وتحديد الموضع
جودة تخريم الباسبار في ورش اللوحات المصرية هي موضع الثقب النهائي من المرجع والمقاس والرايش والمسافة عن الحافة. طابِق قوالب البرج والخلوص على LTMC 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
كيفية استخدام ماكينة ثني الباسبار في إنتاج اللوحات الكهربائية المصرية
يحتاج ثني الإنتاج في ورش اللوحات المصرية إلى وصفات مقفلة وقوالب وفحوصات أول/أوسط/آخر حتى تبقى الزوايا بعد التحرير مستقرة عبر الورديات على محطات LT 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
ما هي ماكينة ثني الباسبار وكيف تعمل في الورش المصرية؟
تشكّل ماكينة ثني الباسبار بارات النحاس أو الألومنيوم إلى زوايا الرسم في الورش المصرية. احكم على الزاوية بعد التحرير ونصف القطر والسطح—لا على القوة وحدها—في محطات ثني LTMC 3 في 1 طر...
2026-11-10
LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC
مصنع متخصص في ماكينات قضبان النحاس (Busbar) والمعدات ذات الصلة بنظام التحكم الرقمي (CNC).
Company Strength
Adequate Inventory
Fast Shipping
Our Products
CONTACT US
Address: ، طريق جينغشي، مدينة جينان، مقاطعة شاندونغ، الصين9566رقم


© COPYRIGHT 2025 LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC

Contact Us
Professional Manufacturer of Vehicle Barriers & License Plate Recognition Cameras,Smart Parking Access Control Solutions for Global Clients,Reliable Barrier Gates + LPR Systems, Customized to Your Project,From residential communities, commercial shopping malls, industrial parks to highway toll stations, our matched barrier & LPR sets can realize automatic license plate identification, automatic gate lifting, real-time access records, automatic charging and remote management.