LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC

الدليل الفني لماكينة الباسبار ثلاثية المحطات للمصانع المصرية — LT 303/503/803
Release time:
2026-11-10
الطرازات: LT / LTMC 303U-3-C / 503U-3-C / 803U-3-C
النوع: ماكينة باسبار ثلاثية المحطات (تخريم–قص–ثني) للمصانع المصرية
إجابة سريعة
تدمج ماكينة الباسبار ثلاثية المحطات (أو ماكينة باسبار 3 في 1) التخريم والقص والثني في إطار واحد حتى يمكن تصنيع بارات النحاس أو الألومنيوم للوحات الكهربائية والمحولات وتوزيع الطاقة دون نقل البارات بين ثلاث أدوات منفصلة. وعلى طرازات LT / LTMC 303U-3-C و503U-3-C و803U-3-C يمكن أن تعمل ثلاث وحدات هيدروليكية بالتوازي أو بالتتابع. حدّد حجم الماكينة حسب أكبر عرض × سمك، وأصعب عائلة ثقوب، وأصعب عائلة ثني—لا حسب ادّعاء عام بأنها «أفضل ماكينة». وهذا هو نقطة الانطلاق العملية للمصانع المصرية في القاهرة والعاشر من رمضان والإسكندرية.
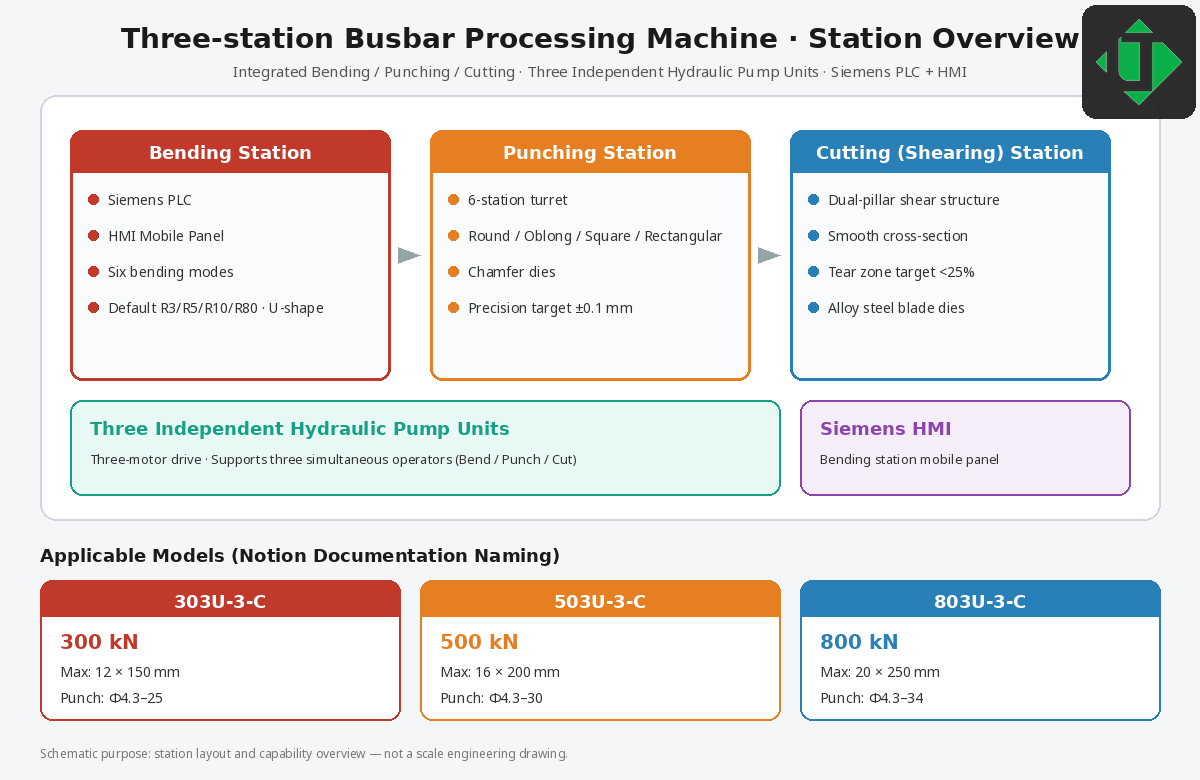
نظرة عامة على تخطيط المحطات الثلاث: ثني وتخريم وقص + ثلاث وحدات ضخ هيدروليكية + Siemens HMI
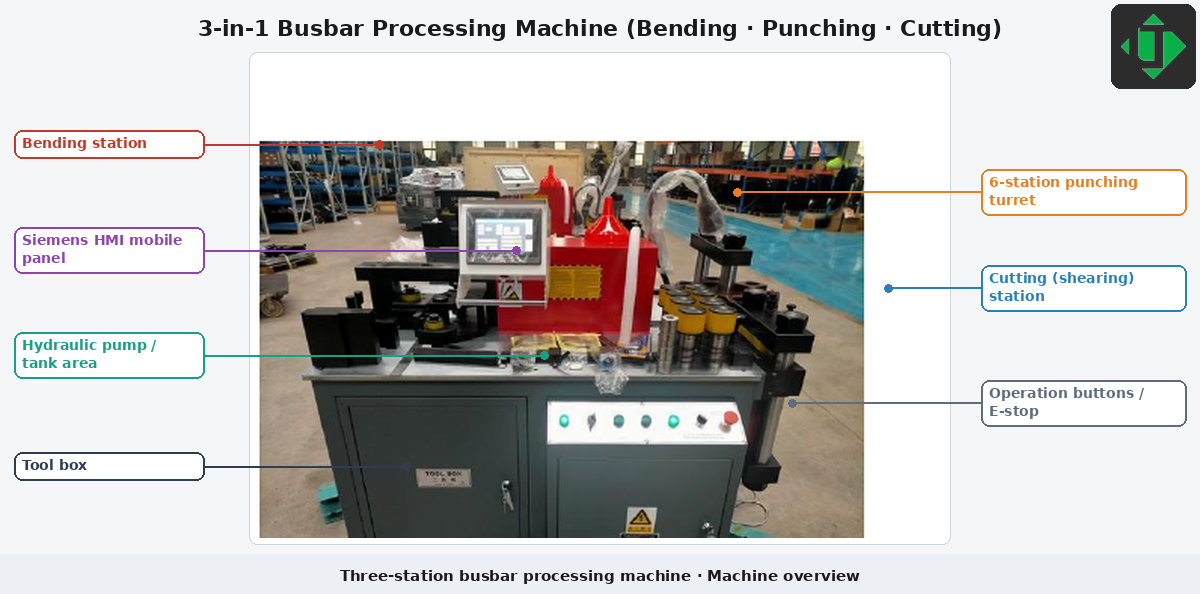
نظرة عامة على الماكينة مع تسميات (المحطات، Siemens HMI، المنطقة الهيدروليكية، التحكّم)
الغرض من الوثيقة
هذه الصفحة دليل فني ثلاثي المحطات لمصنّعي اللوحات في مصر وفرق المشتريات / طلبات عروض الأسعار والقرّاء الهندسيين الذين يحتاجون إلى كيانات قابلة للتحقق. وتستخدم أسماء طرازات LT / LTMC 303U-3-C / 503U-3-C / 803U-3-C. وعندما تختلف الصفحات العامة، اعتمد أمر التأكيد + عيّنات FAT مصدرًا للحقيقة.
1. مسرد الكيانات
- ماكينة باسبار ثلاثية المحطات / 3 في 1: إطار واحد يضم محطات تخريم + قص + ثني.
- الباسبار: بارة موصل مسطّحة من النحاس أو الألومنيوم للوحات والتوزيع.
- محطة التخريم: محطة هيدروليكية للثقوب الدائرية والمستطيلة المدوّرة والمستطيلة والمربعة (والشطف).
- محطة القص: قص طول هيدروليكي بوجه قص مضبوط ومنطقة تمزّق محكومة.
- محطة الثني: ثني أفقي/رأسي وأشكال U/Z/L؛ مع ليّ/نقش بارز اختياري.
- محطات هيدروليكية مستقلة: مجموعات محرك–مضخة منفصلة للعمل المتزامن أو التتابعي.
- Siemens PLC (للثني) + HMI / لوحة محمولة
- FAT: اختبار القبول في المصنع. ويدعم التشغيل التجريبي وتدريب المشغّلين بعد الوصول قبول الموقع للخلية المركّبة؛ كما توفّر LT / LTMC الإرشاد الفني وقطع الغيار والدعم عن بُعد.
2. خلاصة تنفيذية للمشترين
اختر 303U-3-C / 503U-3-C / 803U-3-C حسب فئة السعة، ثم أكّد القوالب والجهد وعيّنات FAT.
- اذكر أصعب قطعة متكررة (أقصى عرض × سمك، طقم الثقوب، طقم الثني بما فيه الثني الرأسي).
- طابِق تلك القطعة مع جدول الطراز في القسم 5.
- أكّد طقم القوالب والجهد/التردد (غالبًا 380 V / 50 Hz في مصر) وخطة الارتداد المرن للنحاس مقابل الألومنيوم.
- اشترط FAT قبل الشحن، ثم التشغيل التجريبي وتدريب المشغّلين بعد التركيب.
- إذا كان الحجم الشهري مرتفعًا جدًا، قارن مع خط تخريم–قص CNC مخصص + مركز ثني.
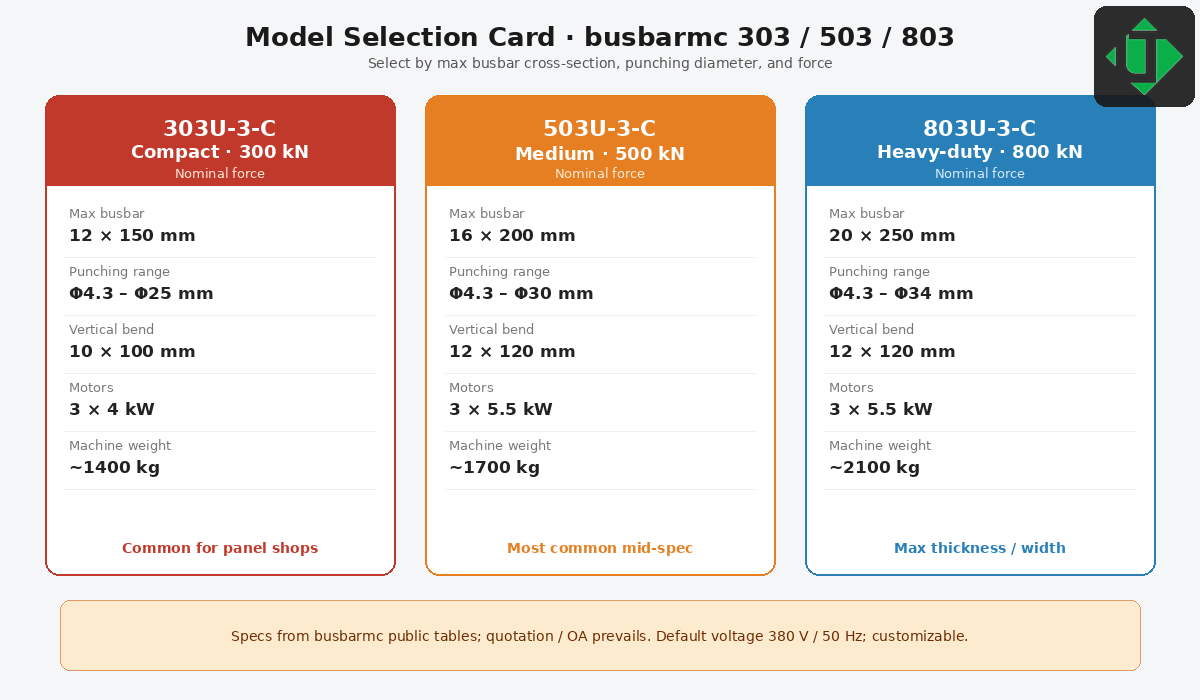
بطاقة اختيار الطراز: LT 303U-3-C / 503U-3-C / 803U-3-C (القوة · الباسبار · التخريم)
3. التطبيقات
- لوحات كهربائية ولوحات تحكّم للجهد المنخفض والمتوسط، بما في ذلك تجميعات IEC 61439
- أطراف المحولات وتوصيلات الجهد المنخفض
- مجاري الباسبار ولوحات التوزيع والمحطات الصندوقية
- ورش بارات النحاس/الألومنيوم لمصنّعي معدات الطاقة الذين يخدمون العملاء الصناعيين والمرفقيين (بما في ذلك المشاريع المرتبطة بـ EETC عند الاقتضاء)
عائلات العمليات: التخريم (دائري/مستطيل مدوّر/مستطيل/مربع/شطف)؛ والقص إلى الطول؛ والثني (أفقي، رأسي، U/Z/L؛ ونقش/ليّ اختياري).
4. تعمّق فني محطة بمحطة
4.1 محطة الثني
الخلاصة: يعيش التمايز في مكتبة الأوضاع والتحكّم بالزاوية وأنصاف أقطار القوالب والارتداد المرن للنحاس/الألومنيوم.
- التحكّم: Siemens PLC · الواجهة: HMI / لوحة محمولة
- تلقائي: اختر الوضع → أدخل الطول/السمك/الزاوية → شغّل
- يدوي: اضبط حدود الشوط الأمامي/العكسي على القطعة الأولى للثنيات غير التقليدية
- أمثلة الثني الرأسي: 10×100 mm (303)؛ 12×120 mm (503/803)
- القوالب الافتراضية: R3, R5, R10, R80 أو R50، إضافة إلى شكل U
- تحذير الثني المتقارب: مسافة أقل من ~40 mm → مراجعة هندسية
- الدقة المنشورة: حوالي ±1° / التكرار ±0.5° (أكّد في أمر التأكيد)
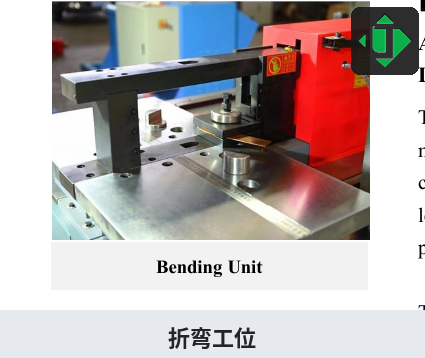
صورة محطة الثني: منضدة العمل ومنطقة قالب الثني
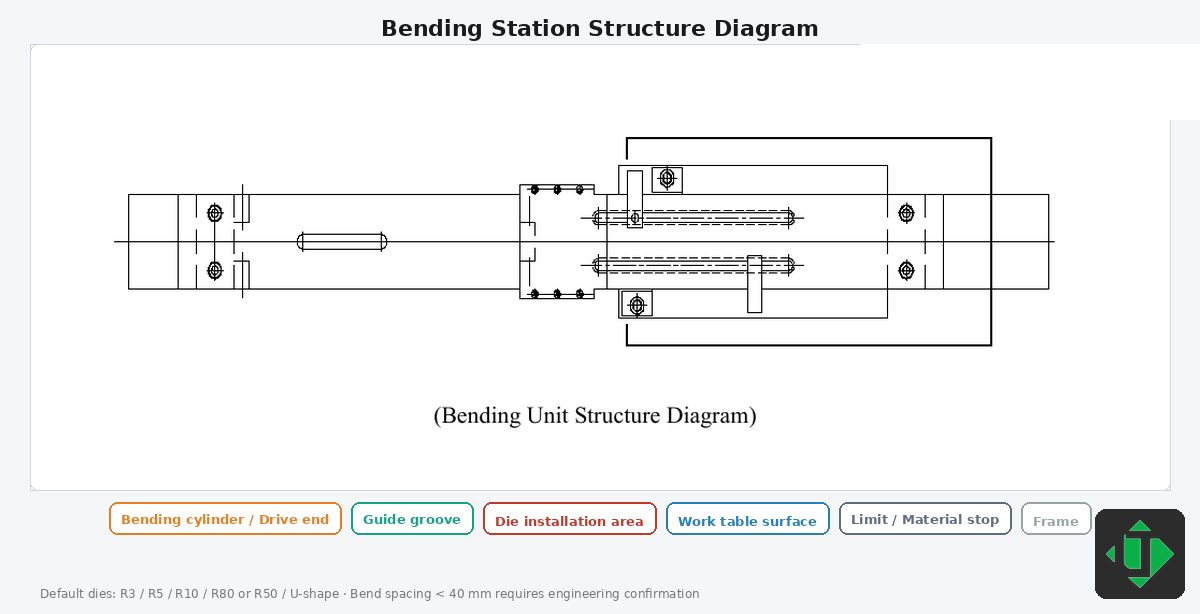
مخطط هيكل محطة الثني (أسطوانة، موجه، مثبت القالب، منضدة، مصدات)
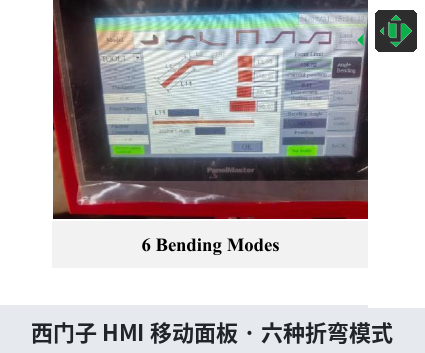
لوحة Siemens HMI المحمولة: شاشة ستة أوضاع ثني
الارتداد المرن للنحاس مقابل الألومنيوم: غالبًا يحتاج الألومنيوم إلى تعويض ارتداد أكبر ونصف قطر داخلي أدنى أكبر. لا تنسخ برامج النحاس على الألومنيوم دون ثني تجريبي + جدول تعويض.
4.2 محطة التخريم
الخلاصة: الجودة = قوالب محاذاة + هامش قوة + عائلة الثقوب التي تحتاجها فعلًا.
- عادةً ستة مواضع تخريم على برج
- النطاقات المنشورة: 303 Φ4.3–Φ25؛ 503 Φ4.3–Φ30؛ 803 Φ4.3–Φ34
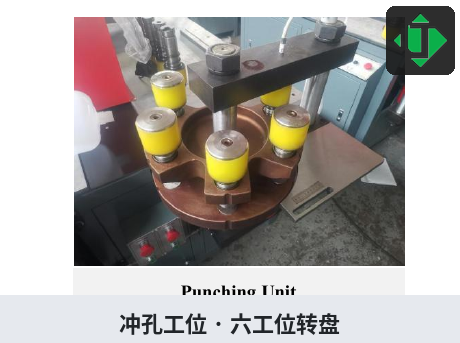
صورة محطة التخريم: برج بست محطات وقوالب تخريم
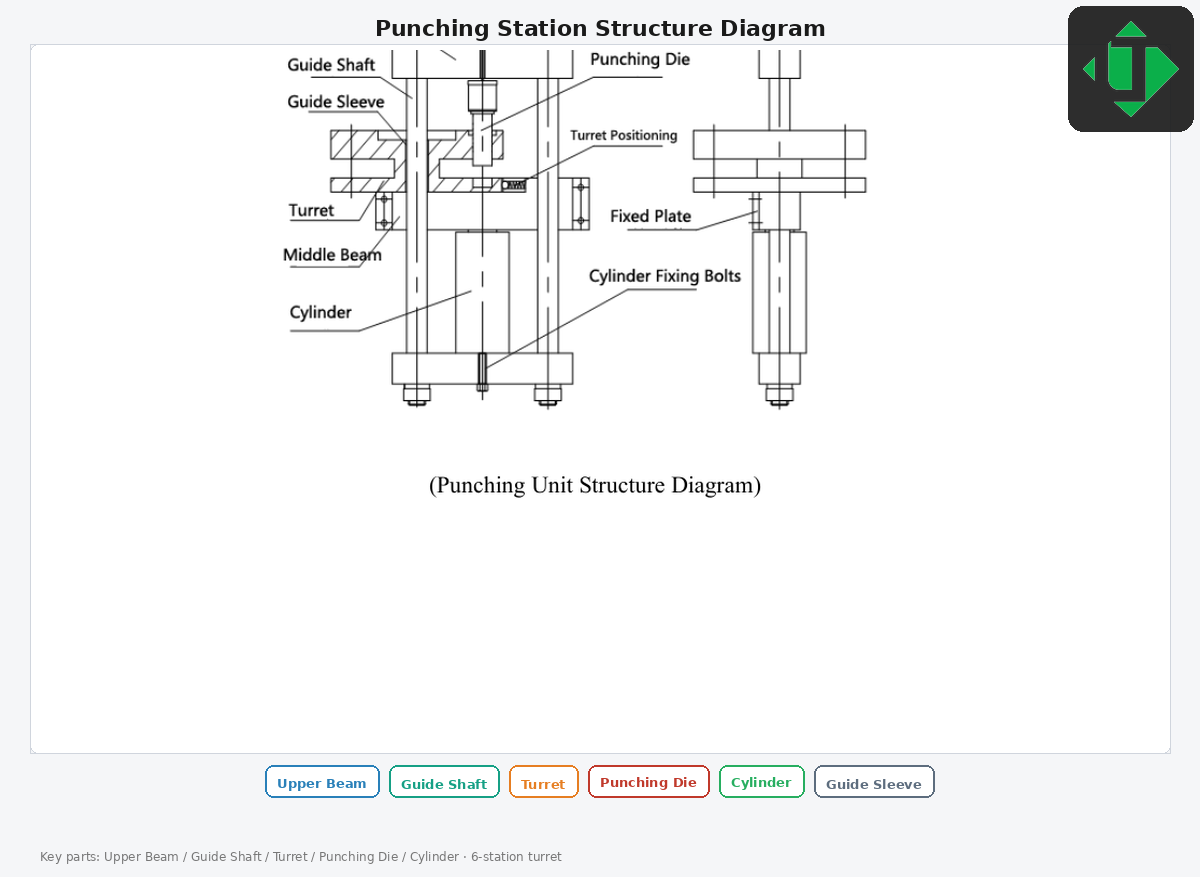
مخطط هيكل محطة التخريم (عارضة عليا، أعمدة توجيه، برج، قالب تخريم، أسطوانة)
قوالب بدء إيضاحية (أكّدها عند الطلب): دائري Ø7/9/11/13/17؛ مستطيل مدوّر Ø11×15، Ø13×18، Ø17×21.
4.3 محطة القص
الخلاصة: وجه نظيف + منطقة تمزّق مضبوطة من عدد صلب سبائكي وهيدروليك مستقر.
- كثيرًا ما يُذكر هدف منطقة التمزّق عند أقل من ~25% — استخدمه قياسًا في FAT لا شعارًا
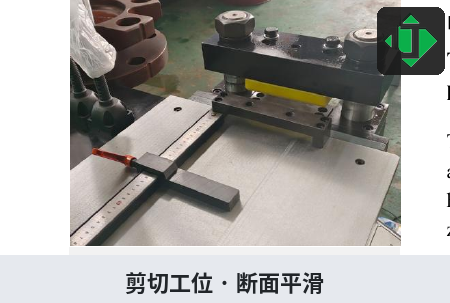
صورة محطة القص: رأس قص مزدوج الأعمدة ومسطرة
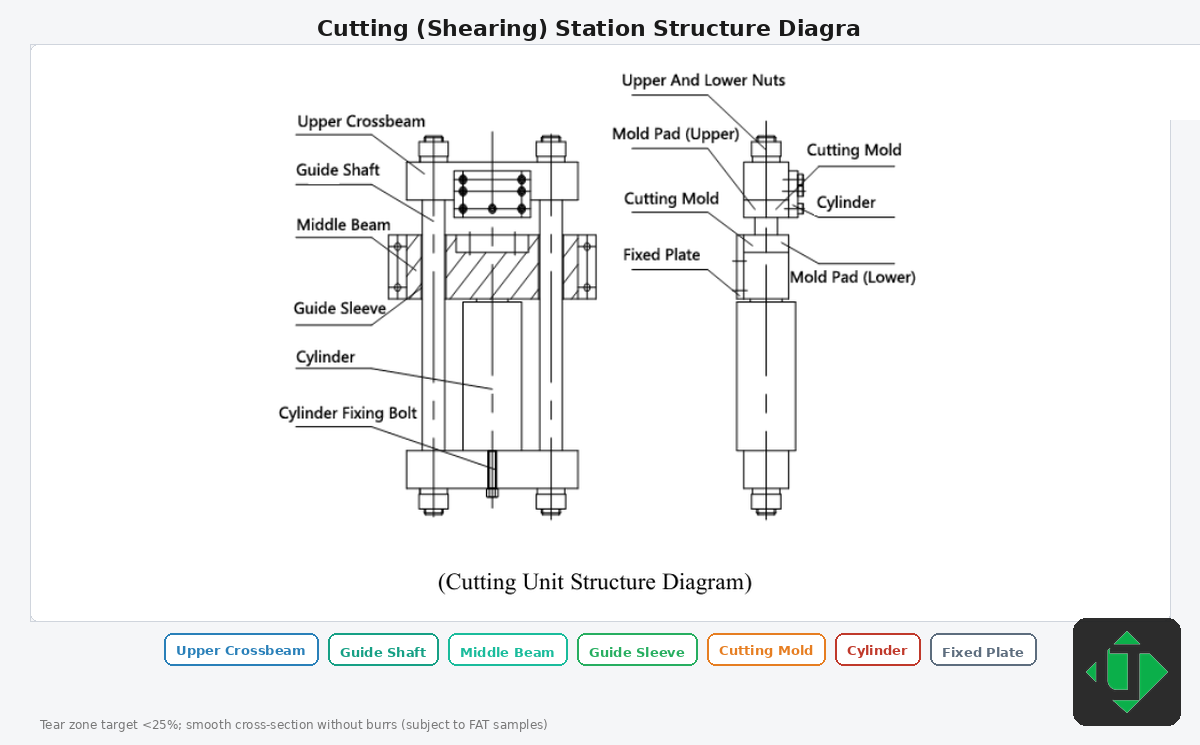
مخطط هيكل محطة القص (عارضة عليا، موجهات، قوالب قص، أسطوانة)
4.4 المركز الهيدروليكي
ثلاثة محركات/مضخات حتى يعمل التخريم والقص والثني معًا أو بالتتابع؛ وتظل الإنتاجية تعتمد على التحميل والتجهيزات.
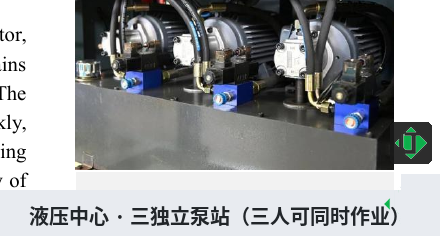
المركز الهيدروليكي: ثلاث وحدات ضخ مستقلة لثلاثة مشغّلين متزامنين
4.5 التحكّم الكهربائي
- Siemens PLC على الثني · الافتراضي غالبًا 380 V / 50 Hz · جهود مخصصة عند الطلب (مثل 400 V 60 Hz و415 V 50 Hz و220 V 60 Hz)
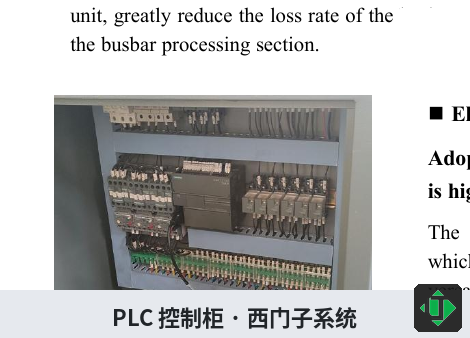
داخل خزانة تحكّم PLC (نظام Siemens)
5. مقارنة الطرازات — 303U-3-C / 503U-3-C / 803U-3-C
| البند | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| القوة الاسمية (kN) | 300 | 500 | 800 |
| قطر التخريم (mm) | Φ4.3–Φ25 | Φ4.3–Φ30 | Φ4.3–Φ34 |
| أقصى سمك (mm) | 12 | 16 | 20 |
| أقصى عرض (mm) | 150 | 200 | 250 |
| أقصى سمك / عرض للقص (mm) | 12 / 150 | 16 / 200 | 20 / 250 |
| أقصى عرض / سمك للثني الأفقي (mm) | 150 / 12 | 200 / 16 | 250 / 20 |
| أقصى مقاس للثني الرأسي (mm) | 10×100 | 12×120 | 12×120 |
| قدرة المحرك | 3×4 kW | 3×5.5 kW | 3×5.5 kW |
| دقة الثني / التكرار (منشور) | ±1° / ±0.5° | ±1° / ±0.5° | ±1° / ±0.5° |
| الكتلة التقريبية (kg) | ~1400 | ~1700 | ~2100 |
اختيار سريع: 303 ≈ فئة 12×150 / Φ25 · 503 ≈ 16×200 / Φ30 · 803 ≈ 20×250 / Φ34.
6. مقارنة المعمارية
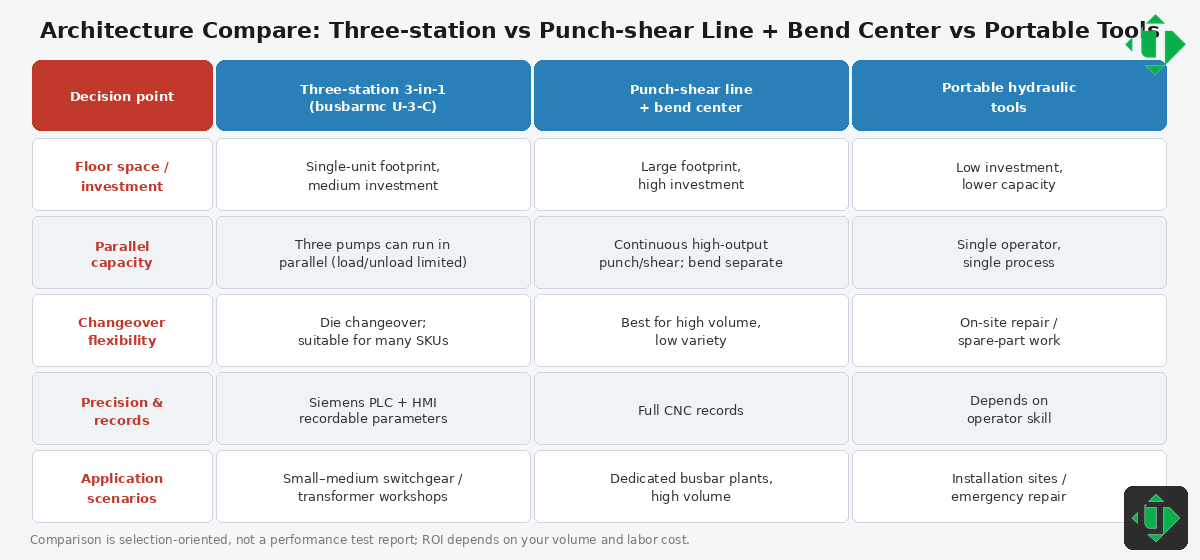
مقارنة المعمارية: 3 في 1 ثلاثية المحطات مقابل خط تخريم–قص + مركز ثني مقابل أدوات محمولة
| عامل القرار | ثلاث محطات (LTMC U-3-C) | خط تخريم–قص + مركز ثني | أدوات هيدروليكية محمولة |
|---|---|---|---|
| المساحة | ماكينة واحدة | خط أكبر | أدنى حد |
| الأنسب لـ | ورش صغيرة ومتوسطة وأعمال متنوّعة | حجم عالٍ / أتمتة عميقة | إصلاح ميداني / تعديلات صغيرة |
| العمل المتوازي | ممكن بثلاث مضخات | فصل طبيعي بين المحطات | مهمة واحدة عادةً |
| المخاطرة إذا كان الاختيار خاطئًا | سقف سعة منخفض جدًا | استثمار زائد لحجم منخفض | تكرارية إنتاج ضعيفة |
7. تدفق العملية الموصى به (SOP)
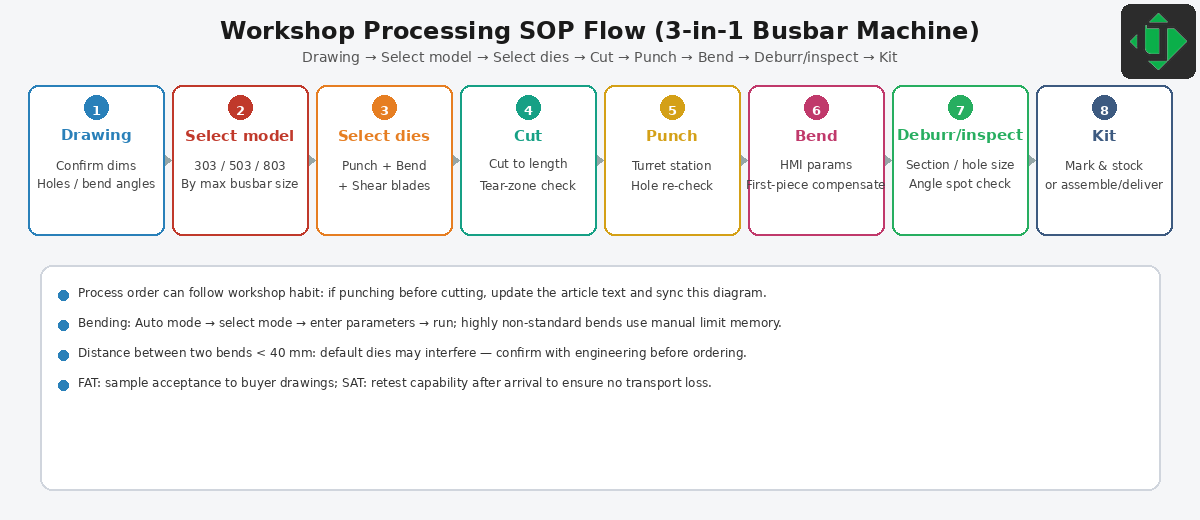
إجراءات الورشة: الرسم → اختيار الطراز → اختيار القوالب → القص → التخريم → الثني → إزالة الرايش/الفحص → التجهيز
- استلام الرسم → 2. اختيار فئة الطراز → 3. اختيار القوالب → 4. القص إلى الطول → 5. التخريم → 6. الثني (جدول الارتداد المرن) → 7. إزالة الرايش/الفحص → 8. الوسم/التجهيز
8. القوالب والملحقات
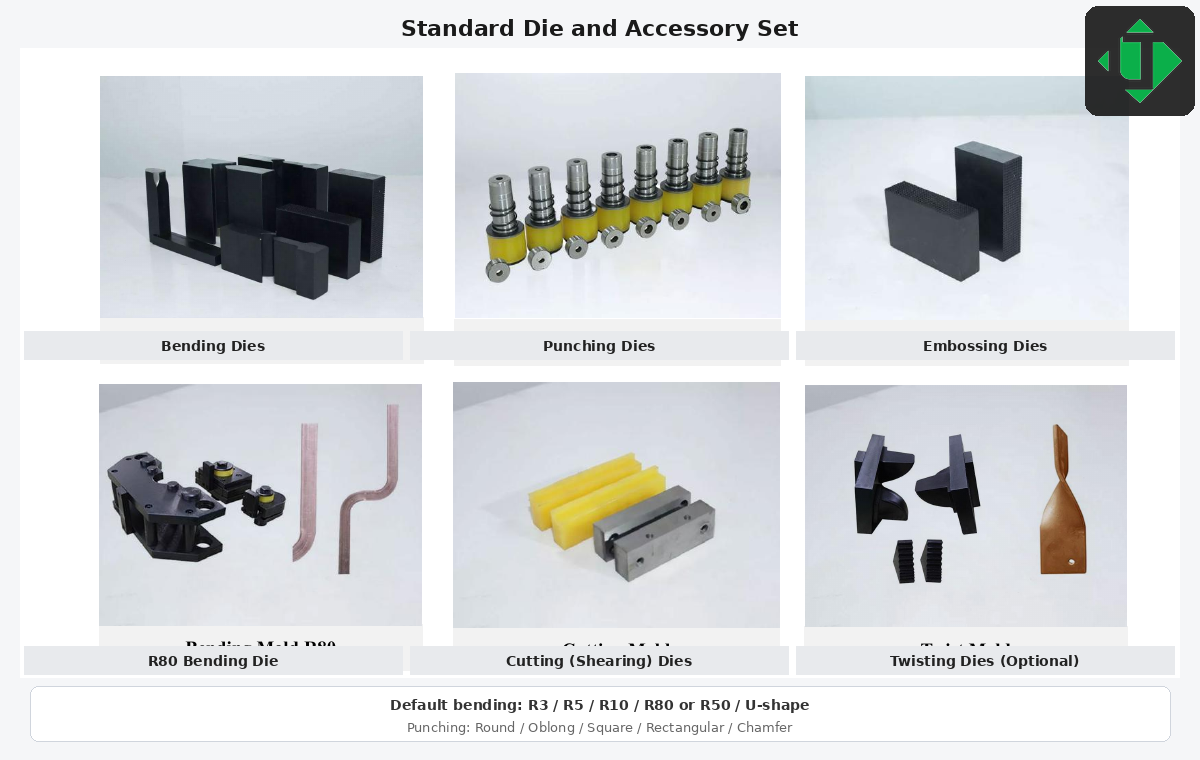
طقم القوالب والملحقات القياسي (أنصاف الأقطار الافتراضية وأشكال التخريم)
- قوالب تخريم دائرية / مستطيلة مدوّرة / مستطيلة / مربعة · قوالب ثني R3/R5/R10/R80 أو R50 / شكل U · نقش بارز · قص · ليّ (اختياري) · أختام/أنصال غيار لتكلفة الملكية
9. قائمة طلب عرض السعر
- المادة (نحاس/ألومنيوم؛ السبيكة/المعالجة) · 2. أقصى عرض×سمك · 3. قائمة الثقوب · 4. قائمة الثني · 5. التسامحات · 6. الحجم الشهري · 7. الجهد/التردد · 8. الطراز المفضّل · 9. طقم القوالب · 10. رسومات FAT · 11. شروط التسليم ونطاق التشغيل التجريبي/التدريب · 12. طقم الغيار
10. مخطط FAT والتشغيل التجريبي
FAT: عيّنات المشتري للتخريم/القص/الثني؛ والزاوية بعد التعويض؛ والجهد/واجهة HMI؛ وتسجيل الإعدادات.
بعد الوصول: فحوصات التسوية والهيدروليك والسلامة؛ وإعادة عيّنة حاسمة أثناء التشغيل التجريبي؛ وتدريب الثني التلقائي مقابل اليدوي؛ وتسليم طقم قطع الغيار. تدعم LT / LTMC المصانع المصرية عبر الإرشاد الفني والتشغيل التجريبي وتدريب المشغّلين وقطع الغيار والدعم عن بُعد.
11. الصيانة وتكلفة الملكية
وثّق عمر القالب (الخلوص والتشحيم وأكسيد الألومنيوم) وعمر نصل القص وزيت/أختام الهيدروليك وقطع الغيار من فئة Siemens. واحسب طقم غيار مع الماكينة حتى لا تنتظر خلية في العاشر من رمضان أو الإسكندرية أداة متآكلة واحدة.
12. ملاحظات السلامة
معدات الوقاية الشخصية؛ ولا تتجاوز العرض/السمك المنشور؛ وافصل الطاقة وأقفلها قبل تغيير القوالب؛ وأبقِ اليدين بعيدتين عن قوالب الثني؛ وافصل ممارسات قوالب النحاس والألومنيوم عند الحاجة.
13. الأسئلة الشائعة
ما هي ماكينة الباسبار ثلاثية المحطات؟
تجمع ماكينة باسبار ثلاثية المحطات (3 في 1) بين التخريم والقص والثني لبارات النحاس/الألومنيوم في اللوحات الكهربائية وتوزيع الطاقة.
بم تختلف عن خط تخريم–قص CNC؟
مساحة واحدة لورش المؤسسات الصغيرة والمتوسطة مقابل خط مخصص + مركز ثني للحجم العالي والتعشيق العميق.
هل يمكن أن تعمل المحطات الثلاث معًا؟
نعم مع ثلاث وحدات هيدروليكية مستقلة؛ وتظل الإنتاجية تعتمد على التحميل/التجهيزات.
أي طراز ينبغي أن يختار مصنّع اللوحات المصري؟
طابِق أصعب بارة/ثقب/ثني مع 303U-3-C (12×150) أو 503U-3-C (16×200) أو 803U-3-C (20×250).
سعة التخريم؟
حوالي Φ4.3–Φ25 / Φ30 / Φ34 على 303/503/803 — أكّد في عرض السعر.
دقة الثني؟
حوالي ±1° / تكرار ±0.5° في الجداول المنشورة؛ تحقق في FAT.
برامج النحاس مقابل الألومنيوم؟
نعم — احتفظ بجداول ارتداد مرن خاصة بكل مادة.
القوالب النموذجية؟
قوالب تخريم دائرية/مستطيلة مدوّرة مختارة، وR3/R5/R10/R80 (أو R50)، وشكل U، ونقش بارز، وقص؛ والليّ غالبًا اختياري.
الجهد؟
الافتراضي غالبًا 380 V 50 Hz، وهو يطابق التغذية الصناعية المصرية الشائعة؛ وجهود صناعية أخرى إذا صُرّح بها عند الطلب.
معلومات المنتج العامة؟
https://egyptbusbar.com/ar/ — إضافة إلى أمر التأكيد للادّعاءات الموجَّهة إلى العميل. راجع أيضًا صفحات 3 في 1 والتخريم والقص والثني.
الخطوة التالية للورش المصرية
أرسل رسومات الباسبار المعتمدة، ودرجة النحاس أو الألومنيوم والمعالجة الحرارية (مثل Cu-ETP / C11000 عند تحديدها)، وأقصى عرض × سمك، ومتطلبات عيّنات FAT. تدعم LT / LTMC ورش اللوحات والمحولات في مصر عبر الإرشاد الفني، والتشغيل التجريبي (commissioning)، وتدريب المشغّلين، وقطع الغيار، والدعم الفني عن بُعد. صفحات المنتجات والتواصل:
- ماكينة باسبار 3 في 1
- ماكينة ثني الباسبار CNC
- ماكينة تخريم وقص الباسبار CNC
- egyptbusbar.com/ar · تواصل معنا
إذا اختلفت الصفحة العامة عن أمر التأكيد، فاعتمد أمر التأكيد (OA) وعيّنات FAT مصدرًا للحقيقة.
Latest News
كيف تعمل ماكينة ثني الباسبار — المبادئ والتشغيل في الورش المصرية
كيف تعمل ماكينة ثني الباسبار في الورش المصرية: المبادئ والارتداد المرن والثني الأفقي مقابل الرأسي وخطوات تشغيل LT CNC الرسمية 001–013 على محطات ثني 3 في 1 طراز 303U-3-C / 503U-3-C ...
2026-11-13
الدليل الفني لماكينة الباسبار ثلاثية المحطات للمصانع المصرية — LT 303/503/803
دليل فني لماكينات الباسبار ثلاثية المحطات (3 في 1) للمصانع المصرية: تخريم وقص وثني على LT 303U-3-C / 503U-3-C / 803U-3-C، مع بطاقات الطراز ومخططات المحطات وملاحظات طلب عرض السعر وF...
2026-11-10
ما هي ماكينة الباسبار؟ القص والتخريم والثني للوحات التوزيع المصرية
تقص ماكينة الباسبار وتخرّم وتثني بارات النحاس أو الألومنيوم للوحات التوزيع المصرية. تعرّف كيف تعمل محطات 3 في 1 وكيف تختار LT 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
دليل تخريم الباسبار لورش اللوحات في مصر — دقة الثقوب والقوالب وتحديد الموضع
جودة تخريم الباسبار في ورش اللوحات المصرية هي موضع الثقب النهائي من المرجع والمقاس والرايش والمسافة عن الحافة. طابِق قوالب البرج والخلوص على LTMC 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
كيفية استخدام ماكينة ثني الباسبار في إنتاج اللوحات الكهربائية المصرية
يحتاج ثني الإنتاج في ورش اللوحات المصرية إلى وصفات مقفلة وقوالب وفحوصات أول/أوسط/آخر حتى تبقى الزوايا بعد التحرير مستقرة عبر الورديات على محطات LT 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
ما هي ماكينة ثني الباسبار وكيف تعمل في الورش المصرية؟
تشكّل ماكينة ثني الباسبار بارات النحاس أو الألومنيوم إلى زوايا الرسم في الورش المصرية. احكم على الزاوية بعد التحرير ونصف القطر والسطح—لا على القوة وحدها—في محطات ثني LTMC 3 في 1 طر...
2026-11-10
LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC
مصنع متخصص في ماكينات قضبان النحاس (Busbar) والمعدات ذات الصلة بنظام التحكم الرقمي (CNC).
Company Strength
Adequate Inventory
Fast Shipping
Our Products
CONTACT US
Address: ، طريق جينغشي، مدينة جينان، مقاطعة شاندونغ، الصين9566رقم


© COPYRIGHT 2025 LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC

Contact Us
Professional Manufacturer of Vehicle Barriers & License Plate Recognition Cameras,Smart Parking Access Control Solutions for Global Clients,Reliable Barrier Gates + LPR Systems, Customized to Your Project,From residential communities, commercial shopping malls, industrial parks to highway toll stations, our matched barrier & LPR sets can realize automatic license plate identification, automatic gate lifting, real-time access records, automatic charging and remote management.