LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC

ما هي ماكينة الباسبار؟ القص والتخريم والثني للوحات التوزيع المصرية
Release time:
2026-11-10
الموضوع: ما هي ماكينة الباسبار؟ القص والتخريم والثني للوحات التوزيع المصرية
العلامة: LT / LTMC 303U-3-C · 503U-3-C · 803U-3-C
السوق: ورش اللوحات والمحولات والتوزيع في مصر
إجابة سريعة
ماكينة الباسبار (أو ماكينة تشغيل الباسبار) معدة صناعية تصنّع بارات النحاس أو الألومنيوم للوحات الكهربائية والمحولات وتوزيع الطاقة. وبدلًا من النشر اليدوي والحفر والثني بمكبس عام، تستخدم محطات هيدروليكية (غالبًا بمساعدة CNC) لـالقص والتخريم والثني للموصّلات المسطّحة إلى طول الرسم وتخطيط الثقوب والزاوية.
وعلى ماكينة 3 في 1 / ثلاثية المحطات مثل LT / LTMC 303U-3-C / 503U-3-C / 803U-3-C تشترك العمليات الثلاث في إطار واحد ويمكن أن تعمل بالتتابع أو بالتوازي (ثلاثة مشغّلين / ثلاث مجموعات ضخ). حدّد حجم الماكينة حسب أكبر عرض × سمك وأصعب عائلة ثقوب وأصعب عائلة ثني (بما في ذلك الثني الأفقي مقابل الرأسي)—لا حسب ادّعاء عام بأنها «أفضل ماكينة». وهذا الانضباط يناسب ورش اللوحات في القاهرة والعاشر من رمضان والإسكندرية كما يناسب أي سوق آخر.
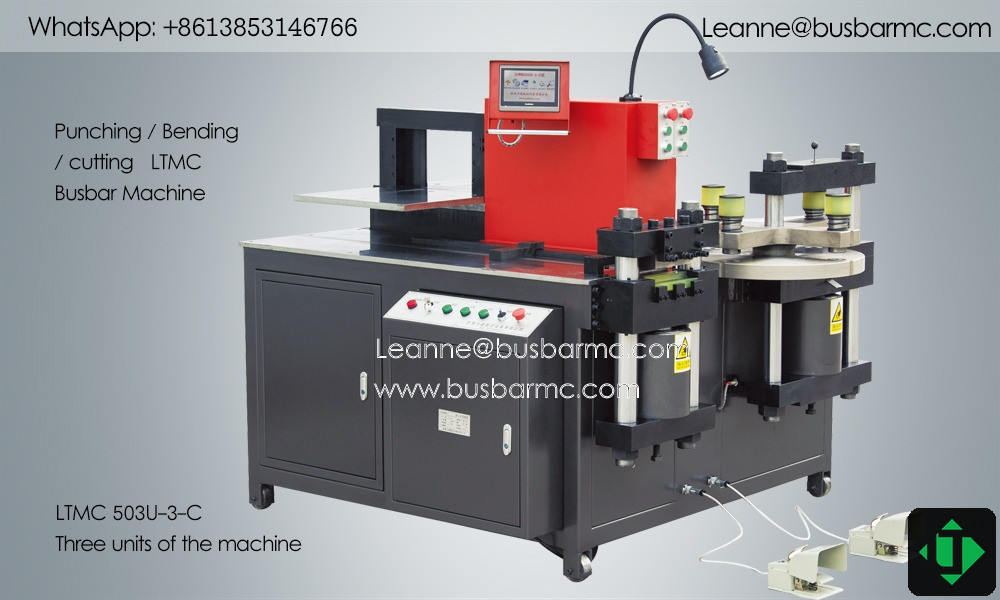
ماكينة LTMC 503U-3-C ثلاثية المحطات — تخريم وثني وقص على إطار واحد
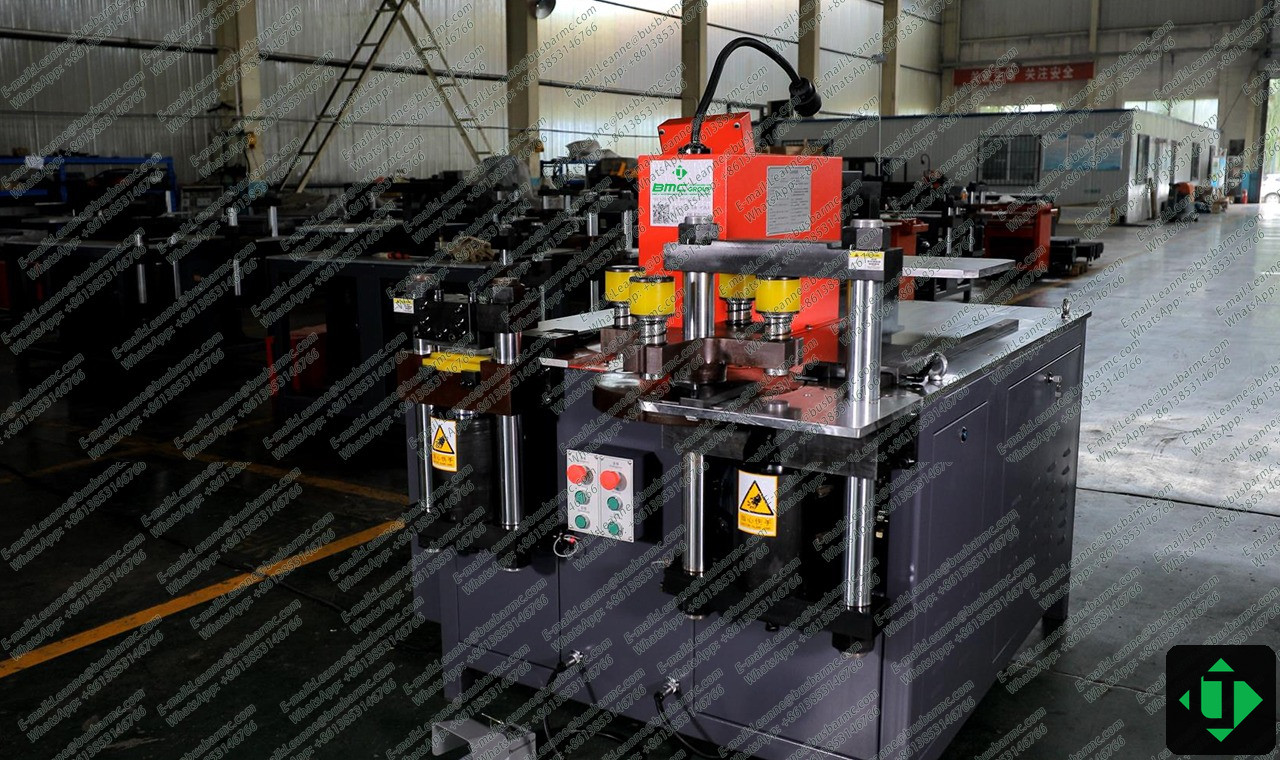
منظر مصنعي لماكينة تشغيل باسبار متعددة المحطات مع رؤوس تخريم برجية وقص
ما هو الباسبار؟
الباسبار بارة موصلة مسطّحة—عادةً من النحاس أو الألومنيوم—توزّع التيار داخل اللوحات والمحولات ومجاري الباسبار. وبالمقارنة مع أحزمة الكابلات، يمنح الباسبار مسارًا هندسيًا أقل مقاومة، وتخطيط خزانة أنظف، وأنماط مسامير قابلة للتكرار عندما تبقى مواضع الثقوب وزوايا الثني ضمن تسامح الرسم. وتعتمد تجميعات الجهد المنخفض والمتوسط المصرية المحددة وفق IEC 61439 على هذه التكرارية الميكانيكية؛ غير أن الماكينة لا تضع الخلوصات الكهربائية بنفسها.
| المادة | السبب النموذجي للاختيار | ملاحظة التشغيل |
|---|---|---|
| بارة النحاس | موصلية عالية ومتانة ميكانيكية واستقرار طويل الأمد (غالبًا Cu-ETP / C11000 عند تحديد IACS) | قوالب وجداول ارتداد مرن أساسية |
| بارة الألومنيوم | كتلة أقل وتكلفة مادة أقل | غالبًا يحتاج تعويض ارتداد مرن أكبر ونصف قطر داخلي أدنى أكبر؛ لا تنسخ برامج ثني النحاس دون تجربة |
ويحدّد اختيار النحاس مقابل الألومنيوم أيضًا القوة وخلوص القالب والعناية بالسطح (الأكسيد والخدش).
ما هي ماكينة الباسبار؟
تحوّل ماكينة الباسبار البارة الخام إلى قطع موصلة نهائية عبر الجمع بين:
- القص — الطول النهائي ووجه قص متعامد
- التخريم — ثقوب دائرية ومستطيلة مدوّرة ومستطيلة ومربعة (وغالبًا الشطف)
- الثني — ثني أفقي، وثني رأسي / على الحافة، وأشكال U / Z / L؛ مع نقش بارز أو ليّ اختياري بقوالب إضافية
توجد قاطعات أو مخارم أو مراكز ثني مخصصة. وتجمع ماكينة باسبار 3 في 1 العمليات الثلاث في مساحة واحدة لورش اللوحات الصغيرة والمتوسطة. وتضيف خيارات CNC / السيرفو أطوالًا مخزّنة وإحداثيات ثقوب وقوالب ثني عبر HMI / PLC. وتضيف الخطوط الأوتوماتيكية التغذية والتعشيق للحجم العالي.
ما المواد والمقاسات التي تستطيع تشغيلها؟
تشغّل ماكينات الباسبار الهيدروليكية الحديثة النحاس والألومنيوم ضمن غلاف منشور لـأقصى سمك × أقصى عرض ونطاق قطر تخريم. ويجب أن تطابق القوة (kN) وطقم القوالب والتصميم الهيدروليكي أصعب شغل—لا البارة المتوسطة وحدها.
كيف تعمل ماكينة الباسبار؟ (HowTo)
عملية الورشة (مرقّمة)
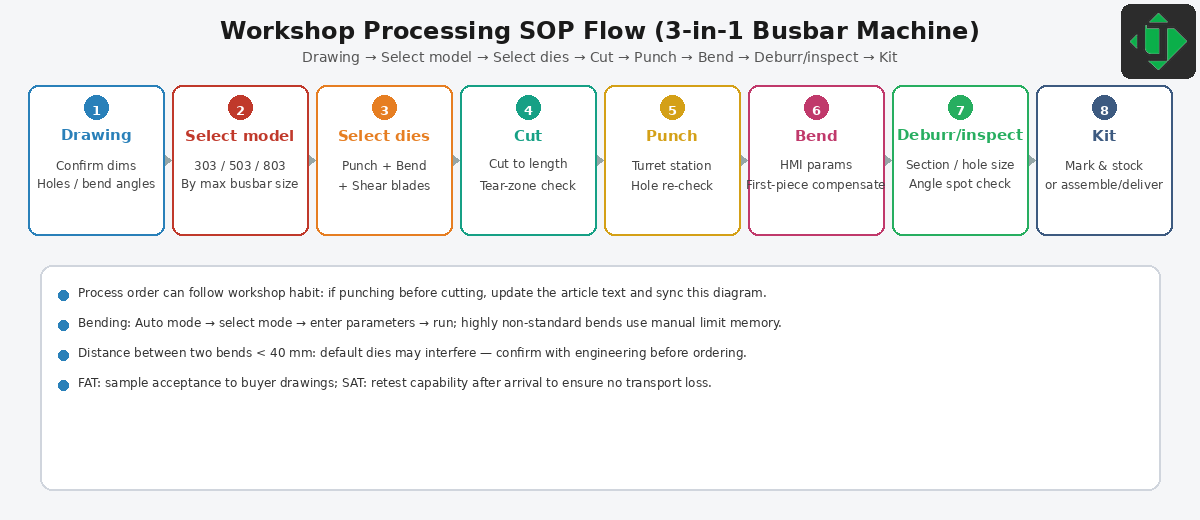
تدفق إجراءات الورشة: الرسم → اختيار الطراز → اختيار القوالب → القص → التخريم → الثني → إزالة الرايش/الفحص → التجهيز
- أكّد الرسم — المادة والمعالجة الحرارية والطول وخريطة الثقوب وتسلسل الثني والتسامحات.
- اختر فئة الطراز — طابِق أقصى عرض×سمك وأصعب ثقب/ثني مع 303U-3-C / 503U-3-C / 803U-3-C.
- اختر القوالب — أشكال التخريم وأنصاف أقطار الثني (مثل R3/R5/R10/R80) وقالب U؛ تحقق من مسافات الثني المتقارب.
- غذِّ وحدّد الموضع — ثبّت البارة؛ استخدم مساطر أو مصدّات أو تحديد موضع CNC/سيرفو.
- قص إلى الطول — وحدة القص؛ افحص وجه القص ومنطقة التمزّق.
- خرّم الثقوب — برج أو تغيير قالب؛ تحقق من إحداثيات القطعة الأولى.
- اثنِ — اختر وضع الثني الأفقي أو الرأسي؛ طبّق تعويض الارتداد المرن؛ افحص الزاوية.
- أزل الرايش وافحص وجهّز — الطول والثقوب والزوايا والسطح؛ وَسِم وعبّئ.
فيزياء المحطة في جملة لكل منها
- القص: مقص هيدروليكي + أنصال من صلب سبائكي → طول + منطقة تمزّق مضبوطة.
- التخريم: قوالب عليا/سفلى محاذاة + هامش قوة → مقاس/موضع الثقب.
- الثني: طقم قوالب مغلق + تحكّم بالزاوية + جدول ارتداد مرن → هندسة قابلة للتركيب.
الوحدات العاملة الأساسية
1) وحدة القص
تحدّد وحدة القص طول الباسبار النهائي. ويهدف رأس قص مزدوج الأعمدة (أو مكافئ موجَّه) مع هيدروليك مستقر إلى وجه مستوٍ ومنطقة تمزّق محدودة. وكثيرًا ما تذكر أهداف الورشة المنشورة منطقة تمزّق أقل من ~25%—عاملها قياسًا في FAT لا نصًا تسويقيًا.
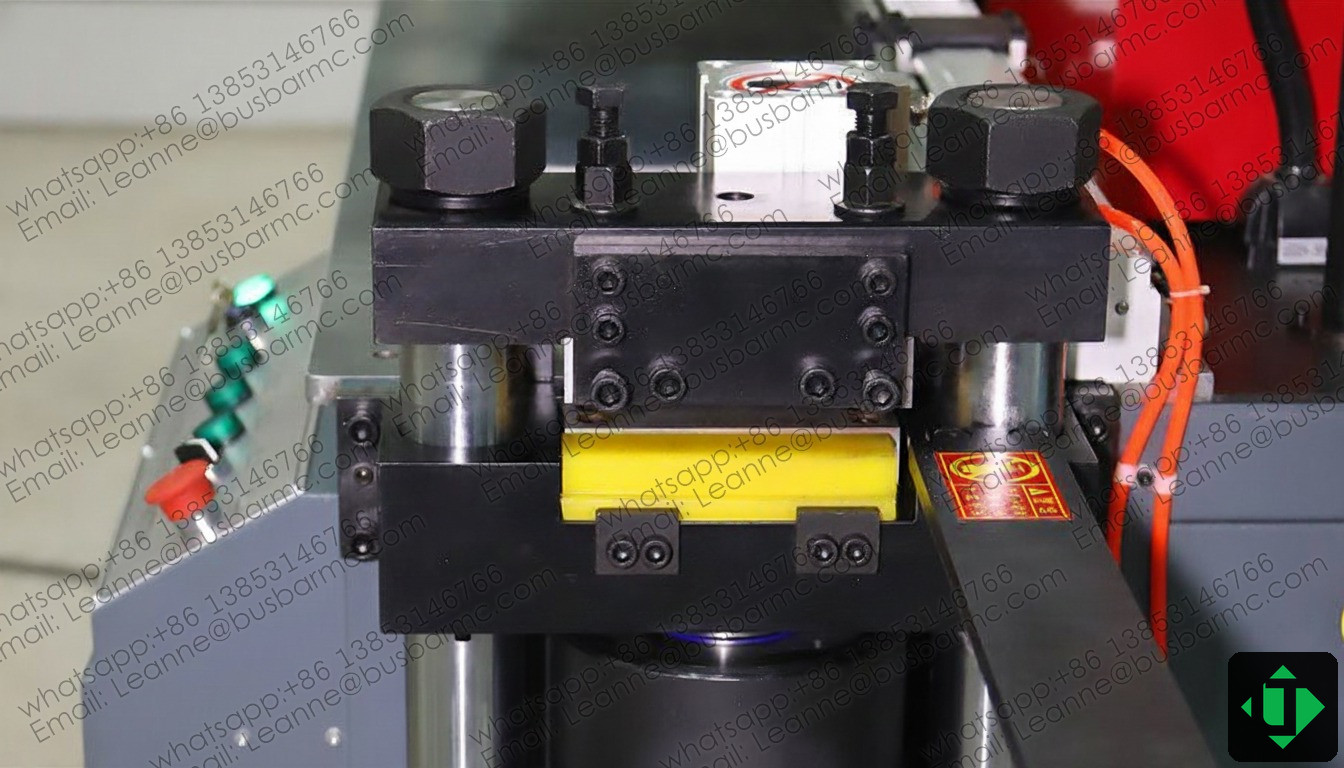
لقطة قريبة لوحدة القص: رأس قص موجَّه وضاغطة تثبيت
2) وحدة التخريم
تُنشئ وحدة التخريم ثقوب التركيب. وتستخدم تصاميم 3 في 1 كثيرة برجًا بست محطات حتى تبقى القوالب الدائرية/المستطيلة المدوّرة (وغيرها) متمركزة ويكون التغيير سريعًا. الجودة = محاذاة القالب + الخلوص + قوة كافية للسمك وقطر الثقب.
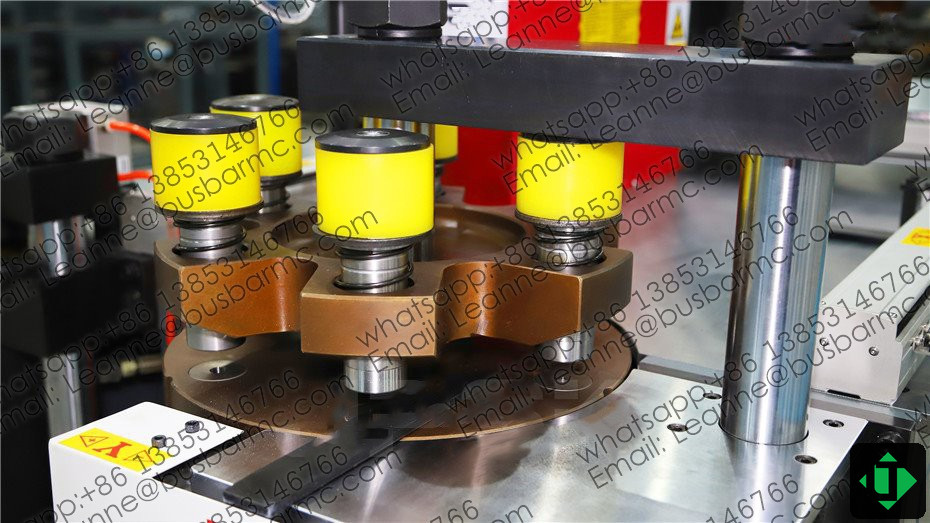
وحدة برج التخريم بقوالب متعددة المحطات وأجهزة فصل
عائلات قوالب بدء إيضاحية (أكّدها عند الطلب): دائري Ø7/9/11/13/17؛ مستطيل مدوّر Ø11×15، Ø13×18، Ø17×21.
نطاقات التخريم المنشورة (الجداول العامة): 303 Φ4.3–Φ25 · 503 Φ4.3–Φ30 · 803 Φ4.3–Φ34.
3) وحدة الثني (أفقي مقابل رأسي)
تشكّل وحدة الثني الشكل النهائي. القدرات النموذجية:
- ثني أفقي / مسطّح — تستلقي البارة مسطّحة؛ إزاحات L / U / Z شائعة
- ثني رأسي / على الحافة — الثني في مستوى السمك؛ والسعة غالبًا أضيق (مثل المقاسات الرأسية المنشورة 10×100 mm في 303؛ و12×120 mm في 503/803)
- مكتبة أوضاع عبر Siemens PLC + HMI (تلقائي: اختر الوضع → أدخل الطول/السمك/الزاوية؛ يدوي: اضبط حدود الشوط للثنيات غير التقليدية)
- أنصاف أقطار افتراضية غالبًا R3, R5, R10, R80 أو R50 إضافة إلى شكل U
- الثنيات المتقاربة بمسافة أقل من ~40 mm تحتاج مراجعة هندسية
الدقة المنشورة في صفحات المنتج: حوالي ±1° والتكرار حوالي ±0.5° (تحقق في OA/FAT).
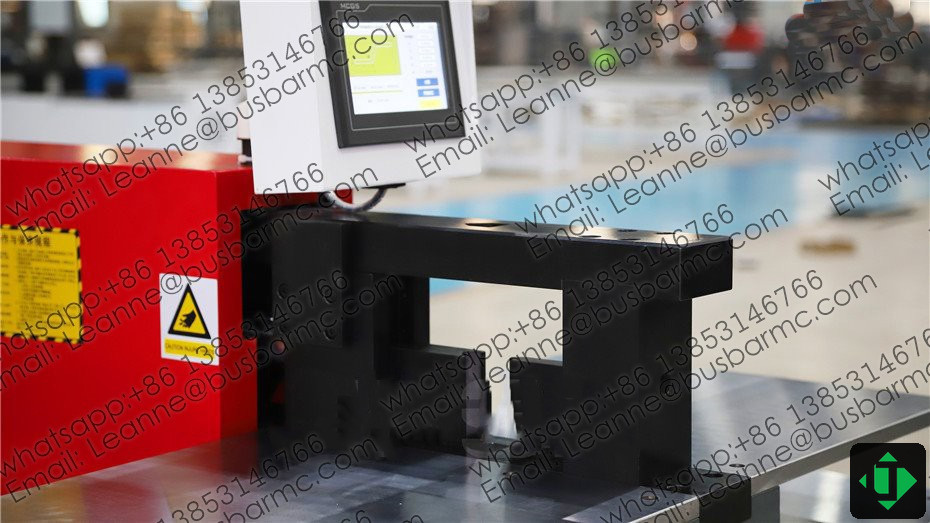
وحدة الثني مع منضدة العمل ولوحة HMI
الارتداد المرن للنحاس مقابل الألومنيوم: يحتاج الألومنيوم عادةً إلى تعويض أكبر ونصف قطر داخلي أدنى أكبر. احتفظ بجداول ارتداد منفصلة؛ ولا تلصق برامج النحاس على الألومنيوم دون ثني تجريبي.
4) النظام الهيدروليكي وHMI / PLC والقوالب
- ثلاث مجموعات محرك–مضخة في كثير من ماكينات U-3-C حتى يعمل التخريم والقص والثني معًا أو بالتتابع
- Siemens PLC على الثني + HMI / لوحة محمولة؛ والجهد الافتراضي غالبًا 380 V / 50 Hz (و400 V 60 Hz أو 415 V 50 Hz أو 220 V 60 Hz مخصص إذا صُرّح به عند الطلب). والتغذية الصناعية المصرية شائعة عند 380 V / 50 Hz—أكّدها في أمر التوريد.
- القوالب تقرّر القدرة الفعلية: أشكال التخريم وأنصاف أقطار الثني والنقش البارز وأنصال القص والليّ الاختياري
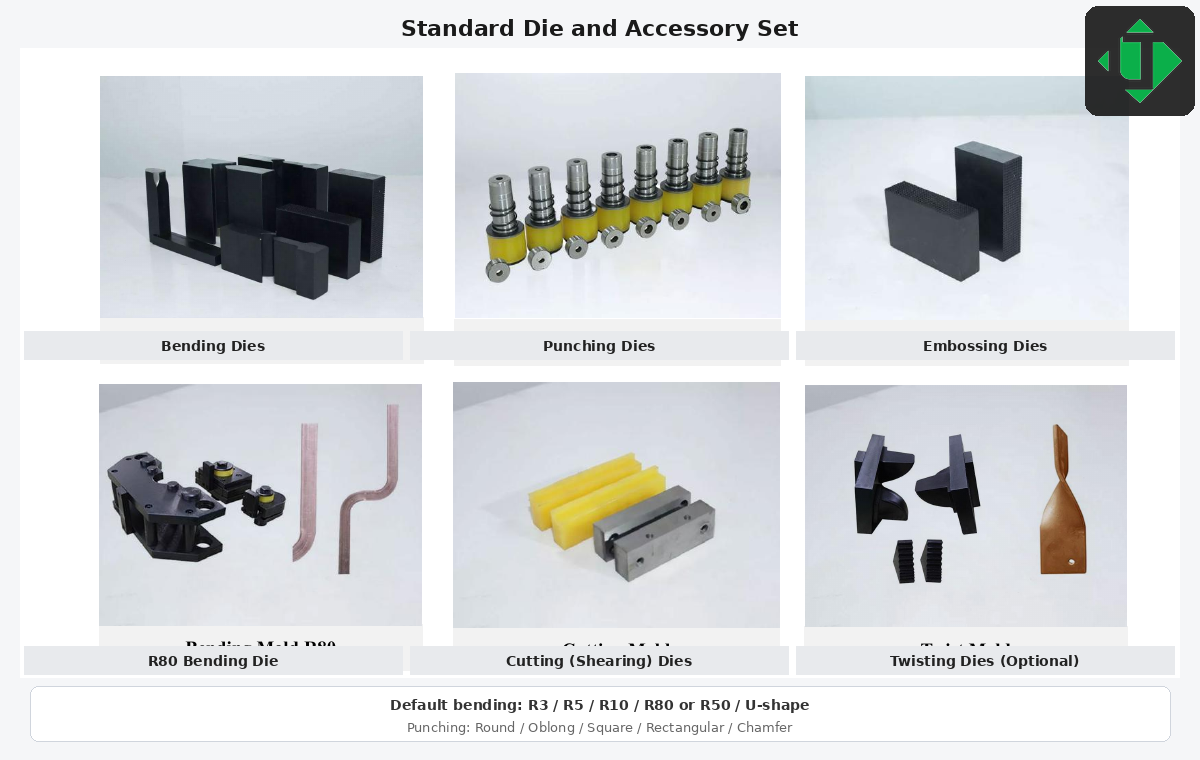
طقم القوالب والملحقات القياسي (أنصاف أقطار الثني، التخريم، النقش، القص، خيار الليّ)
عيّنات نهائية: قص + تخريم + ثني معًا
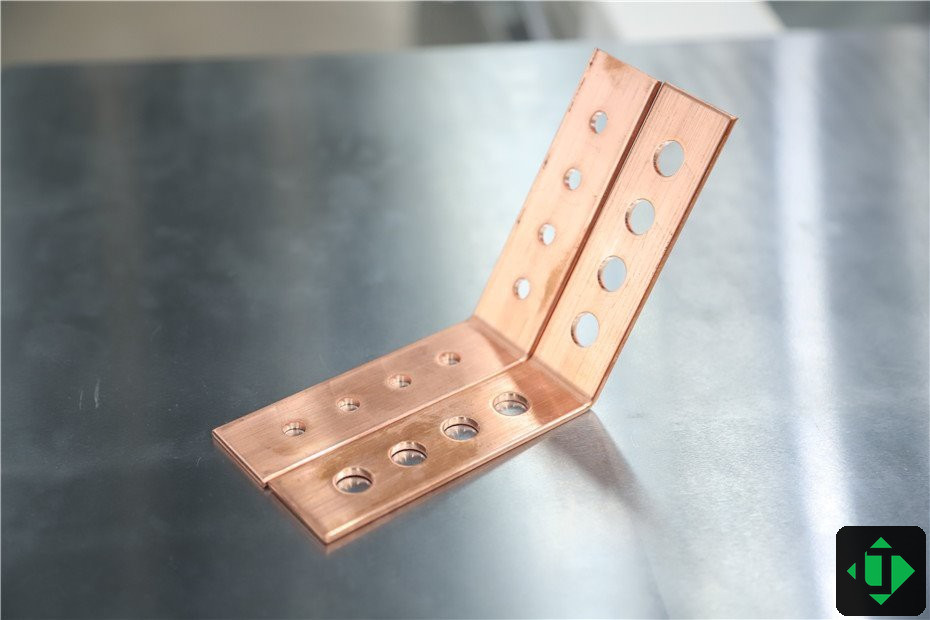
عيّنات بارات نحاس بعد القص والتخريم متعدد الثقوب والثني على شكل L
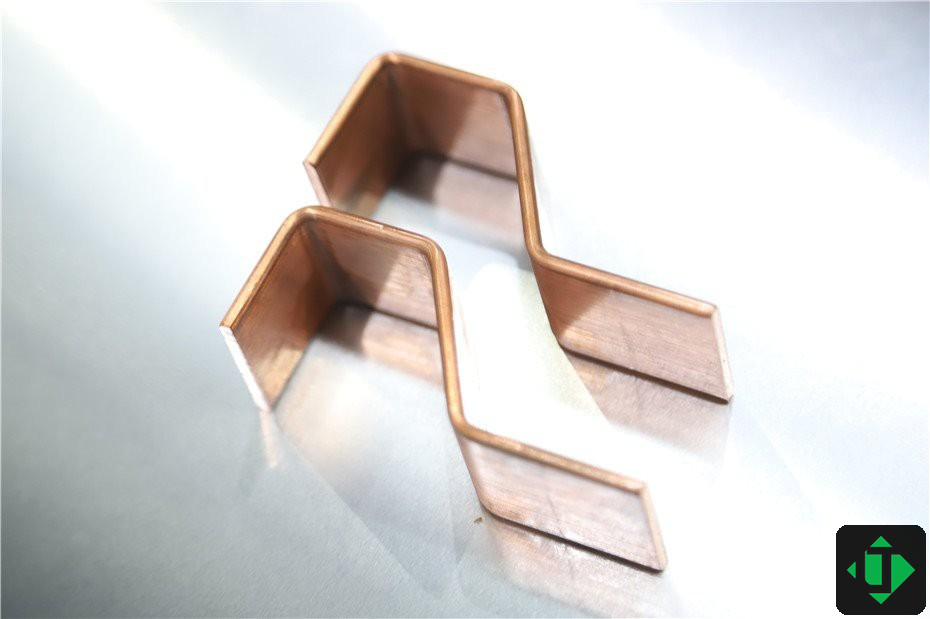
عيّنات ثني Z / إزاحة من محطة الثني
تُظهر هذه العيّنات لماذا تُعد المحطات الثلاث عائلة عملية واحدة: يجب أن يستقر الطول وخريطة الثقوب وهندسة الثني معًا لمطابقة الخزانة—بما في ذلك تجميعات IEC 61439 المبنية للمشاريع المصرية.
أنواع ماكينات الباسبار
| النوع | الأنسب لـ | المقابل |
|---|---|---|
| أدوات هيدروليكية يدوية / محمولة | إصلاح ميداني وتعديلات صغيرة | تكرارية منخفضة للإنتاج |
| ماكينة 3 في 1 هيدروليكية (ثلاث محطات) | ورش لوحات صغيرة ومتوسطة وأعمال متنوّعة | نقل يدوي بين المحطات |
| ماكينة 3 في 1 بمساعدة CNC (HMI/PLC/مصدات سيرفو) | دفعات متكررة وقوالب ثني/تخريم مخزّنة | ما يزال سقف السعة إطارًا واحدًا |
| مراكز تخريم / قص / ثني مخصصة | إنتاجية عالية لكل عملية | مساحة ومناولة أكبر |
| خط باسبار CNC أوتوماتيكي | حجم عالٍ وتعشيق ومناولة أدنى | استثمار رأسمالي ومساحة أكبر |
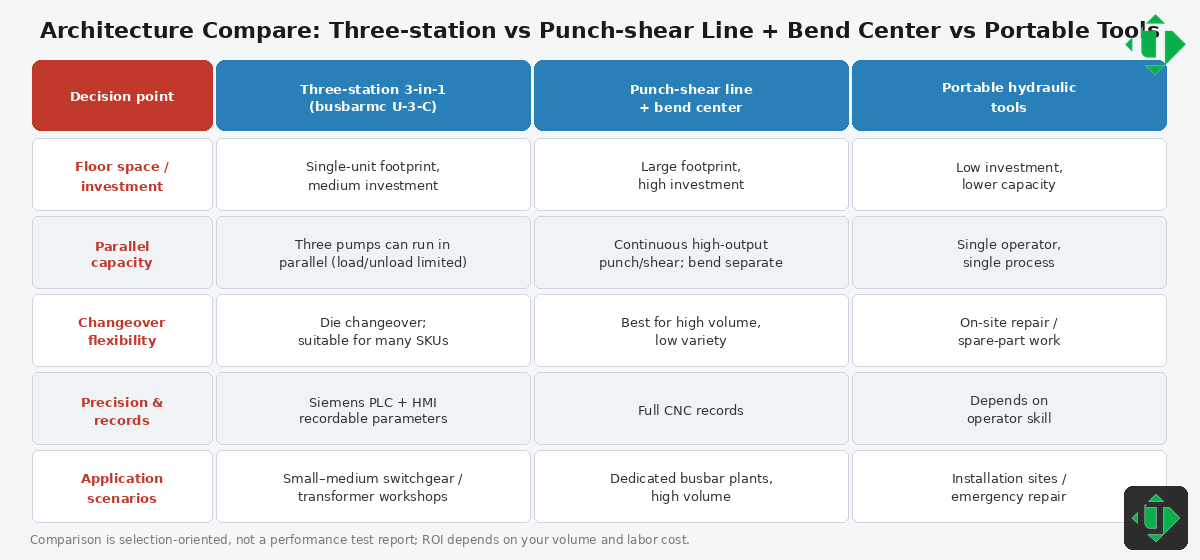
مقارنة المعمارية: 3 في 1 ثلاثية المحطات مقابل خط تخريم–قص + مركز ثني مقابل أدوات محمولة
3 في 1 مقابل المخصص / خط CNC (مؤشرات القرار)
- اختر 3 في 1 عندما يجب أن تغطي مساحة مدمجة القص+التخريم+الثني وكان الحجم الشهري متنوّعًا/صغيرًا ومتوسطًا—وهو نمط شائع لدى كثير من مصنّعي اللوحات في مصر.
- اختر محطات مخصصة أو خط CNC عندما تبرّر ساعات التخريم أو القص اليومية سعة منفصلة وبرمجيات تعشيق ونقلًا مؤتمتًا.
لماذا تهمّ الدقة
| مشكلة العملية | السبب النموذجي | الضبط من جانب الماكينة |
|---|---|---|
| طول قص خاطئ | قياس يدوي / انزلاق المصد | مصد القص أو المسطرة أو طول CNC |
| انحراف موضع الثقب | خطأ وسم/ثقب | برج التخريم + مسطرة تحديد موضع / سيرفو |
| زاوية ثني غير دقيقة | إحساس المشغّل وحده | وضع PLC + جدول ارتداد مرن + FAT |
| تغيير طراز بطيء | لا قوالب مخزّنة | وصفات HMI للخزانات المتكررة |
| إعادة شغل مرتفعة | عملية يدوية غير مستقرة | محطات متكاملة + فحص القطعة الأولى |
الطول الخاطئ يمنع مطابقة الخزانة؛ وانحراف الثقب يمنع المسامير/الأطراف؛ وزوايا الثني الرديئة تصطدم بالقواطع أو العزل أو الهيكل.
اختيار الطراز — LT 303U-3-C / 503U-3-C / 803U-3-C
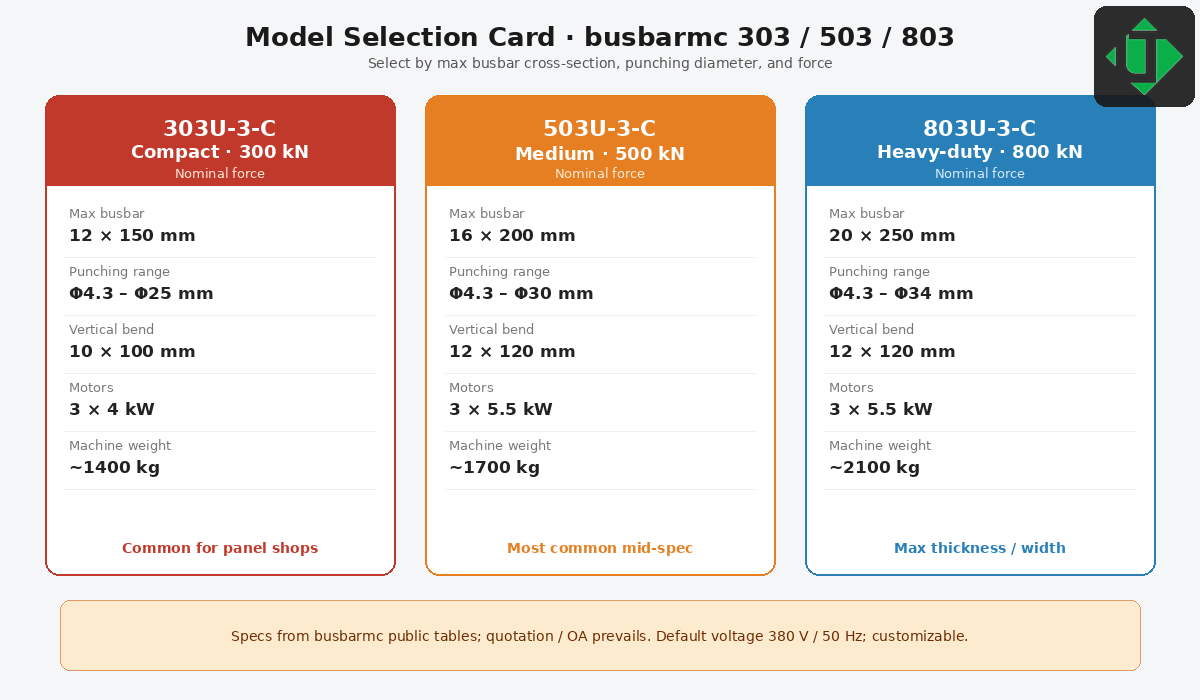
بطاقة اختيار الطراز: LT 303U-3-C / 503U-3-C / 803U-3-C (القوة · الباسبار · التخريم)
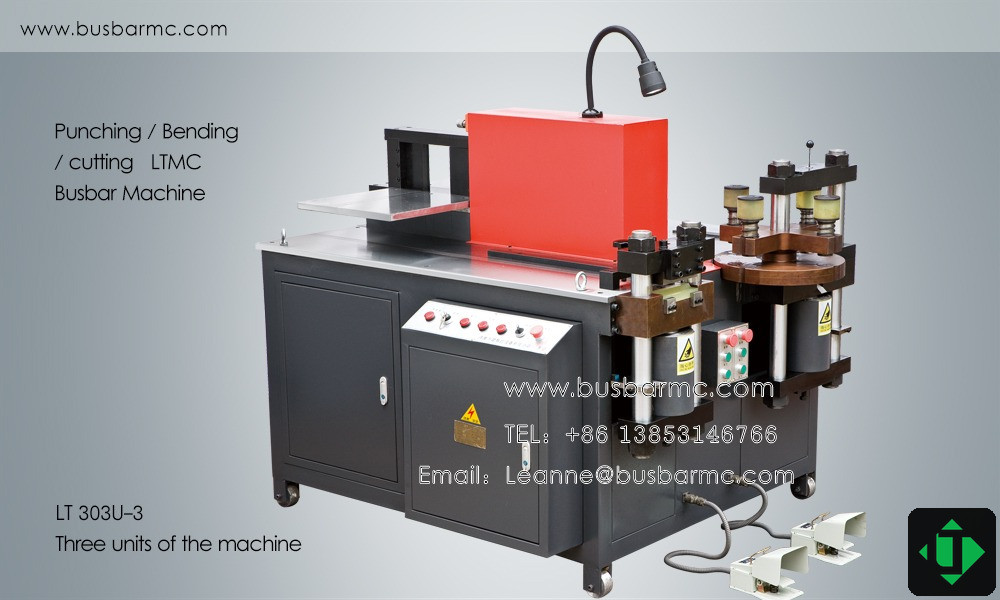
نظرة عامة على ماكينة باسبار LT فئة 303U-3 ثلاثية الوحدات
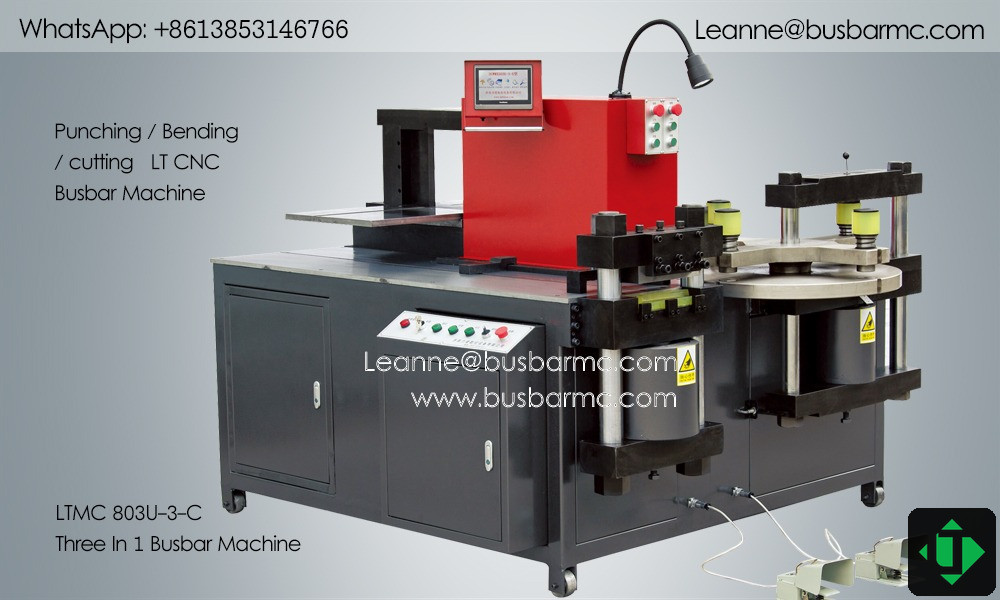
نظرة عامة على ماكينة باسبار LTMC 803U-3-C ثلاثية الوظائف
| البند | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| القوة الاسمية (kN) | 300 | 500 | 800 |
| قطر التخريم (mm) | Φ4.3–Φ25 | Φ4.3–Φ30 | Φ4.3–Φ34 |
| أقصى سمك (mm) | 12 | 16 | 20 |
| أقصى عرض (mm) | 150 | 200 | 250 |
| أقصى سمك / عرض للقص (mm) | 12 / 150 | 16 / 200 | 20 / 250 |
| أقصى عرض / سمك للثني الأفقي (mm) | 150 / 12 | 200 / 16 | 250 / 20 |
| أقصى مقاس للثني الرأسي (mm) | 10×100 | 12×120 | 12×120 |
| قدرة المحرك | 3×4 kW | 3×5.5 kW | 3×5.5 kW |
| دقة الثني / التكرار (منشور) | ±1° / ±0.5° | ±1° / ±0.5° | ±1° / ±0.5° |
| الكتلة التقريبية (kg) | ~1400 | ~1700 | ~2100 |
اختيار سريع: 303 ≈ فئة 12×150 / Φ25 · 503 ≈ 16×200 / Φ30 · 803 ≈ 20×250 / Φ34.
صفحات المنتج: ماكينة باسبار 3 في 1، التخريم والقص CNC، الثني CNC.
قائمة الاختيار (قبل طلب عرض السعر)
- المادة (نحاس/ألومنيوم) والمعالجة الحرارية
- أقصى عرض × سمك (ومناولة أطول بارة)
- قائمة الثقوب (الأقطار والمستطيل المدوّر والعدد لكل بارة)
- قائمة الثني (أفقي مقابل رأسي، U/Z/L، التقارب)
- التسامحات والحجم الشهري
- جهد المصنع / التردد ولغة HMI
- طقم القوالب + أنصال/أختام غيار
- رسومات عيّنات FAT
ما الذي ترسله قبل الشراء
| المعلومة | لماذا تهمّ |
|---|---|
| نحاس أو ألومنيوم | القوالب والخلوص والارتداد المرن |
| أقصى سمك / عرض / طول | السعة وتصميم المنضدة |
| مقاسات الثقوب والرسومات | طقم قوالب التخريم |
| زوايا الثني واتجاهه | قوالب أفقي مقابل رأسي ومكتبة الأوضاع |
| الكمية اليومية / الشهرية | 3 في 1 مقابل الخط |
| جهد المصنع | البناء الكهربائي للتصدير (غالبًا 380 V / 50 Hz في مصر) |
| بلد الوصول | الوثائق والتعبئة ونطاق ما بعد البيع |
تقصّر الرسومات الهندسية دورات عرض السعر وتمنع قوة دون الحاجة أو قوالب ناقصة.
الأسئلة الشائعة
ما هي ماكينة الباسبار؟
معدة صناعية تقص وتخرّم وتثني بارات النحاس أو الألومنيوم للخزانات الكهربائية واللوحات والمحولات وأنظمة التوزيع.
كيف يعمل القص والتخريم والثني على ماكينة واحدة؟
يستضيف إطار 3 في 1 / ثلاثي المحطات وحدة قص ووحدة تخريم (غالبًا برج متعدد القوالب) ووحدة ثني بهيدروليك مشترك أو مستقل. يحدّد المشغّلون (أو مصدّات CNC) موضع البارة؛ وتطبّق كل محطة قوة هيدروليكية عبر قوالب مخصصة.
هل تستطيع ماكينة واحدة قص وتخريم وثني بارات النحاس؟
نعم. طرازات مثل LT / LTMC 303U-3-C / 503U-3-C / 803U-3-C تدمج العمليات الثلاث. وتظل الإنتاجية تعتمد على التحميل والتجهيزات وما إذا كانت المحطات تعمل بالتوازي.
ما سمك النحاس الذي تستطيع ماكينة الباسبار تشغيله؟
يعتمد على فئة الطراز. تسرد الجداول العامة حوالي 12 mm (303) و16 mm (503) و20 mm (803) أقصى سمك—وأكّد دائمًا حدود العرض والثقب/الثني في عرض السعر.
الثني الأفقي مقابل الثني الرأسي — ما الفرق؟
الثني الأفقي يشكّل البارة في المستوى العريض؛ والثني الرأسي / على الحافة يشكّلها في مستوى السمك وعادةً يكون غلافه المنشور أصغر (مثل فئة 10×100 أو 12×120 mm).
كيف أختار بين ماكينة 3 في 1 وماكينات منفصلة؟
استخدم 3 في 1 للورش المصرية المدمجة والأعمال المتنوّعة. واستخدم محطات منفصلة أو خط CNC عندما يبرّر الحجم أو التعشيق أو الدقة المخصصة الاستثمار الرأسمالي والمساحة.
ماذا عن الارتداد المرن في الألومنيوم؟
يحتاج الألومنيوم عادةً إلى تعويض ارتداد مرن أكبر ونصف قطر أدنى بحذر. احتفظ بجداول خاصة بكل مادة وتحقق في القطعة الأولى.
ما المعلومات التي يجب تقديمها لعرض السعر؟
المادة، وأقصى مقاس، ورسومات الثقوب والثني، والحجم، والجهد، وبلد الوصول، ومستوى الأتمتة المفضّل. انظر الجدول أعلاه.
أين توجد معلومات المنتج العامة؟
https://egyptbusbar.com/ar/ — واعتمد أمر التأكيد + عيّنات FAT مصدرًا للحقيقة الموجَّه إلى العميل عندما تختلف الصفحات العامة.
الخطوة التالية للورش المصرية
أرسل رسومات الباسبار المعتمدة، ودرجة النحاس أو الألومنيوم والمعالجة الحرارية (مثل Cu-ETP / C11000 عند تحديدها)، وأقصى عرض × سمك، ومتطلبات عيّنات FAT. تدعم LT / LTMC ورش اللوحات والمحولات في مصر عبر الإرشاد الفني، والتشغيل التجريبي (commissioning)، وتدريب المشغّلين، وقطع الغيار، والدعم الفني عن بُعد. صفحات المنتجات والتواصل:
- ماكينة باسبار 3 في 1
- ماكينة ثني الباسبار CNC
- ماكينة تخريم وقص الباسبار CNC
- egyptbusbar.com/ar · تواصل معنا
إذا اختلفت الصفحة العامة عن أمر التأكيد، فاعتمد أمر التأكيد (OA) وعيّنات FAT مصدرًا للحقيقة.
Latest News
كيف تعمل ماكينة ثني الباسبار — المبادئ والتشغيل في الورش المصرية
كيف تعمل ماكينة ثني الباسبار في الورش المصرية: المبادئ والارتداد المرن والثني الأفقي مقابل الرأسي وخطوات تشغيل LT CNC الرسمية 001–013 على محطات ثني 3 في 1 طراز 303U-3-C / 503U-3-C ...
2026-11-13
الدليل الفني لماكينة الباسبار ثلاثية المحطات للمصانع المصرية — LT 303/503/803
دليل فني لماكينات الباسبار ثلاثية المحطات (3 في 1) للمصانع المصرية: تخريم وقص وثني على LT 303U-3-C / 503U-3-C / 803U-3-C، مع بطاقات الطراز ومخططات المحطات وملاحظات طلب عرض السعر وF...
2026-11-10
ما هي ماكينة الباسبار؟ القص والتخريم والثني للوحات التوزيع المصرية
تقص ماكينة الباسبار وتخرّم وتثني بارات النحاس أو الألومنيوم للوحات التوزيع المصرية. تعرّف كيف تعمل محطات 3 في 1 وكيف تختار LT 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
دليل تخريم الباسبار لورش اللوحات في مصر — دقة الثقوب والقوالب وتحديد الموضع
جودة تخريم الباسبار في ورش اللوحات المصرية هي موضع الثقب النهائي من المرجع والمقاس والرايش والمسافة عن الحافة. طابِق قوالب البرج والخلوص على LTMC 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
كيفية استخدام ماكينة ثني الباسبار في إنتاج اللوحات الكهربائية المصرية
يحتاج ثني الإنتاج في ورش اللوحات المصرية إلى وصفات مقفلة وقوالب وفحوصات أول/أوسط/آخر حتى تبقى الزوايا بعد التحرير مستقرة عبر الورديات على محطات LT 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
ما هي ماكينة ثني الباسبار وكيف تعمل في الورش المصرية؟
تشكّل ماكينة ثني الباسبار بارات النحاس أو الألومنيوم إلى زوايا الرسم في الورش المصرية. احكم على الزاوية بعد التحرير ونصف القطر والسطح—لا على القوة وحدها—في محطات ثني LTMC 3 في 1 طر...
2026-11-10
LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC
مصنع متخصص في ماكينات قضبان النحاس (Busbar) والمعدات ذات الصلة بنظام التحكم الرقمي (CNC).
Company Strength
Adequate Inventory
Fast Shipping
Our Products
CONTACT US
Address: ، طريق جينغشي، مدينة جينان، مقاطعة شاندونغ، الصين9566رقم


© COPYRIGHT 2025 LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC

Contact Us
Professional Manufacturer of Vehicle Barriers & License Plate Recognition Cameras,Smart Parking Access Control Solutions for Global Clients,Reliable Barrier Gates + LPR Systems, Customized to Your Project,From residential communities, commercial shopping malls, industrial parks to highway toll stations, our matched barrier & LPR sets can realize automatic license plate identification, automatic gate lifting, real-time access records, automatic charging and remote management.