LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC

كيف تعمل ماكينة ثني الباسبار — المبادئ والتشغيل في الورش المصرية
Release time:
2026-11-13
الموضوع: كيف تعمل ماكينة ثني الباسبار — المبادئ والتشغيل في الورش المصرية
مصدر الإجراء الأساسي: تدريب ثني LT CNC الرسمي (الدروس 001–013)
الطرازات ذات الصلة: ماكينة LT / LTMC 3 في 1 للتخريم/القص/الثني 303U-3-C / 503U-3-C / 803U-3-C
إجابة سريعة
تشكّل ماكينة ثني الباسبار (أو محطة الثني على ماكينة 3 في 1 للتخريم/القص/الثني) بارات النحاس أو الألومنيوم إلى زاوية مستهدفة عبر قوة هيدروليكية تدفع ذكر الثني إلى قالب الثني، تحت تحكّم زاوية CNC / PLC. والدورة الميكانيكية هي تثبيت → ثني → تحرير؛ وتعتمد الدقة على نصف قطر القالب وسعة السمك/العرض والارتداد المرن / تعويض الزاوية وتوقيت مفتاح القدم الصحيح. ويعلّم تدريب LT CNC الرسمي مسار المشغّل الكامل: التشحيم والطاقة → تركيب القوالب → واجهة CNC → البرمجة اليدوية / بالقوالب الرسومية / بالاستيراد → تعويض الزاوية → الثني المحدود → موضع بدء القالب → مفتاح القدم → التوقف الطارئ → الصيانة. وينبغي لورش مصر في القاهرة أو العاشر من رمضان أو الإسكندرية أن تقفل هذه الخطوات في إجراء ورشة قبل إطلاق بارات خزانات IEC 61439.
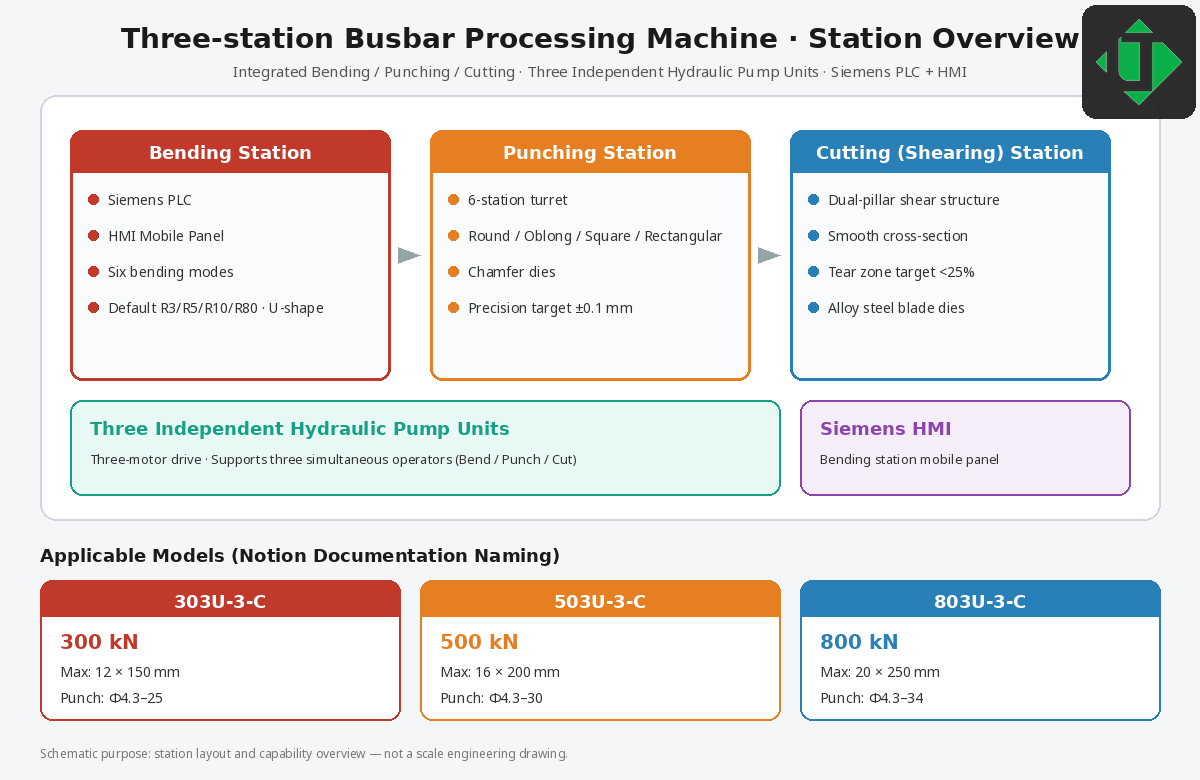
نظرة عامة على تخطيط المحطات الثلاث: ثني وتخريم وقص + ثلاث وحدات ضخ هيدروليكية + Siemens HMI
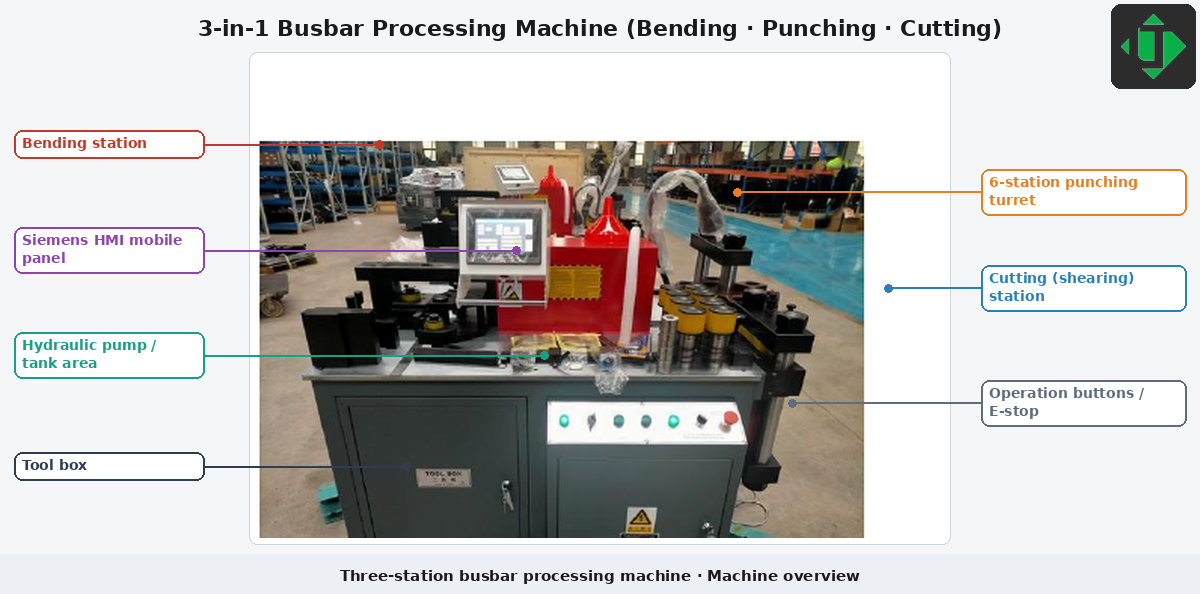
نظرة عامة على الماكينة مع تسميات (المحطات، Siemens HMI، المنطقة الهيدروليكية، التحكّم)
1. مسرد الكيانات
- ماكينة ثني الباسبار / محطة ثني الباسبار — وحدة تشكيل هيدروليكية للبارات المسطّحة من النحاس/الألومنيوم
- ماكينة 3 في 1 للتخريم/القص/الثني — إطار واحد يضم تخريمًا + قصًا + ثنيًا (مثل LT / LTMC 303U-3-C / 503U-3-C / 803U-3-C)
- بارة نحاس / بارة ألومنيوم — بارات موصلة للوحات والمحولات والتوزيع
- قالب الثني / ذكر الثني — زوج العدد الذي يحدّد نصف القطر الداخلي وهندسة الثني
- الثني الأفقي مقابل الثني الرأسي (على الحافة) — الثني عبر الوجه المسطّح مقابل عبر حافة السمك
- تحكّم زاوية CNC / HMI / PLC — واجهة المشغّل + المتحكّم الذي يستهدف زاوية الثني
- القوة الهيدروليكية — ضغط الأسطوانة (فئة الطراز غالبًا 300 / 500 / 800 kN)
- الارتداد المرن / تعويض الزاوية — استعادة المادة بعد التفريغ؛ برمجة ثني زائد أو تعويض جدولي
- التسلسل: تثبيت → ثني → تحرير — دورة ميكانيكية آمنة قبل قياس القطعة
- وضع الثني المحدود — ثني بحدود الشوط / الموضع للعدد الخاص
- مفتاح القدم — بدء دورة الثني دون استخدام اليدين
- موضع بدء القالب (القالب السفلي / المقعر) — مرجع المنزل / الاقتراب للقالب السفلي
- أنصاف أقطار القوالب — افتراضيات شائعة R3, R5, R10, R80 أو R50، إضافة إلى شكل U
- سعة السمك / العرض — أقصى مقاس بارة تستطيع المحطة ثنيه (أكّد في أمر التأكيد)
2. مبدأ العمل (الآلية)
2.1 القوة والقوالب
- يُجلس المشغّل بارة النحاس أو الألومنيوم على منضدة العمل مقابل المصدات.
- يتقدّم ذكر الثني العلوي تحت قوة هيدروليكية إلى قالب الثني السفلي.
- يُنشئ التشوه اللدن الثني؛ ويتبع نصف القطر الداخلي عائلة القالب/الذكر.
- عند التفريغ ترتد البارة مرنًا؛ ويطبّق CNC تعويض الزاوية حتى تطابق الزاوية النهائية الرسم.
- تتحرر الأسطوانة؛ ويزيل المشغّل البارة ويقيس ويحدّث التعويض عند الحاجة.
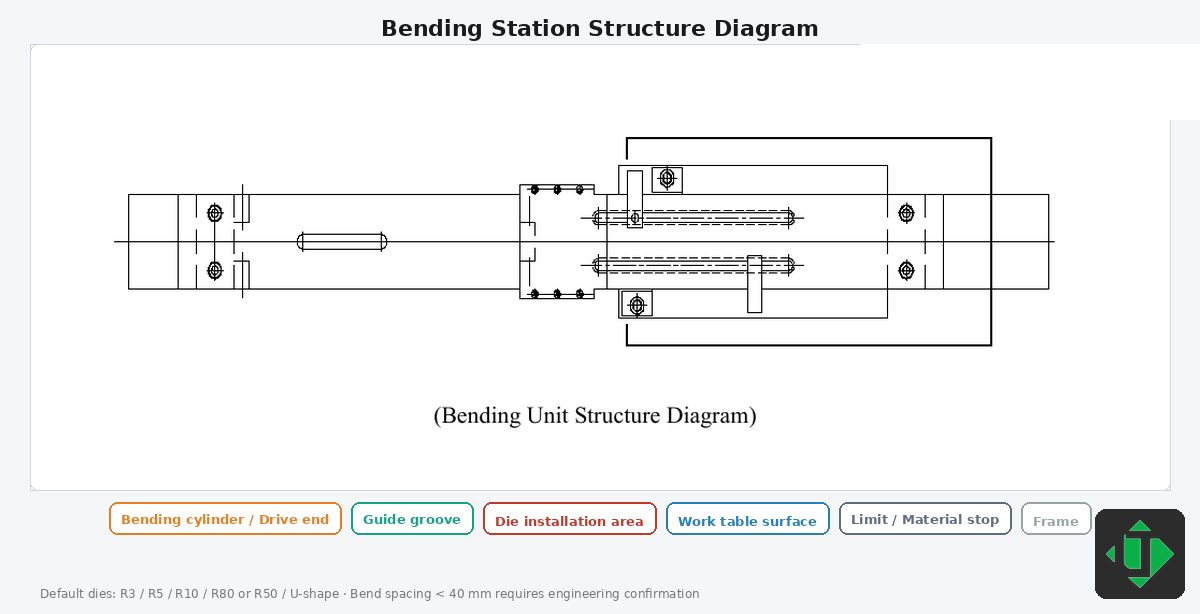
مخطط هيكل محطة الثني (أسطوانة، موجه، مثبت القالب، منضدة، مصدات)
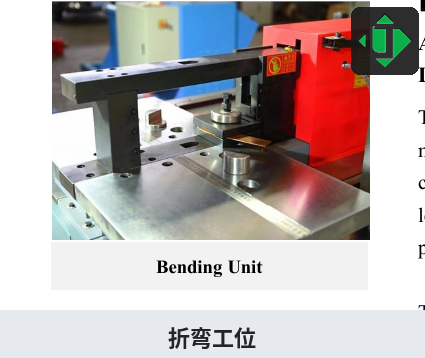
صورة محطة الثني: منضدة العمل ومنطقة قالب الثني
2.2 أوضاع التحكّم (خريطة تدريب LT CNC)
تعرض دروس LT CNC الرسمية أوضاع البرمجة / التشغيل التالية التي يجب أن يتقنها المشغّلون في الورش المصرية:
| الوضع / الموضوع | الدرس | الغرض منه |
|---|---|---|
| وضع التحرير اليدوي | 004 | إدخال طول الثني / السمك / الزاوية (والمعاملات ذات الصلة) يدويًا على CNC |
| وضع التحرير بالقالب الرسومي | 005 | بناء الثنيات من قوالب رسومية (أنماط L / Z / U والأشكال المشابهة) |
| وضع استيراد البيانات | 006 | استيراد بيانات الثني من ملفات / مضيف خارجي بدلًا من كتابة كل خطوة |
| تعويض الزاوية | 007 | تصحيح الارتداد المرن حتى تساوي الزاوية المقاسة زاوية الرسم |
| وضع الثني المحدود | 008 | الثني بحدود الشوط / الموضع عندما لا يكفي وضع الزاوية |
| تعديل موضع بدء القالب | 009 | ضبط مرجع بدء / اقتراب القالب السفلي (المقعر) |
2.3 الثني الأفقي مقابل الرأسي؛ نصف القطر؛ السعة
- الثني الأفقي: تستلقي البارة مسطّحة؛ ويشكّل الذكر الزاوية عبر العرض.
- الثني الرأسي (على الحافة): تُوجَّه البارة للثني على الحافة — والسعة أقل من الثني الأفقي على الطراز نفسه.
- نصف القطر: اختر R3 / R5 / R10 / R80 (أو R50) / شكل U ليطابق الرسم والمادة؛ وعادة يحتاج الألومنيوم إلى نصف قطر داخلي أدنى أكبر من النحاس.
- الثني المتقارب: إذا كانت المسافة بين ثنيين أقل من ~40 mm فيجب أن تؤكد الهندسة خلوص القوالب.
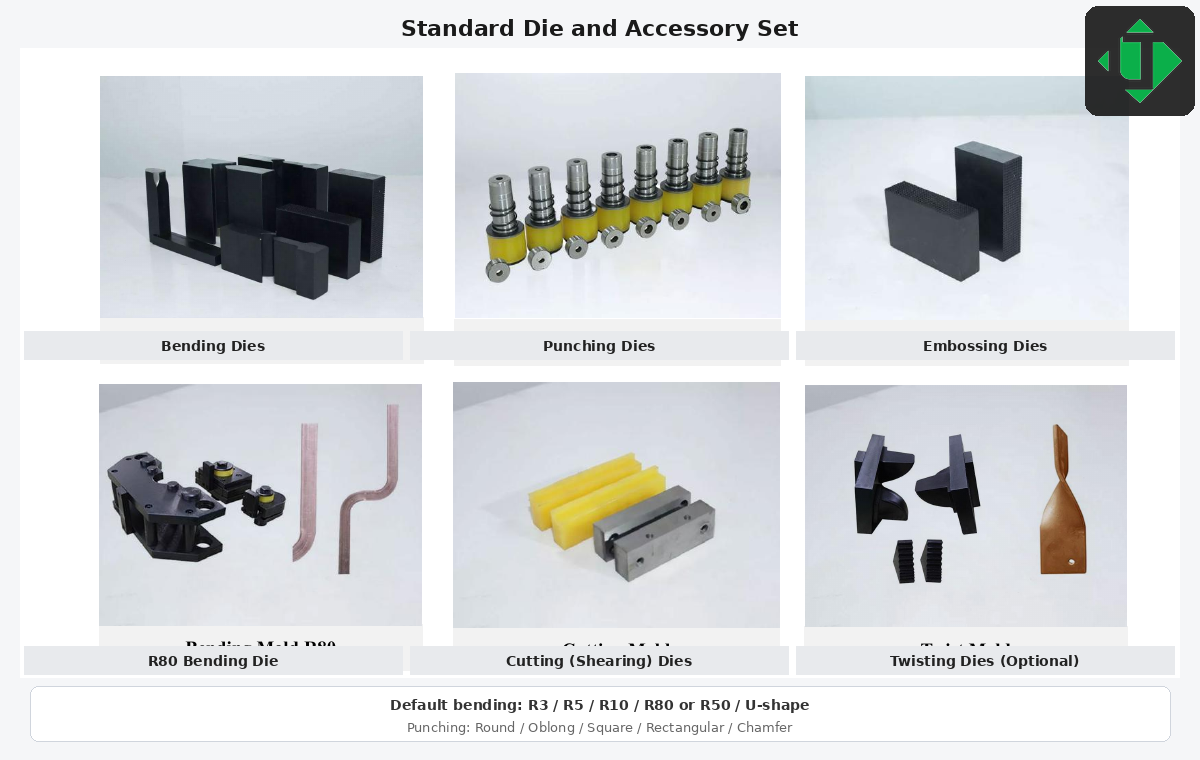
طقم القوالب والملحقات القياسي (أنصاف الأقطار الافتراضية وأشكال التخريم)
3. الإجراء — تشغيل LT CNC الرسمي (الدروس 001–013)
اتبع هذا الترتيب. إنه مسار مشغّل LT CNC الرسمي؛ استخدمه إجراء ورشة مكتوبًا. وتستطيع LT / LTMC دعم الورش المصرية عبر الإرشاد الفني والتشغيل التجريبي وتدريب المشغّلين وقطع الغيار والدعم عن بُعد—ولا تضمّن هذه المقالة فيديوهات تدريب.
نظرة عامة على الإجراء (تسلسل الورشة)
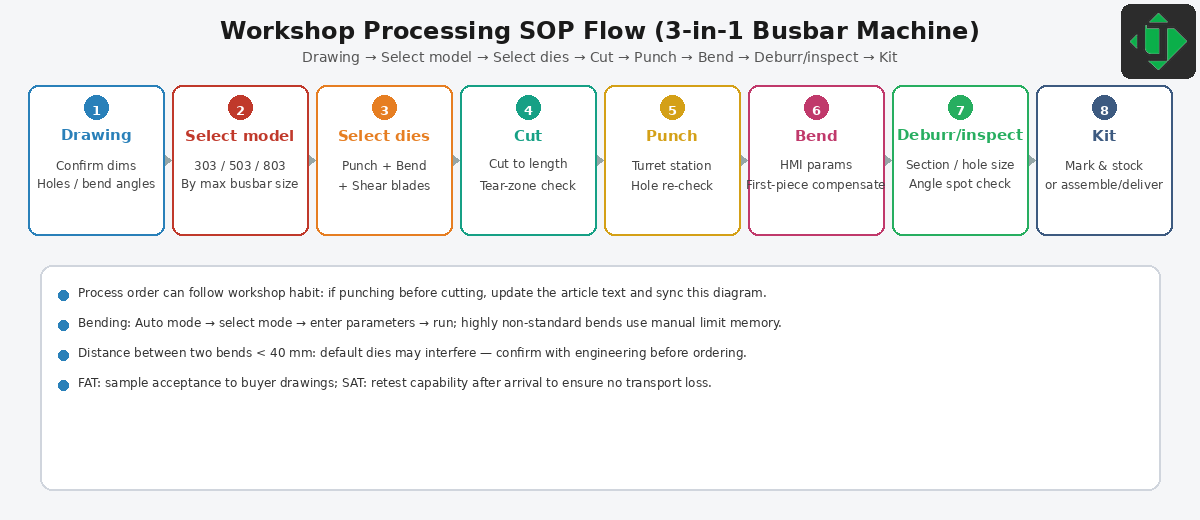
تدفق إجراءات الورشة: الرسم → اختيار الطراز → اختيار القوالب → القص → التخريم → الثني → إزالة الرايش/الفحص → التجهيز
مسار محطة الثني (LT): تشحيم وتوصيل → تركيب القوالب → تشغيل CNC → البرمجة (يدوي / قالب رسومي / استيراد) → تعويض الزاوية → (اختياري) ثني محدود + موضع بدء القالب → تشغيل بمفتاح القدم → تمرين التوقف الطارئ → الصيانة.
الخطوة 001 — التشحيم وتركيب كابل الطاقة
تدريب LT CNC الرسمي 001 — التشحيم وتركيب كابل الطاقة. اتبع ترتيب الدروس؛ هذه الصفحة إجراء مكتوب وليست تضمينًا لفيديو.
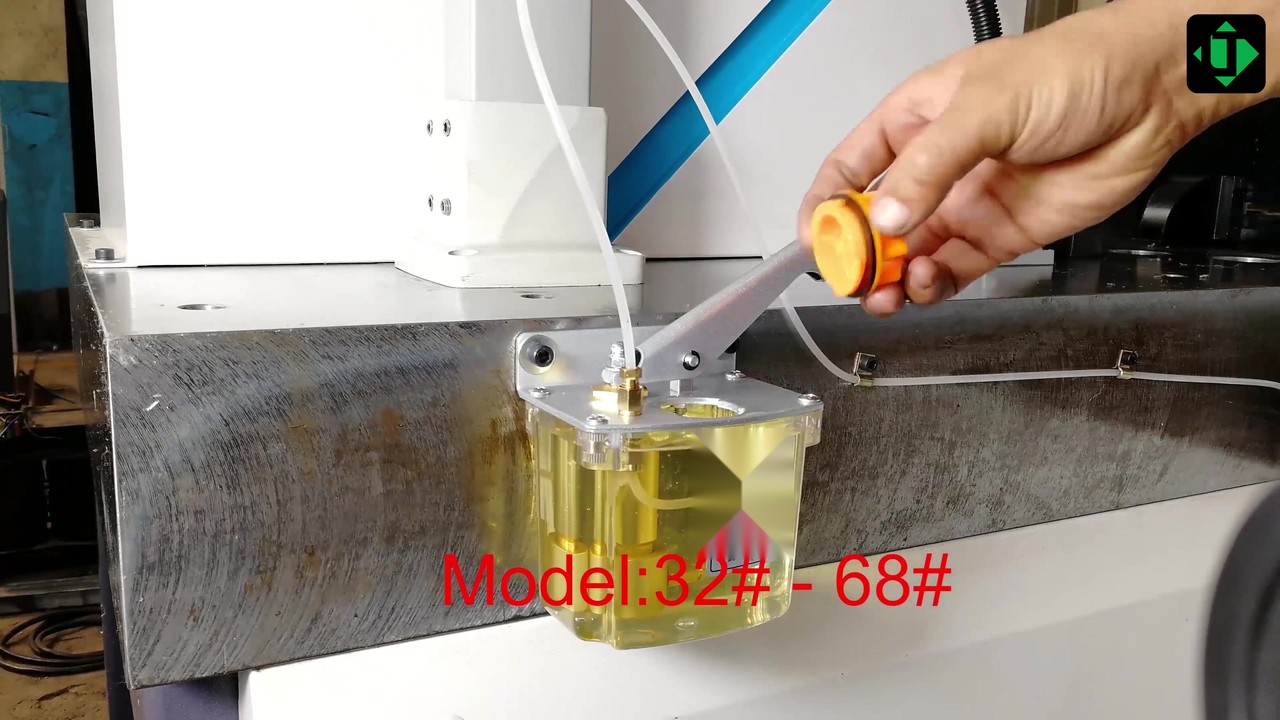
تدريب LT CNC الرسمي 001 — التشحيم وتركيب كابل الطاقة
- أكّد أن الماكينة مفصولة عن الطاقة وأن الفاصل الرئيسي مقفل إذا تطلبت قواعد الموقع ذلك.
- املأ / أكمل نقاط التوجيه والاحتكاك بالزيت المحدد.
- افحص الانزلاقات الجافة وموجهات المكبس المكشوفة وبقايا الزيت التي تدل على تسرب.
- وصّل كابل الطاقة بمقبس الجهد الصناعي المطابق (غالبًا 380 V / 50 Hz في المصانع المصرية؛ أكّد لوحة البيانات).
- تحقق من استمرارية التأريض ومن أن تصنيف القابس يطابق لوحة بيانات الماكينة.
- مدّ الكابل بحيث لا يُضغط برافعات شوكية أو بمفتاح القدم.
الخطوة 002 — تعريف طقم القوالب وتركيبه
تدريب LT CNC الرسمي 002 — تعريف طقم القوالب وتركيبه. اتبع ترتيب الدروس؛ هذه الصفحة إجراء مكتوب وليست تضمينًا لفيديو.
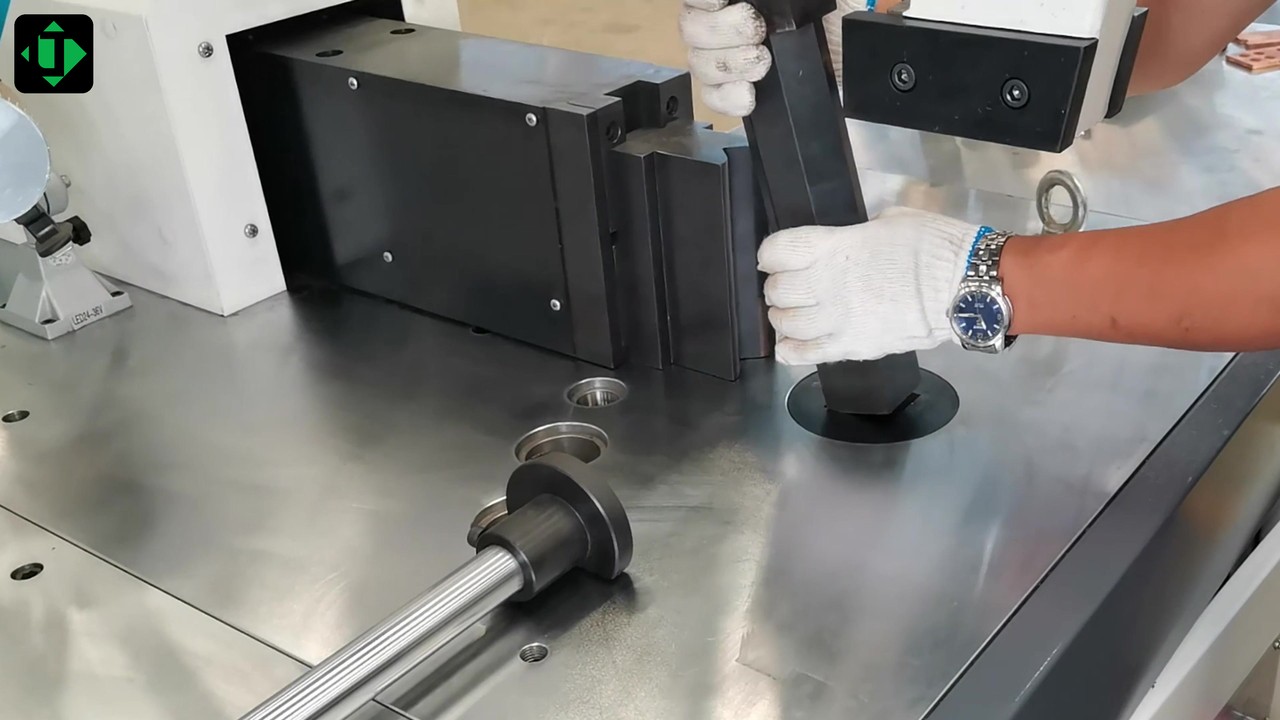
تدريب LT CNC الرسمي 002 — تعريف طقم القوالب وتركيبه
- حدّد طقم ذكر الثني / قالب الثني للشغل (عائلة نصف القطر وشكل U إن لزم).
- نظّف أوجه الجلوس؛ أزل الرايش الذي قد يُميل القالب.
- ركّب القالب السفلي (المقعر) على المنضدة / المثبت؛ واقفل المثبتات بعزم محدد.
- ركّب الذكر العلوي؛ وأكّد المحاذاة مع محور القالب السفلي.
- حرّك بحذر (بعد التشغيل في الخطوة 003) للتحقق من الخلوص قبل بارات الإنتاج.
- للقطع متعددة الثني، أكّد أن طقم القوالب يغطي كل نصف قطر في الرسم.
الخطوة 003 — التشغيل وواجهة CNC
تدريب LT CNC الرسمي 003 — التشغيل وواجهة CNC. اتبع ترتيب الدروس؛ هذه الصفحة إجراء مكتوب وليست تضمينًا لفيديو.
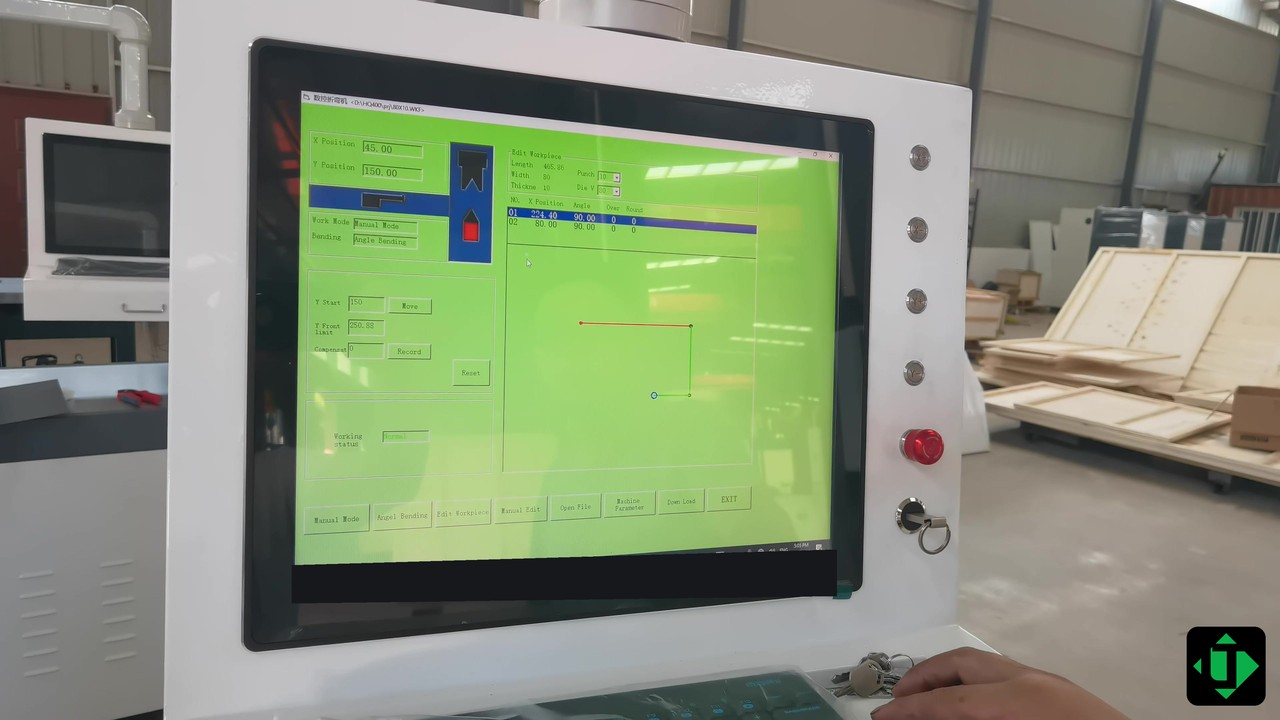
تدريب LT CNC الرسمي 003 — التشغيل وواجهة CNC
- شغّل الطاقة الرئيسية.
- انتظر حتى يقلع CNC / HMI إلى الشاشة الرئيسية.
- أكّد اللغة (كما طُلبت) وعدم وجود شريط إنذار نشط.
- افتح تطبيق الثني / واجهة CNC.
- تحقق من جاهزية الهيدروليك (مؤشرات المحرك / المضخة) قبل تحريك المحاور.
- لا تضع اليدين في منطقة القالب أثناء تمكين الحركة.
الخطوة 004 — وضع التحرير اليدوي
تدريب LT CNC الرسمي 004 — وضع التحرير اليدوي. اتبع ترتيب الدروس؛ هذه الصفحة إجراء مكتوب وليست تضمينًا لفيديو.
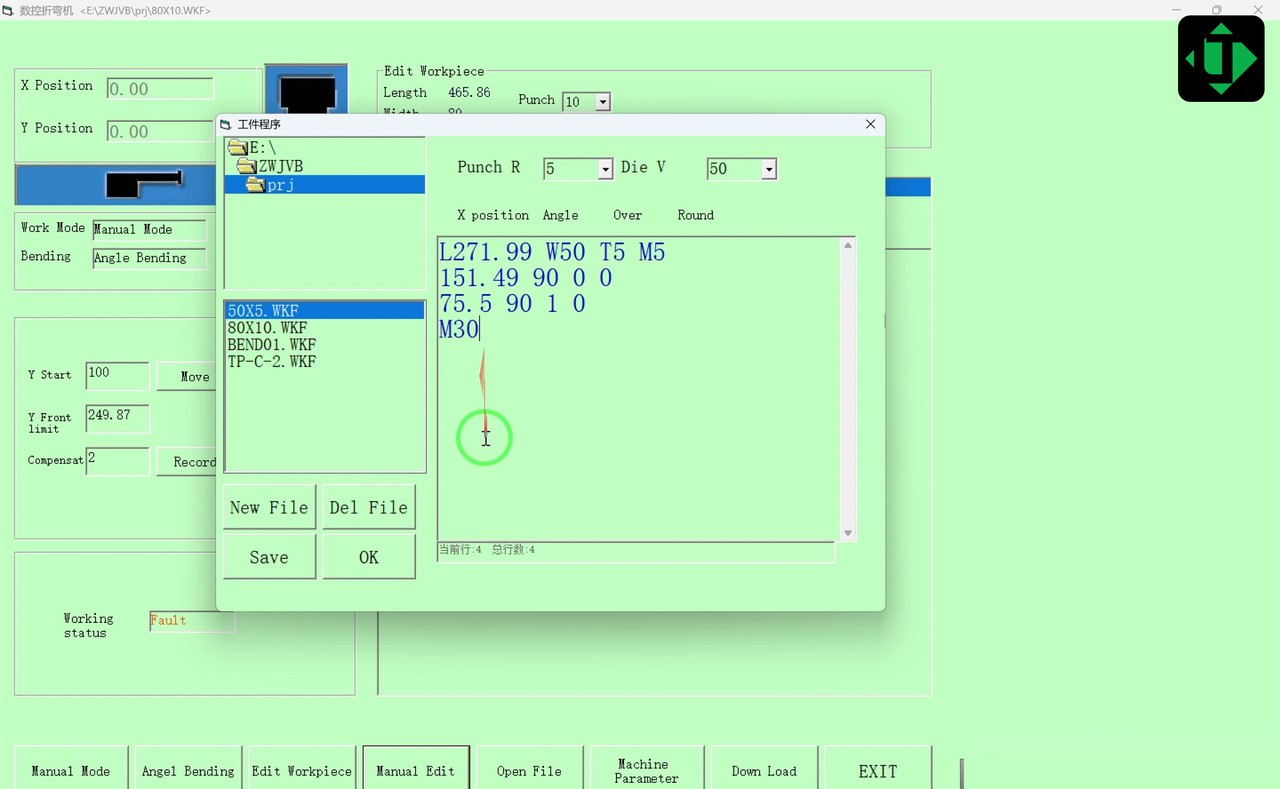
تدريب LT CNC الرسمي 004 — وضع التحرير اليدوي
- من قائمة CNC اختر وضع التحرير اليدوي.
- أنشئ أو افتح برنامجًا لقطعة الباسبار الحالية.
- أدخل معاملات البارة: حقول مرتبطة بالطول، والسمك، وملاحظات المادة إن وفّرتها الشاشة.
- أدخل زاوية الثني المستهدفة (وتسلسل الثني إن كان متعددًا).
- احفظ البرنامج؛ وراجع قائمة الخطوات على الشاشة دون تشغيل.
- نفّذ ثني القطعة الأولى بمفتاح القدم (الخطوة 010)، ثم قِس وانتقل إلى تعويض الزاوية (الخطوة 007) عند الحاجة.
الخطوة 005 — وضع التحرير بالقالب الرسومي
تدريب LT CNC الرسمي 005 — وضع التحرير بالقالب الرسومي. اتبع ترتيب الدروس؛ هذه الصفحة إجراء مكتوب وليست تضمينًا لفيديو.
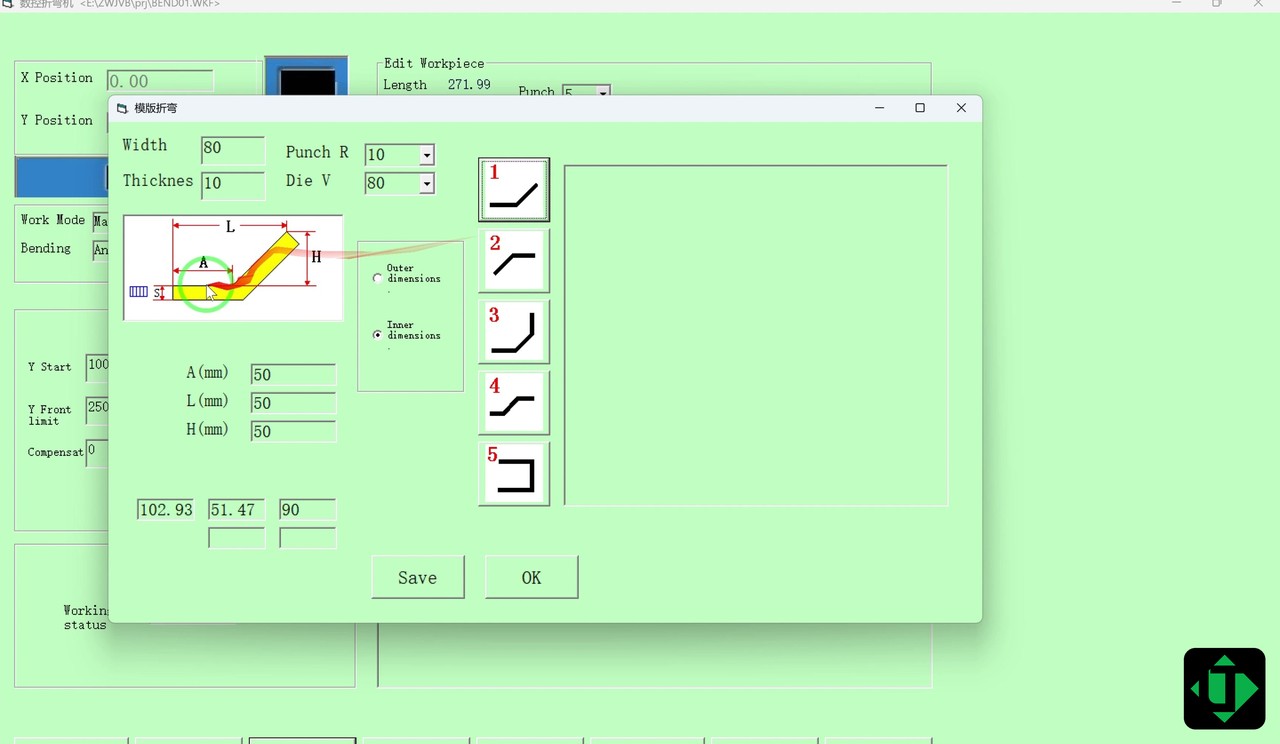
تدريب LT CNC الرسمي 005 — وضع التحرير بالقالب الرسومي
- افتح وضع التحرير بالقالب الرسومي على CNC.
- اختر القالب الرسومي الذي يطابق عائلة القطعة (مثل أنماط L / Z / U).
- املأ أطوال القطع والزوايا لكل ثني في القالب.
- عاين الرسم؛ وصحّح أي مقطع يتعارض مع عرض القالب أو أدنى شفة.
- احفظه برنامجًا مسمّى للأعمال المتكررة — وهو مفيد لأشكال اللوحات المصرية المتكررة.
- فضّل القوالب الرسومية لأشكال اللوحات المتكررة؛ واستخدم اليدوي (004) للثنيات الفردية غير المعتادة.
الخطوة 006 — وضع استيراد البيانات
تدريب LT CNC الرسمي 006 — وضع استيراد البيانات. اتبع ترتيب الدروس؛ هذه الصفحة إجراء مكتوب وليست تضمينًا لفيديو.
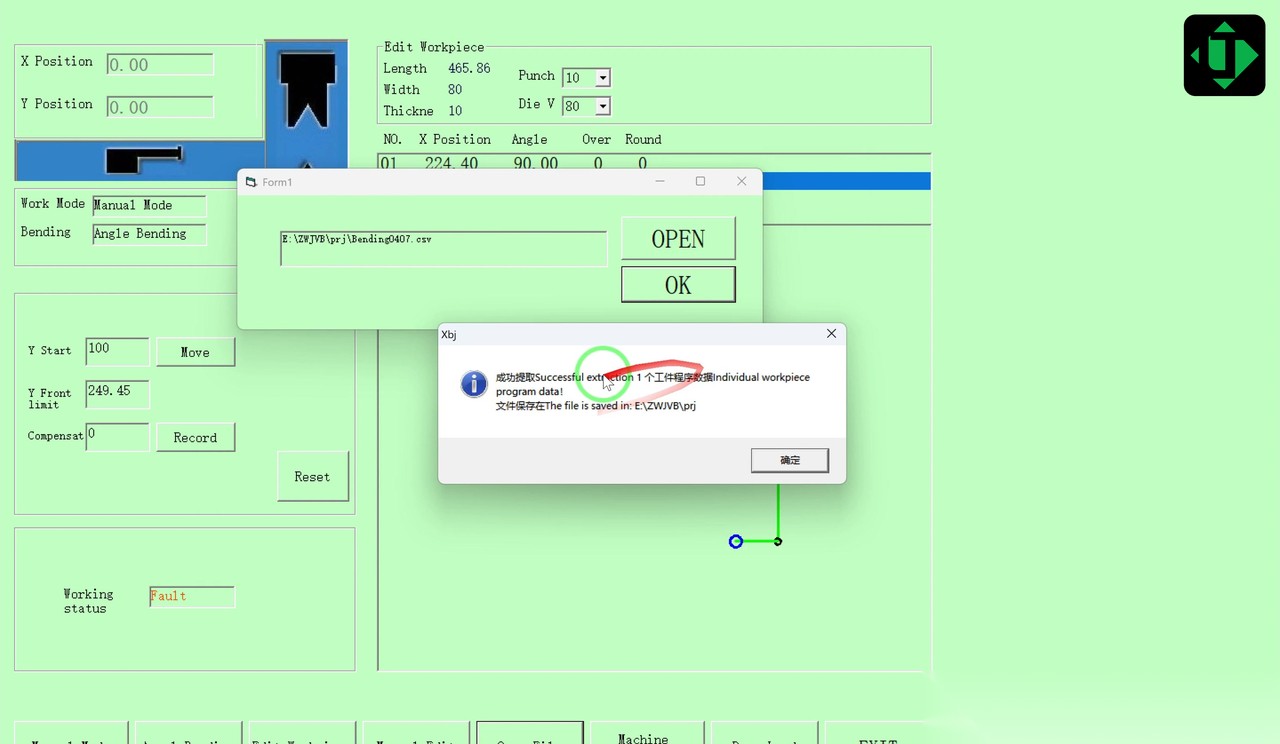
تدريب LT CNC الرسمي 006 — وضع استيراد البيانات
- جهّز ملف بيانات الثني على الوسيط / المسار الذي يستخدمه المتحكّم (USB أو شبكة حسب الحال).
- افتح وضع استيراد البيانات على CNC.
- تصفح إلى الملف؛ واستورده إلى قائمة برامج الثني.
- تحقق من الأطوال / الزوايا المستوردة مقابل الرسم قبل التشغيل.
- احفظ نسخة ورشة من الملف المُثبت للدفعة التالية.
- بعد الاستيراد، نفّذ مع ذلك قطعة أولى مقاسة — فالاستيراد لا يلغي الارتداد المرن.
الخطوة 007 — تعويض الزاوية (الارتداد المرن)
تدريب LT CNC الرسمي 007 — تعويض الزاوية. اتبع ترتيب الدروس؛ هذه الصفحة إجراء مكتوب وليست تضمينًا لفيديو.
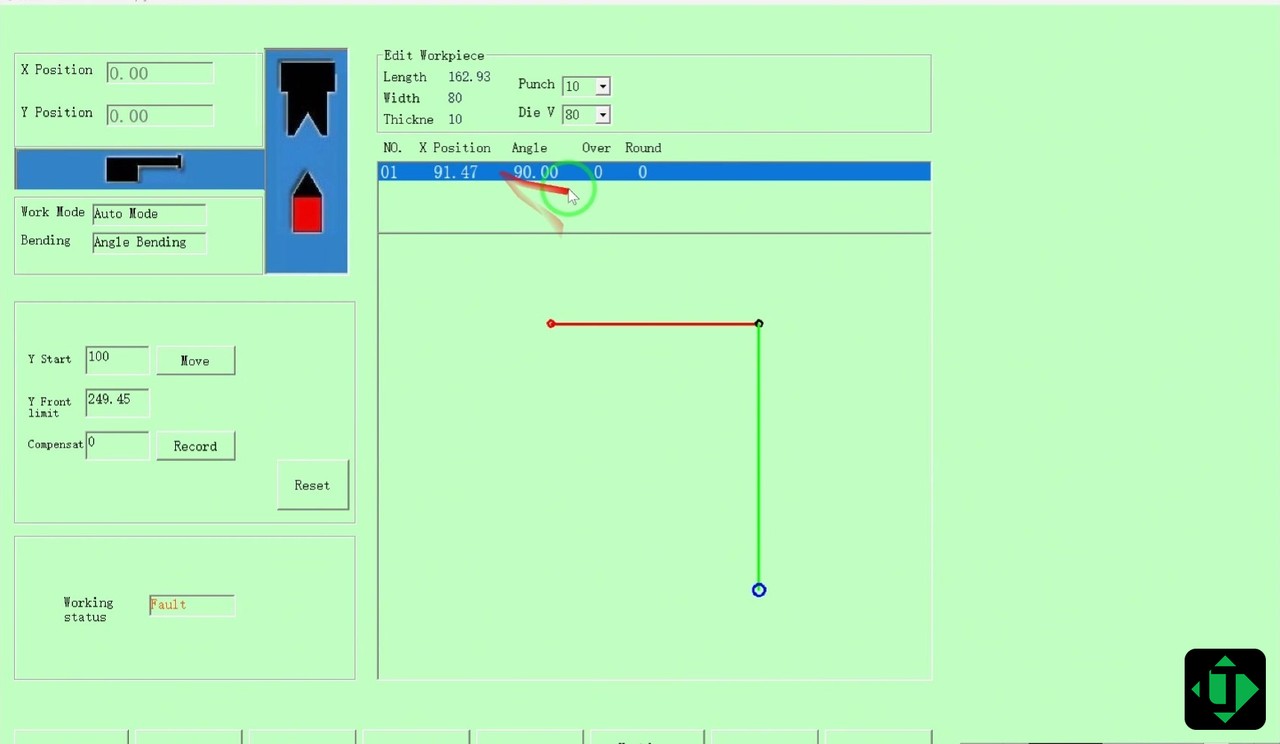
تدريب LT CNC الرسمي 007 — تعويض الزاوية
- اثنِ قطعة تجريبية بالزاوية المستهدفة المبرمجة.
- قِس الزاوية الفعلية بمنقلة / مقياس زاوية رقمي على البارة بعد تبريدها.
- افتح تعويض الزاوية على CNC.
- أدخل التعويض بحيث يصبح المبرمج + التعويض → زاوية الرسم بعد الارتداد المرن.
- احفظ التعويض حسب المادة (يجب أن تبقى جداول النحاس والألومنيوم منفصلة).
- أعد التشغيل وأكّد؛ واقفل الوصفة للدفعة.
لماذا يهمّ: يحتاج الألومنيوم عادةً إلى تعويض ارتداد مرن أكبر ونصف قطر داخلي أدنى أكبر من النحاس. لا تنسخ برنامج نحاس على ألومنيوم دون ثني تجريبي جديد. وزاوية بعد التحرير منحرفة لن تطابق خزانة معتمدة وفق IEC 61439.
الخطوة 008 — وضع الثني المحدود
تدريب LT CNC الرسمي 008 — وضع الثني المحدود. اتبع ترتيب الدروس؛ هذه الصفحة إجراء مكتوب وليست تضمينًا لفيديو.
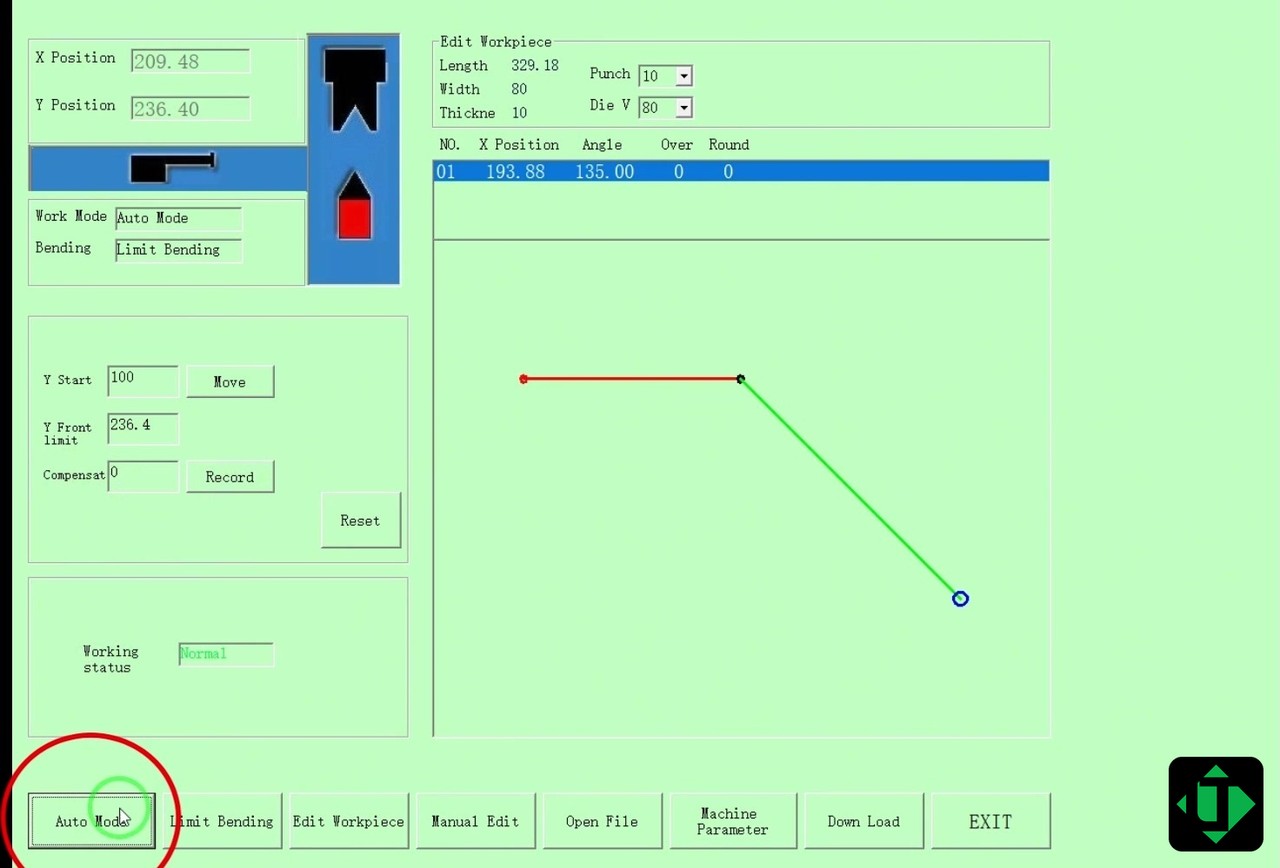
تدريب LT CNC الرسمي 008 — وضع الثني المحدود
- استخدم وضع الثني المحدود عندما يُتحكَّم في الشغل بـحدود الشوط / الموضع لا بوصفة زاوية بسيطة (قوالب مخصصة، أشكال غير تقليدية).
- اضبط الحد الأمامي وحد الرجوع / العودة كما دُرِّبت.
- حرّك القطعة الأولى بحذر لإثبات الحدود قبل الإنتاج المستمر.
- بعد أول ضبط، كرّر الثني دون إعادة تعليم إذا لم تتغير القوالب والسمك.
- وثّق قيم الحدود في بطاقة التشغيل للوردية التالية.
الخطوة 009 — تعديل موضع بدء القالب
تدريب LT CNC الرسمي 009 — تعديل موضع بدء القالب. اتبع ترتيب الدروس؛ هذه الصفحة إجراء مكتوب وليست تضمينًا لفيديو.
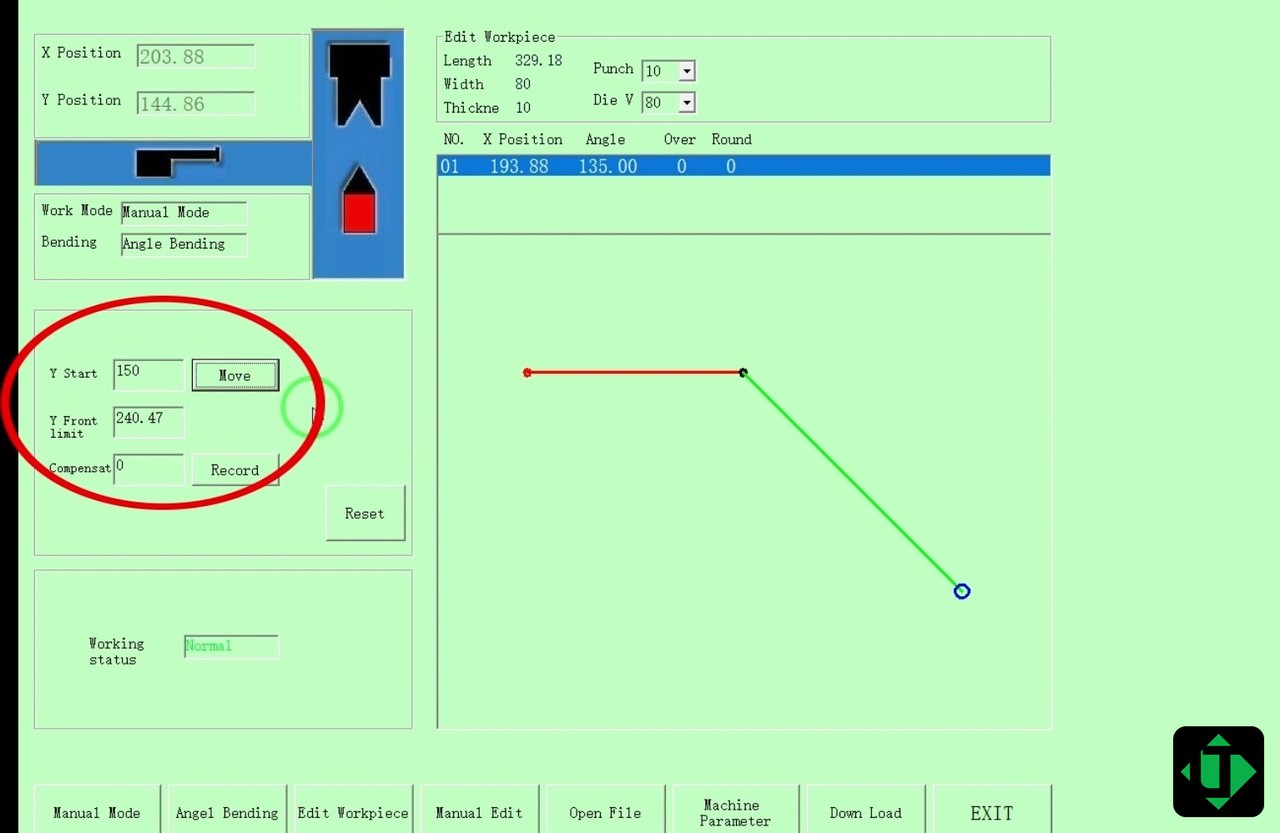
تدريب LT CNC الرسمي 009 — تعديل موضع بدء القالب
- افتح دالة تعديل موضع بدء القالب المقعر (السفلي).
- حرّك أو أدخل مرجع البدء / الاقتراب الجديد.
- أكّد أن الذكر / القالب لا يصطدمان عند البدء الجديد.
- احفظ؛ وأعد فحص زاوية القطعة الأولى بعد تغيير موضع البدء (قد تتغيّر هندسة الثني).
- أعد الضبط إلى بدء المصنع / المعروف الجيد عند العودة إلى القوالب القياسية.
الخطوة 010 — تشغيل مفتاح القدم (تثبيت → ثني → تحرير)
تدريب LT CNC الرسمي 010 — تشغيل مفتاح القدم. اتبع ترتيب الدروس؛ هذه الصفحة إجراء مكتوب وليست تضمينًا لفيديو.
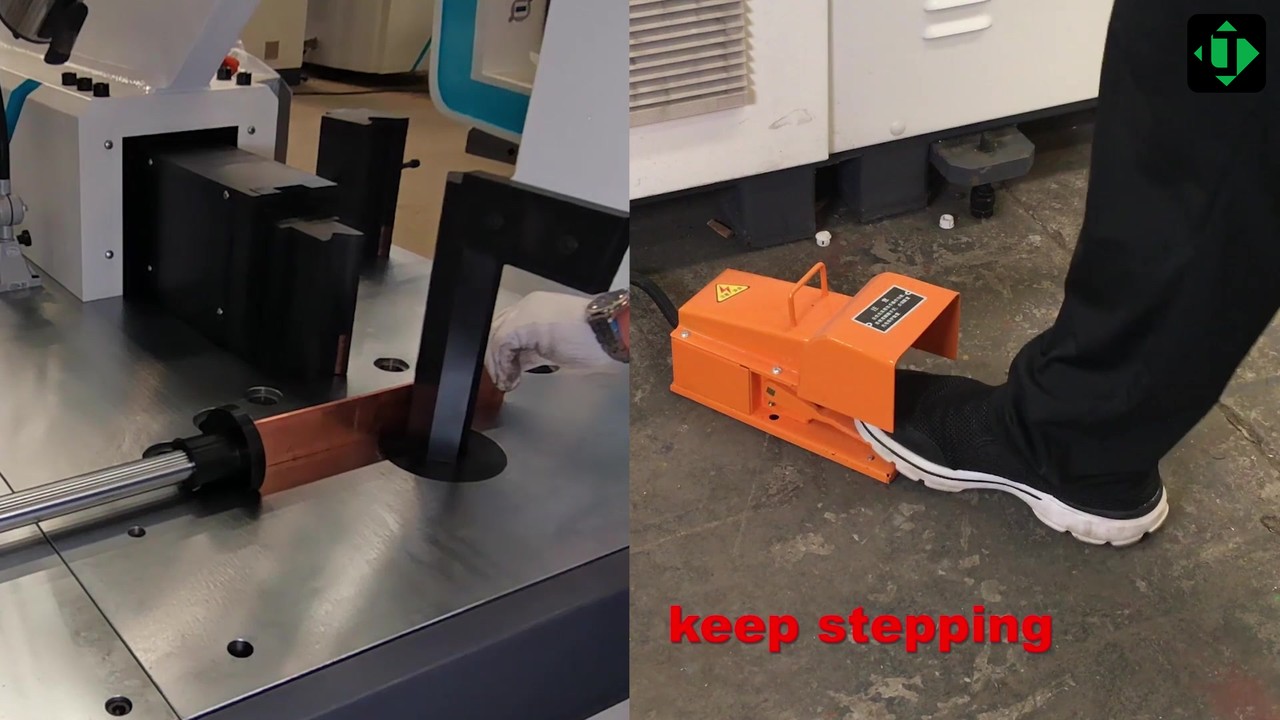
تدريب LT CNC الرسمي 010 — تشغيل مفتاح القدم
- ضع الباسبار مقابل المصدات؛ واليدان بعيدتان عن القالب.
- أكّد أن وضع البرنامج (004 / 005 / 006 / 008) والتعويض (007) جاهزان.
- اضغط مفتاح القدم لبدء الدورة: تقوم الماكينة بـالتثبيت / الاقتراب → الثني → التحرير وفق البرنامج النشط.
- أبقِ اليدين خارج منطقة الخطر طوال الشوط.
- أزل البارة فقط بعد عودة المكبس وتوقف الحركة.
- قِس؛ وإذا خرجت عن التسامح فعد إلى الخطوة 007 قبل القطعة التالية.
الخطوة 011 — التوقف الطارئ والاستعادة
تدريب LT CNC الرسمي 011 — التوقف الطارئ والاستعادة. اتبع ترتيب الدروس؛ هذه الصفحة إجراء مكتوب وليست تضمينًا لفيديو.
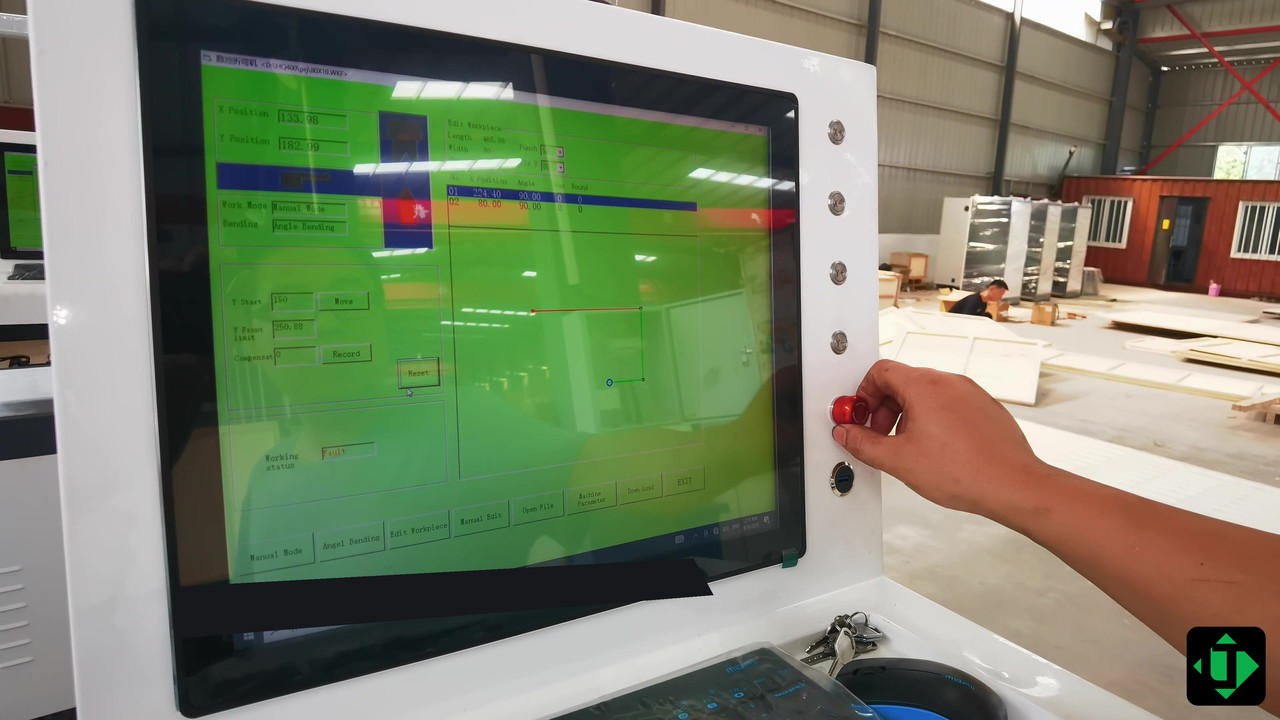
تدريب LT CNC الرسمي 011 — التوقف الطارئ والاستعادة
- اضغط التوقف الطارئ فورًا عند أي خطر على الأشخاص أو العدد.
- انتظر توقف كل الحركة؛ ولا تمد يدك إلى القوالب بعد.
- اتبع الاستعادة المدرَّبة: أعد ضبط التوقف الطارئ، وامسح الإنذارات، وأعد تمكين الهيدروليك.
- افحص البارة والقوالب بحثًا عن ضرر قبل إعادة التشغيل.
- أعد التصفير أو أعد تثبيت موضع بدء القالب (009) إذا قاطع التوقف الشوط في منتصفه.
- وثّق الحدث في سجل الوردية.
الخطوة 012 — أخطاء مفتاح القدم وحلولها
تدريب LT CNC الرسمي 012 — أخطاء مفتاح القدم وحلولها. اتبع ترتيب الدروس؛ هذه الصفحة إجراء مكتوب وليست تضمينًا لفيديو.
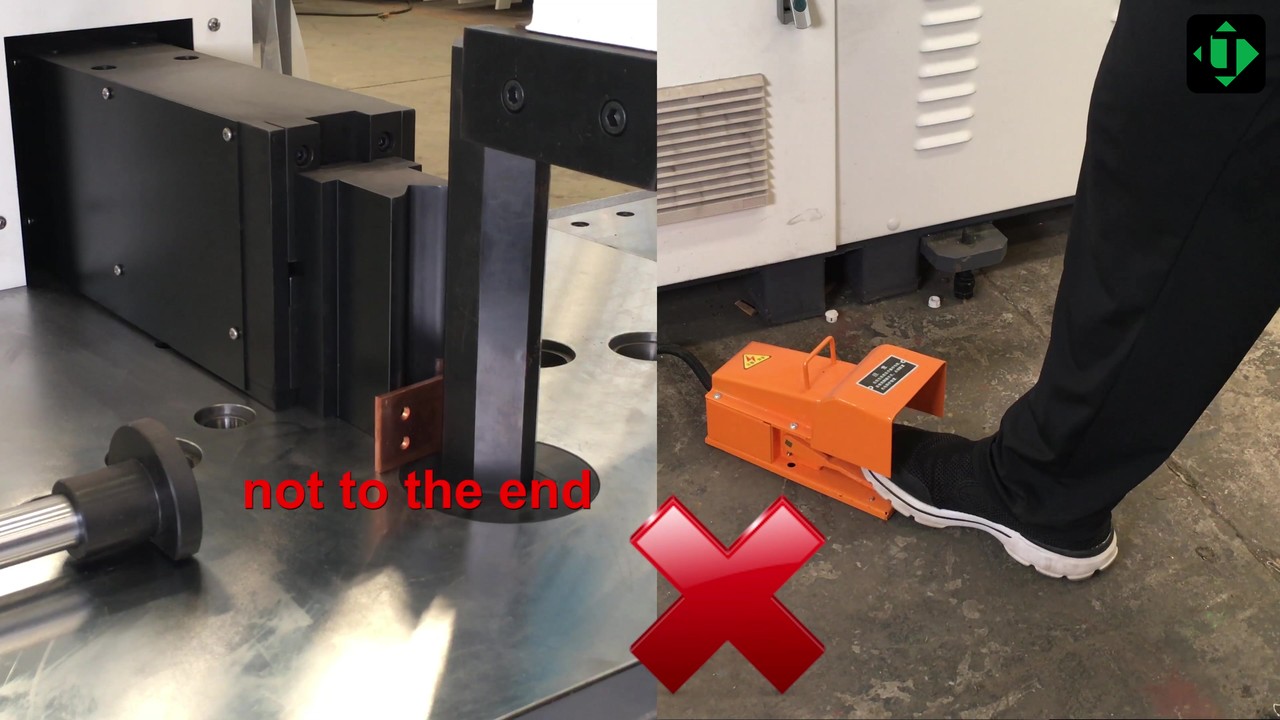
تدريب LT CNC الرسمي 012 — أخطاء مفتاح القدم وحلولها
- إذا لم تبدأ الدورة: تحقق من حالة التوقف الطارئ واختيار الوضع وكابل مفتاح القدم.
- إذا أُجهضت الدورة في منتصف الثني: سجّل رمز الإنذار؛ واستعد وفق الخطوة 011.
- إذا حدث ضغط مزدوج / حركة غير مقصودة: توقف؛ وافحص الدواسة بحثًا عن التصاق أو شوائب.
- طبّق الإجراءات التصحيحية من تدريب LT الرسمي قبل العودة إلى الإنتاج.
- أعد تدريب المشغّلين الذين يتجاوزون قاعدة «اليدان بعيدتان».
الخطوة 013 — الصيانة
تدريب LT CNC الرسمي 013 — الصيانة. اتبع ترتيب الدروس؛ هذه الصفحة إجراء مكتوب وليست تضمينًا لفيديو.
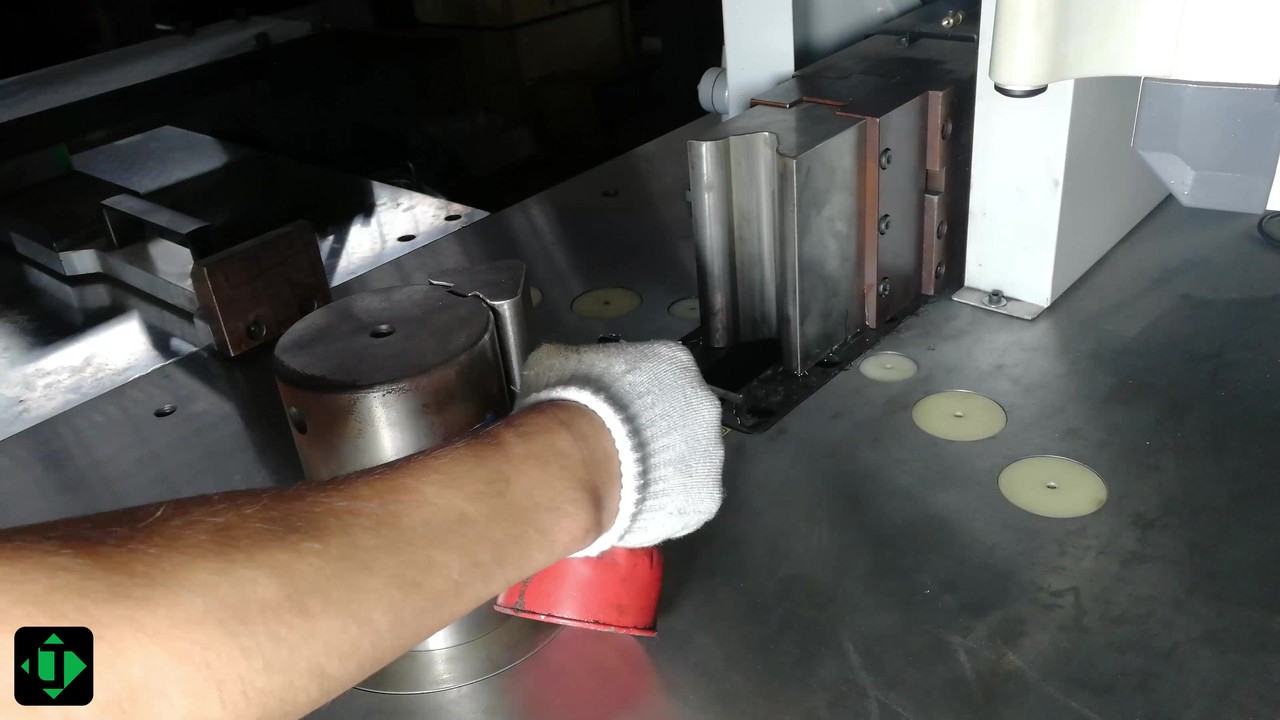
تدريب LT CNC الرسمي 013 — الصيانة
- افصل الطاقة وأقفلها قبل فتح الواقيات أو تغيير العدد الرئيسي.
- أعد تشحيم الموجهات في الفترة المحددة؛ وتحقق من مستوى زيت الهيدروليك / حالته.
- افحص حواف الذكر/القالب بحثًا عن تآكل لاحم؛ ورمّم أو استبدل قبل أن ينمو انحراف الزاوية.
- افصل ممارسات النحاس والألومنيوم إذا كان الأكسيد / التلطيخ مشكلة على قوالب مشتركة.
- تحقق من وظيفة مفتاح القدم والتوقف الطارئ في بداية كل وردية.
- سجّل الساعات وتغييرات الزيت وعمر القالب لتكلفة الملكية.
4. قائمة تحقق السلامة
- معدات الوقاية: نظارات سلامة وأحذية سلامة؛ ولا قفازات قد تُحتجز في القوالب إذا منعتها سياسة الموقع عند نقطة التشغيل.
- لا تتجاوز العرض × السمك المنشور للثني الأفقي أو الرأسي.
- افصل وأقفل قبل تغيير القوالب (002) والصيانة الرئيسية (013).
- اليدان بعيدتان أثناء دورات مفتاح القدم (010)؛ واعرف استعادة التوقف الطارئ (011).
- أبقِ جداول التعويض خاصة بالمادة (007).
5. لقطة السعة (سياق 3 في 1 — أكّد في أمر التأكيد)
| البند | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| القوة الاسمية (kN) | 300 | 500 | 800 |
| أقصى ثني أفقي W×T (mm) | 150×12 | 200×16 | 250×20 |
| أقصى ثني رأسي (mm) | 10×100 | 12×120 | 12×120 |
| قوالب الثني الافتراضية | R3 / R5 / R10 / R80 أو R50 / شكل U | نفس العائلة | نفس العائلة |
| دقة الثني / التكرار المنشورة | حوالي ±1° / ±0.5° | حوالي ±1° / ±0.5° | حوالي ±1° / ±0.5° |
راجع أيضًا ماكينة ثني الباسبار CNC وماكينة باسبار 3 في 1.
6. الأسئلة الشائعة
ما هي ماكينة ثني الباسبار؟
تستخدم ماكينة ثني الباسبار (أو محطة الثني) قوة هيدروليكية وذكر/قالب ثني تحت تحكّم زاوية CNC لتشكيل بارات النحاس أو الألومنيوم للوحات الكهربائية وتوزيع الطاقة.
كيف تعمل دورة الثني؟
التسلسل القياسي هو تثبيت → ثني → تحرير، ويبدأ عادةً بـمفتاح القدم، ثم تُقاس القطعة ويصحّح تعويض الزاوية الارتداد المرن.
ما ترتيب تدريب LT CNC الرسمي؟
التشحيم والطاقة (001) → تركيب القوالب (002) → تشغيل CNC (003) → يدوي (004) / قالب رسومي (005) / استيراد (006) → تعويض الزاوية (007) → ثني محدود (008) → موضع بدء القالب (009) → مفتاح القدم (010) → توقف طارئ (011) → أخطاء مفتاح القدم (012) → صيانة (013).
الوضع اليدوي مقابل القالب الرسومي مقابل الاستيراد؟
اليدوي يُدخل المعاملات؛ والقالب الرسومي يبني من قوالب الشكل؛ واستيراد البيانات يحمّل بيانات ثني خارجية — وجميعها ما تزال تحتاج قياس القطعة الأولى.
لماذا يُطلب تعويض الزاوية؟
لأن الارتداد المرن يحرّك الزاوية الحرة بعد التفريغ؛ ويحتاج النحاس والألومنيوم إلى جداول تعويض منفصلة.
ما هو وضع الثني المحدود؟
طريقة حد شوط / موضع لتهيئات عدد غير تقليدية أو عالية التكرار عندما لا يكفي برنامج زاوية بسيط.
الثني الأفقي مقابل الثني الرأسي؟
الثني الأفقي يستخدم الوجه المسطّح للبارة؛ والثني الرأسي (على الحافة) يثني على الحافة وعادةً يكون حد مقاسه أقل على الماكينة نفسها.
ما القوالب التي تُورَّد عادةً؟
R3, R5, R10, R80 أو R50، وشكل U، إضافة إلى خيارات مثل النقش البارز / الليّ في بعض الأطقم — أكّدها في قائمة الطلب.
كيف ترتبط طرازات 3 في 1؟
على LT / LTMC 303U-3-C / 503U-3-C / 803U-3-C يكون الثني إحدى ثلاث محطات هيدروليكية (مع التخريم والقص). حدّد الحجم حسب أقصى عرض×سمك وأصعب عائلة ثني.
كيف تحصل الورش المصرية على تدريب المشغّلين؟
توفّر LT / LTMC الإرشاد الفني والتشغيل التجريبي وتدريب المشغّلين وقطع الغيار والدعم عن بُعد. تواصل عبر egyptbusbar.com/ar/contact — ولا تضمّن هذه الصفحة فيديوهات تدريب.
7. خاتمة للمشترين وطلبات عروض الأسعار
تجمع ماكينة ثني الباسبار بين القوة الهيدروليكية وعدد قالب/ذكر الثني وتحكّم زاوية CNC / HMI / PLC ودورة آمنة تثبيت → ثني → تحرير تُشغَّل بـمفتاح القدم، مع تعويض الزاوية لـالارتداد المرن للنحاس مقابل الألومنيوم. أتقن وحدات LT CNC الرسمية 001–013 قبل الإنتاج؛ وعندما تقع محطة الثني على ماكينة 3 في 1 للتخريم/القص/الثني، أكّد أيضًا عرض×سمك 303U-3-C / 503U-3-C / 803U-3-C وحدود الثني الرأسي وطقم القوالب في أمر التأكيد.
الخطوة التالية للورش المصرية
أرسل رسومات الباسبار المعتمدة، ودرجة النحاس أو الألومنيوم والمعالجة الحرارية (مثل Cu-ETP / C11000 عند تحديدها)، وأقصى عرض × سمك، ومتطلبات عيّنات FAT. تدعم LT / LTMC ورش اللوحات والمحولات في مصر عبر الإرشاد الفني، والتشغيل التجريبي (commissioning)، وتدريب المشغّلين، وقطع الغيار، والدعم الفني عن بُعد. صفحات المنتجات والتواصل:
- ماكينة باسبار 3 في 1
- ماكينة ثني الباسبار CNC
- ماكينة تخريم وقص الباسبار CNC
- egyptbusbar.com/ar · تواصل معنا
إذا اختلفت الصفحة العامة عن أمر التأكيد، فاعتمد أمر التأكيد (OA) وعيّنات FAT مصدرًا للحقيقة.
Latest News
كيف تعمل ماكينة ثني الباسبار — المبادئ والتشغيل في الورش المصرية
كيف تعمل ماكينة ثني الباسبار في الورش المصرية: المبادئ والارتداد المرن والثني الأفقي مقابل الرأسي وخطوات تشغيل LT CNC الرسمية 001–013 على محطات ثني 3 في 1 طراز 303U-3-C / 503U-3-C ...
2026-11-13
الدليل الفني لماكينة الباسبار ثلاثية المحطات للمصانع المصرية — LT 303/503/803
دليل فني لماكينات الباسبار ثلاثية المحطات (3 في 1) للمصانع المصرية: تخريم وقص وثني على LT 303U-3-C / 503U-3-C / 803U-3-C، مع بطاقات الطراز ومخططات المحطات وملاحظات طلب عرض السعر وF...
2026-11-10
ما هي ماكينة الباسبار؟ القص والتخريم والثني للوحات التوزيع المصرية
تقص ماكينة الباسبار وتخرّم وتثني بارات النحاس أو الألومنيوم للوحات التوزيع المصرية. تعرّف كيف تعمل محطات 3 في 1 وكيف تختار LT 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
دليل تخريم الباسبار لورش اللوحات في مصر — دقة الثقوب والقوالب وتحديد الموضع
جودة تخريم الباسبار في ورش اللوحات المصرية هي موضع الثقب النهائي من المرجع والمقاس والرايش والمسافة عن الحافة. طابِق قوالب البرج والخلوص على LTMC 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
كيفية استخدام ماكينة ثني الباسبار في إنتاج اللوحات الكهربائية المصرية
يحتاج ثني الإنتاج في ورش اللوحات المصرية إلى وصفات مقفلة وقوالب وفحوصات أول/أوسط/آخر حتى تبقى الزوايا بعد التحرير مستقرة عبر الورديات على محطات LT 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
ما هي ماكينة ثني الباسبار وكيف تعمل في الورش المصرية؟
تشكّل ماكينة ثني الباسبار بارات النحاس أو الألومنيوم إلى زوايا الرسم في الورش المصرية. احكم على الزاوية بعد التحرير ونصف القطر والسطح—لا على القوة وحدها—في محطات ثني LTMC 3 في 1 طر...
2026-11-10
LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC
مصنع متخصص في ماكينات قضبان النحاس (Busbar) والمعدات ذات الصلة بنظام التحكم الرقمي (CNC).
Company Strength
Adequate Inventory
Fast Shipping
Our Products
CONTACT US
Address: ، طريق جينغشي، مدينة جينان، مقاطعة شاندونغ، الصين9566رقم


© COPYRIGHT 2025 LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC

Contact Us
Professional Manufacturer of Vehicle Barriers & License Plate Recognition Cameras,Smart Parking Access Control Solutions for Global Clients,Reliable Barrier Gates + LPR Systems, Customized to Your Project,From residential communities, commercial shopping malls, industrial parks to highway toll stations, our matched barrier & LPR sets can realize automatic license plate identification, automatic gate lifting, real-time access records, automatic charging and remote management.