LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC

دليل ماكينة قص الباسبار لورش اللوحات في مصر — الجودة وطرق القص ونصائح الشراء
Release time:
2026-11-10
الموضوع: قص الباسبار لورش اللوحات في مصر · مؤشرات الجودة · نصائح الشراء
العلامة: LT / LTMC 303U-3-C · 503U-3-C · 803U-3-C
السوق: ورش اللوحات الكهربائية والمحولات في مصر
إجابة سريعة
يُختار ماكينة قص (قص هيدروليكي) الباسبار—مستقلة أو كمحطة قص على ماكينة 3 في 1 مثل LT / LTMC 303U-3-C / 503U-3-C / 803U-3-C—حسب المادة، وتسامح الطول النهائي، وتعامد القص، وحدّ الرايش، والتشوه، ونمط الإنتاج، لا حسب أقصى سمك في الكتالوج وحده. حواف القص الرديئة تولّد إعادة شغل في التخريم والثني وتجميع اللوحة والفحص الكهربائي لتجميعات IEC 61439. أثبت الجودة بعيّنات FAT / قص مستمر موثّقة، لا بقطعة عرض واحدة.
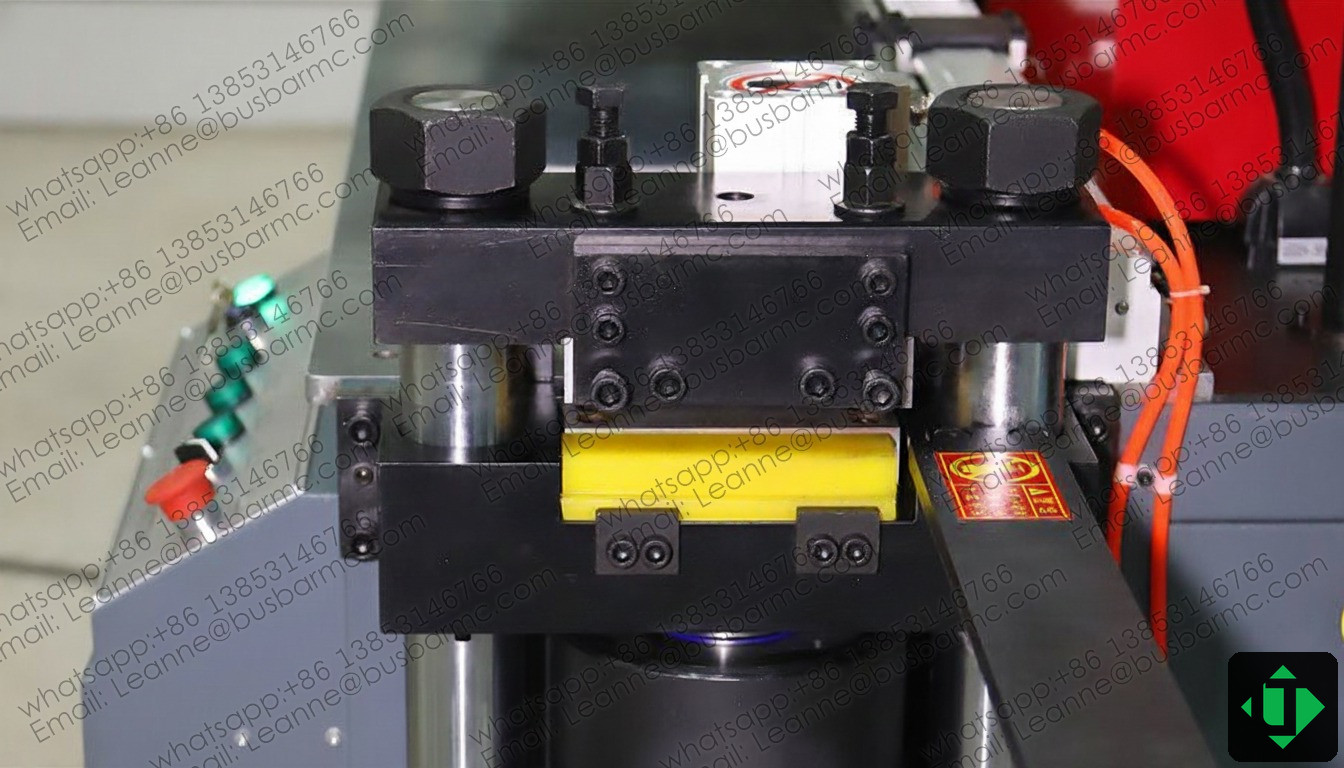
لقطة قريبة لوحدة القص — افحص الطول والتعامد والرايش وعلامات التثبيت
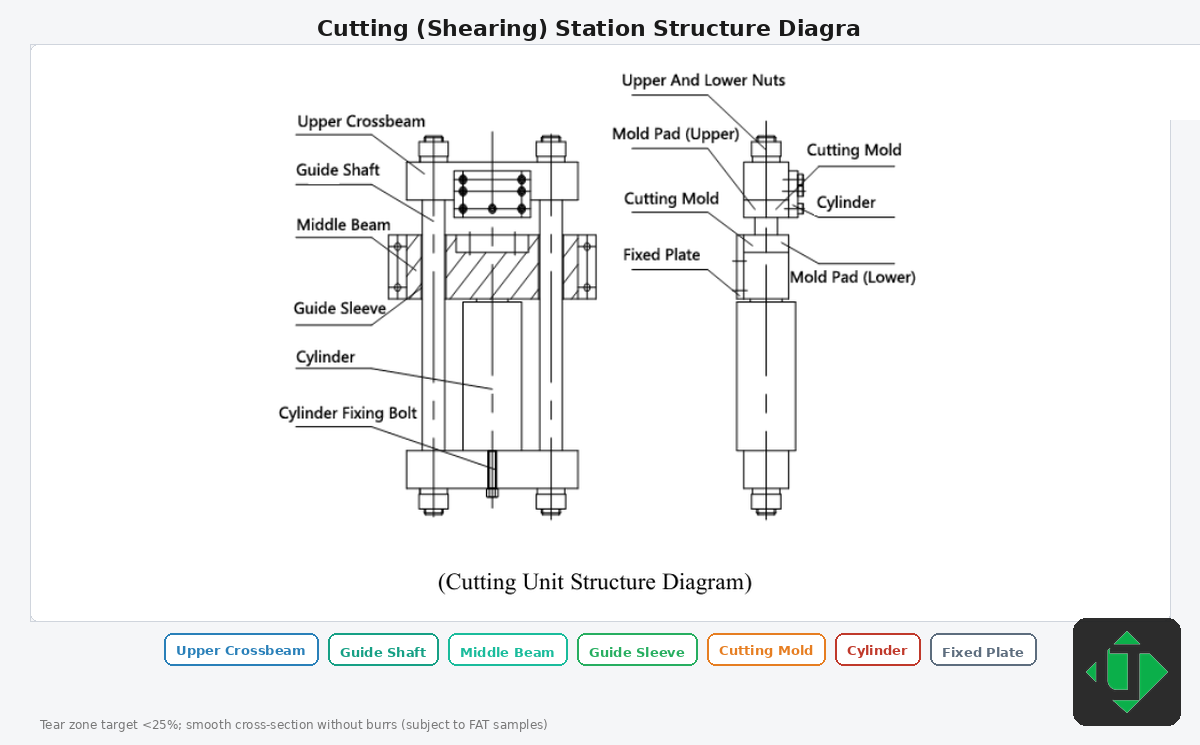
مخطط هيكل محطة القص
المواصفات التي يجب تأكيدها قبل الشراء
ينبغي لورش مصر التي تقص النحاس (غالبًا Cu-ETP / C11000) أو الألومنيوم للوحات في القاهرة أو العاشر من رمضان أو الإسكندرية أن تثبّت هذه البنود في طلب عرض السعر، لا سطر أقصى سمك في الكتالوج فقط.
| المواصفة | لماذا تهمّ |
|---|---|
| درجة المادة (نحاس / ألومنيوم / صفائحي) | حمل القص واختيار النصل |
| المعالجة الحرارية (Temper) | الرايش والتآكل والقوة |
| العرض × السمك | السعة + الخلوص |
| طول البارة الخام | دعم المنضدة / البكرات |
| تسامح الطول النهائي | مصد يدوي مقابل سيرفو / CNC |
| حدّ الرايش | جودة النصل وقدرة العملية |
| تعامد القص | الثني / اللحام / المطابقة لاحقًا |
| السطح / الغشاء الواقي | علامات ضاغطة التثبيت |
| زمن الدورة | مستوى الأتمتة |
| طريقة تحديد الموضع | يدوي / سيرفو / CNC |
| مدة توريد أنصال الغيار | مخاطرة التوقف |
طرق القص مقابل أنظمة تحديد الموضع
قيّم كيف تُفصل البارة بشكل مستقل عن كيف يُحدَّد الطول.
القص الهيدروليكي (نصل هيدروليكي)
شائع لبارات النحاس والألومنيوم في ورش اللوحات المصرية: دورة قصيرة ورايش معدني محدود. جودة الحافة تعتمد على الخلوص وحدة النصل والمحاذاة والتثبيت والدعم. الخلوص الخاطئ يُنتج رايشًا وتشوهًا موضعيًا يظهر لاحقًا في التخريم أو الثني أو التجميع.
القص بالمنشار
يُنظر فيه عندما يجعل مقطع الطرف أو حالة المادة القص الهيدروليكي غير مناسب. توقّع نشارة وفقدان عرض الشق (kerf) وغالبًا زمن دورة أطول. قارن عمر النصل والتشطيب اللاحق—المنشار ليس «أعلى جودة» تلقائيًا.
المصد اليدوي مقابل السيرفو / تحديد الموضع CNC
| تحديد الموضع | الأنسب لـ | انتبه إلى |
|---|---|---|
| مصد يدوي / مسطرة | حجم منخفض متنوع | تباين المشغّل |
| مصد طول سيرفو | أطوال متكررة | شوط الانتقال والمنطقة الميتة |
| استدعاء برنامج CNC | أطقم متعددة الأطوال | ضبط المراجعات |
نتائج القص النهائي التي يجب فحصها
اتفق قبل FAT على: التسامح، وجهاز القياس، وعدد العيّنات، ونقاط القياس، والمفتّش، وطريقة القبول. افحص الطول النهائي، وتعامد القص، وأقصى ارتفاع للرايش، وتشوه الطرف، وضرر السطح. وفي الاختبارات المستمرة سجّل قطعًا متتالية—لا عيّنة مختارة واحدة—ضمن ملف FAT. خطأ الطول في بارة رئيسية أو رافع لن «يختفي» عندما يجب أن تطابق القطعة لاحقًا لوحة معتمدة وفق IEC 61439.
موضع القص على ماكينة 3 في 1
على ماكينات LTMC من فئة U-3-C تشترك محطة القص في الإطار مع التخريم والثني، مع مجموعات مضخات مستقلة بحيث يمكن تشغيل المحطات بالتوازي عند توفر العمالة. هذا التخطيط المدمج يناسب كثيرًا من خلايا اللوحات المصرية المتنوعة أفضل من مقص مستقل، ما لم تكن ساعات القص هي الاختناق الحقيقي.
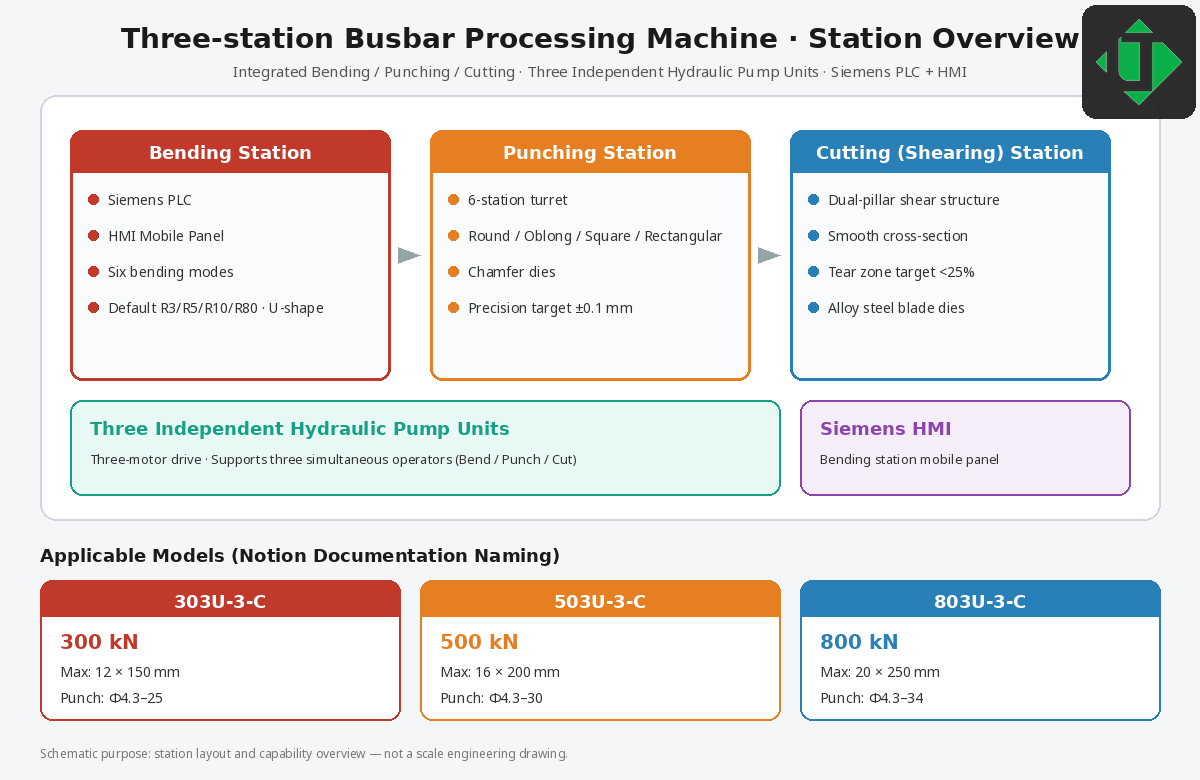
نظرة عامة على تخطيط المحطات الثلاث — تشترك محطة القص في الإطار مع التخريم والثني
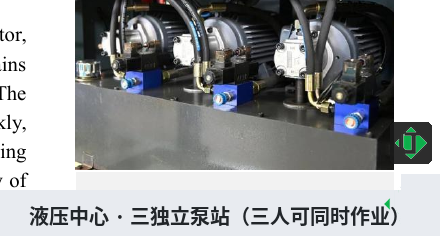
المركز الهيدروليكي: ثلاث وحدات ضخ مستقلة
تتبع أغلفة القص المنشورة فئة الطراز: حوالي 12×150 (303) · 16×200 (503) · 20×250 (803) mm—أكّد صياغة العرض في أمر التأكيد.
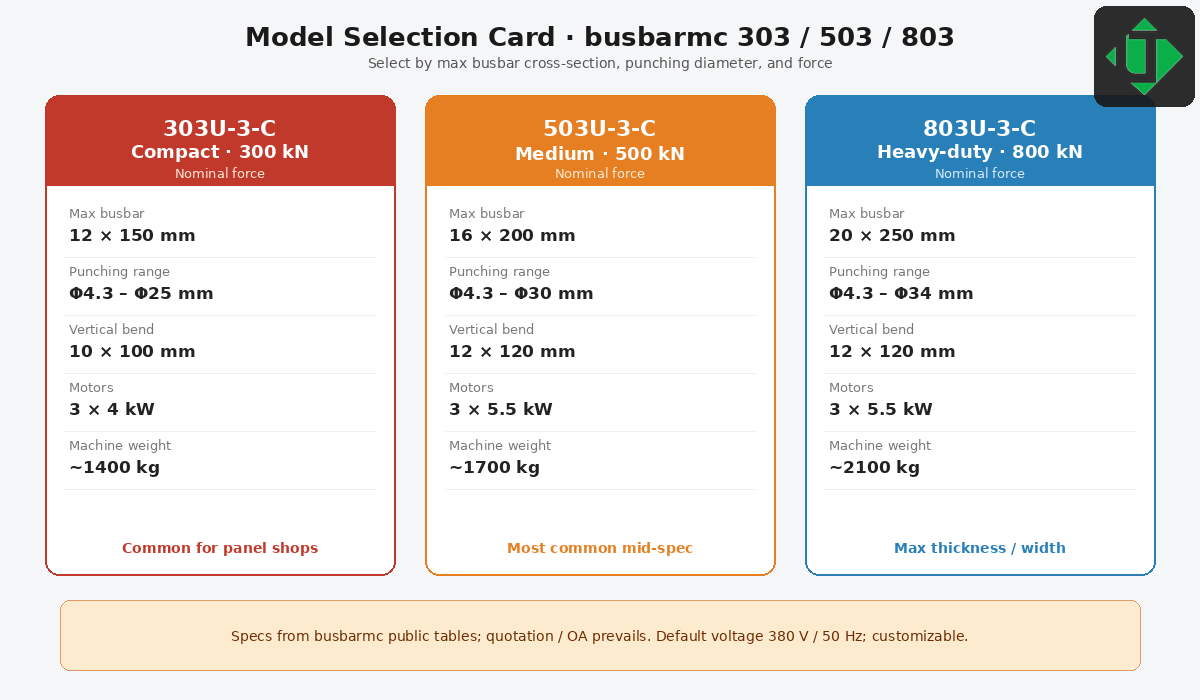
بطاقة اختيار الطراز: 303U-3-C / 503U-3-C / 803U-3-C
نصائح الشراء (مؤشرات القرار)
- اكتب أرقام القبول للطول والتعامد والرايش قبل طلب عرض السعر.
- اسأل عن مادة النصل وإرشاد الخلوص ومدة توريد الغيار—قطع الغيار والدعم عن بُعد أهم من قصّة عرض واحدة.
- طابق طريقة تحديد الموضع مع مدى تكرار الأطوال في مزيج إنتاجك المصري.
- إذا كانت معظم الأعمال تشمل أيضًا تخريمًا وثنيًا، فضّل ماكينة 3 في 1 محدّدة السعة على مقص منفرد—ما لم يكن القص هو الاختناق.
- اشترط FAT على مقطعكم التمثيلي (نحاس أو ألومنيوم كما يُستخدم في الورشة)، لا على نحاس الكتالوج وحده.
سياق المنتج: ماكينة باسبار 3 في 1.
الأسئلة الشائعة
ما هي ماكينة قص الباسبار؟
معدة تقص بارات النحاس أو الألومنيوم إلى طول الرسم مع جودة حافة مضبوطة، بالقص الهيدروليكي أو بالمنشار.
قص هيدروليكي أم منشار؟
القص الهيدروليكي لمعظم إنتاج النحاس والألومنيوم المسطّح في ورش اللوحات؛ والمنشار عندما يرفض الرسم أو المادة القص الهيدروليكي. قارن الدورة وعرض الشق والنشارة والتشطيب.
هل يمكن لمحطة القص في ماكينة 3 في 1 أن تحل محل مقص مخصص؟
غالبًا نعم لأعمال المؤسسات الصغيرة والمتوسطة المتنوعة الشائعة لدى مصنّعي اللوحات في مصر. اختر قصًا مخصصًا عندما تبرّر ساعات القص اليومية محطة منفصلة أو خط تغذية أوتوماتيكي.
كيف أحكم على جودة القص؟
قِس الطول والتعامد والرايش والتشوه والسطح—على عدة قطع متتالية وبأجهزة متفق عليها.
أي طرازات LTMC تغطي القص؟
تتضمن 303U-3-C / 503U-3-C / 803U-3-C محطات قص هيدروليكية بحسب الأغلفة أعلاه. أكّد ذلك في عرض السعر وفي FAT.
الخطوة التالية للورش المصرية
أرسل رسومات الباسبار المعتمدة، ودرجة النحاس أو الألومنيوم والمعالجة الحرارية (مثل Cu-ETP / C11000 عند تحديدها)، وأقصى عرض × سمك، ومتطلبات عيّنات FAT. تدعم LT / LTMC ورش اللوحات والمحولات في مصر عبر الإرشاد الفني، والتشغيل التجريبي (commissioning)، وتدريب المشغّلين، وقطع الغيار، والدعم الفني عن بُعد. صفحات المنتجات والتواصل:
- ماكينة باسبار 3 في 1
- ماكينة ثني الباسبار CNC
- ماكينة تخريم وقص الباسبار CNC
- egyptbusbar.com/ar · تواصل معنا
إذا اختلفت الصفحة العامة عن أمر التأكيد، فاعتمد أمر التأكيد (OA) وعيّنات FAT مصدرًا للحقيقة.
Latest News
كيف تعمل ماكينة ثني الباسبار — المبادئ والتشغيل في الورش المصرية
كيف تعمل ماكينة ثني الباسبار في الورش المصرية: المبادئ والارتداد المرن والثني الأفقي مقابل الرأسي وخطوات تشغيل LT CNC الرسمية 001–013 على محطات ثني 3 في 1 طراز 303U-3-C / 503U-3-C ...
2026-11-13
الدليل الفني لماكينة الباسبار ثلاثية المحطات للمصانع المصرية — LT 303/503/803
دليل فني لماكينات الباسبار ثلاثية المحطات (3 في 1) للمصانع المصرية: تخريم وقص وثني على LT 303U-3-C / 503U-3-C / 803U-3-C، مع بطاقات الطراز ومخططات المحطات وملاحظات طلب عرض السعر وF...
2026-11-10
ما هي ماكينة الباسبار؟ القص والتخريم والثني للوحات التوزيع المصرية
تقص ماكينة الباسبار وتخرّم وتثني بارات النحاس أو الألومنيوم للوحات التوزيع المصرية. تعرّف كيف تعمل محطات 3 في 1 وكيف تختار LT 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
دليل تخريم الباسبار لورش اللوحات في مصر — دقة الثقوب والقوالب وتحديد الموضع
جودة تخريم الباسبار في ورش اللوحات المصرية هي موضع الثقب النهائي من المرجع والمقاس والرايش والمسافة عن الحافة. طابِق قوالب البرج والخلوص على LTMC 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
كيفية استخدام ماكينة ثني الباسبار في إنتاج اللوحات الكهربائية المصرية
يحتاج ثني الإنتاج في ورش اللوحات المصرية إلى وصفات مقفلة وقوالب وفحوصات أول/أوسط/آخر حتى تبقى الزوايا بعد التحرير مستقرة عبر الورديات على محطات LT 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
ما هي ماكينة ثني الباسبار وكيف تعمل في الورش المصرية؟
تشكّل ماكينة ثني الباسبار بارات النحاس أو الألومنيوم إلى زوايا الرسم في الورش المصرية. احكم على الزاوية بعد التحرير ونصف القطر والسطح—لا على القوة وحدها—في محطات ثني LTMC 3 في 1 طر...
2026-11-10
LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC
مصنع متخصص في ماكينات قضبان النحاس (Busbar) والمعدات ذات الصلة بنظام التحكم الرقمي (CNC).
Company Strength
Adequate Inventory
Fast Shipping
Our Products
CONTACT US
Address: ، طريق جينغشي، مدينة جينان، مقاطعة شاندونغ، الصين9566رقم


© COPYRIGHT 2025 LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC

Contact Us
Professional Manufacturer of Vehicle Barriers & License Plate Recognition Cameras,Smart Parking Access Control Solutions for Global Clients,Reliable Barrier Gates + LPR Systems, Customized to Your Project,From residential communities, commercial shopping malls, industrial parks to highway toll stations, our matched barrier & LPR sets can realize automatic license plate identification, automatic gate lifting, real-time access records, automatic charging and remote management.