LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC

اختيار ماكينة بارات النحاس للورش المصرية — التخريم والقص والثني
Release time:
2026-11-10
الموضوع: اختيار ماكينة بارات النحاس للورش المصرية · التخريم والقص والثني
العلامة: LT / LTMC 303U-3-C · 503U-3-C · 803U-3-C
السوق: ورش اللوحات والمحولات في مصر
إجابة سريعة
قد تكون ماكينة بارات النحاس للورشة المصرية إما ماكينة 3 في 1 متكاملة (LT / LTMC 303U-3-C / 503U-3-C / 803U-3-C) أو مجموعة محطات تخريم وقص وثني مخصصة. ابدأ من رسم القطعة النهائية المعتمد: المعالجة الحرارية للمادة (مثل Cu-ETP / C11000 عند تحديدها، وأي ملاحظة IACS)، والمراجع، والثقوب والفتحات، والطول النهائي، وخطوط الثني، وأنصاف الأقطار، والسيقان القصيرة، وواجهات التجميع. أكّد سعة التخريم والقص والثني كلًّا على حدة—فأقصى مقاس في الكتالوج لا يُثبت كل عملية على كل هندسة. قارن المسارات بزمن الدورة الكامل والقوالب والمناولة ومردود القطعة الأولى وأدلة FAT.
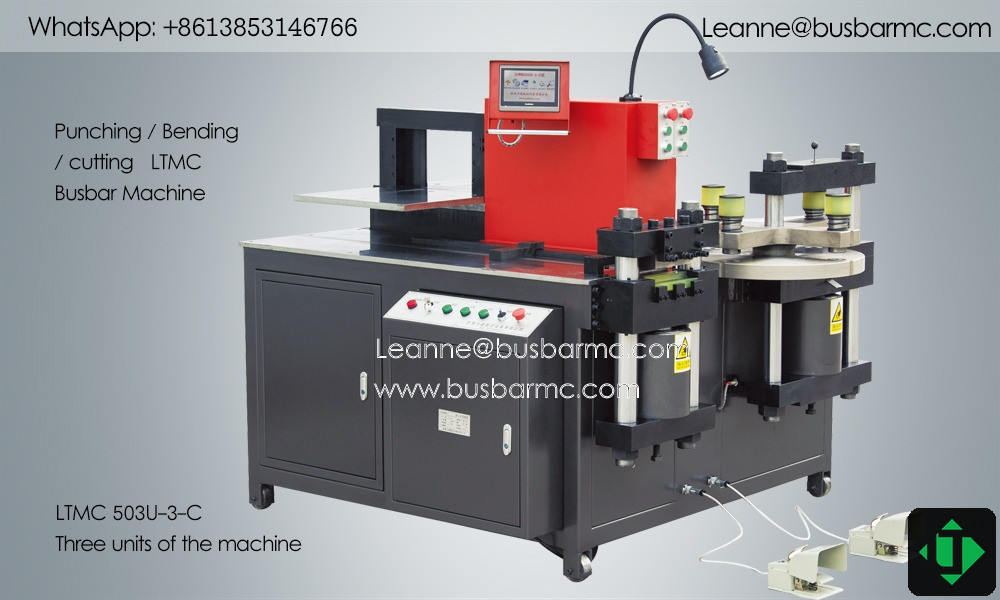
ماكينة LTMC 503U-3-C ثلاثية المحطات — نقطة انطلاق شائعة لأطقم النحاس في ورش اللوحات المصرية
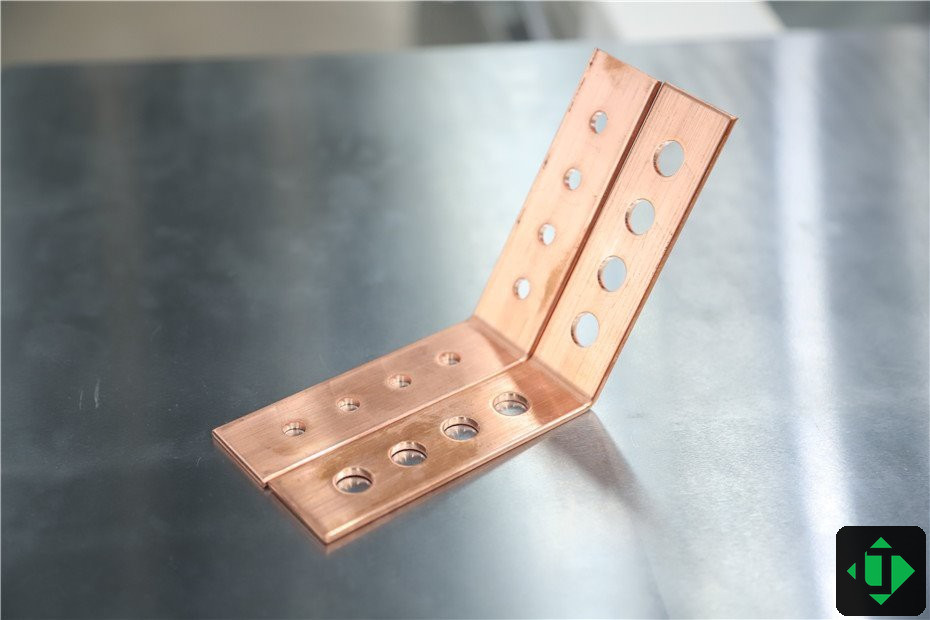
عيّنات نحاس بعد القص والتخريم والثني على شكل L — يجب أن يستقر الطول وخريطة الثقوب والزاوية معًا
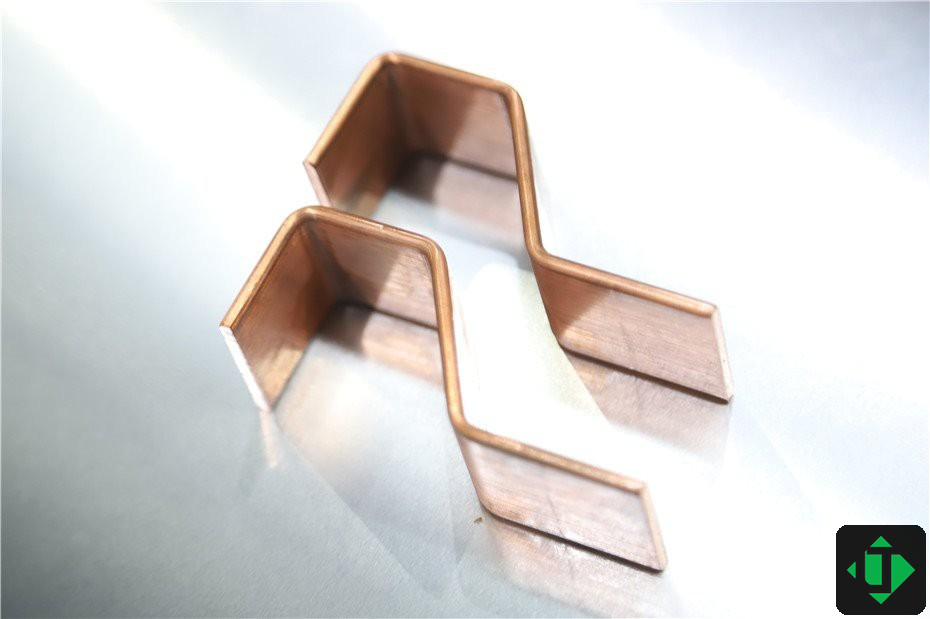
عيّنات ثني Z / إزاحة شائعة في توصيلات اللوحات والمحولات
تطبيقات النحاس التي توجّه اختيار الماكينة
اختر انطلاقًا من عائلة القطعة النهائية، لا من اسم التطبيق وحده. الورش المصرية التي تخدم اللوحات أو المحولات أو أعمال التوزيع للعملاء الصناعيين والمرفقيين (بما في ذلك المشاريع المرتبطة بـ EETC) ما تزال تحتاج الانضباط نفسه: أصعب مقطع، وأصعب ثقب، وأصعب ثني.
| التطبيق | ما الذي يُراجع |
|---|---|
| اللوحات الكهربائية ولوحات التوزيع | تخطيط الثقوب وهيكل الثني وخلوصات الخزانة (ترتيب IEC 61439) |
| توصيلات المحولات | المقطع وثقوب الأطراف والسطح والواجهة |
| مجاري الباسبار / المسارات الطويلة | دعم الطول والوصلات والحجم |
| تخزين الطاقة / الشحن | ثقوب كثيفة وثنيات مدمجة وضبط السطح |
خيارات مسار التصنيع
| المسار | الأنسب لـ | المقابل |
|---|---|---|
| ماكينة 3 في 1 هيدروليكية | أطقم نحاس متنوّعة ومساحة محدودة | نقل يدوي بين المحطات |
| ماكينة 3 في 1 بمساعدة CNC / سيرفو | رسومات نحاس متكررة | ما يزال سقف السعة إطارًا واحدًا |
| تخريم / قص / ثني مخصص | ساعات عالية لكل عملية | مساحة أكبر |
| خط CNC أوتوماتيكي | تعشيق بحجم عالٍ | استثمار رأسمالي + مساحة |
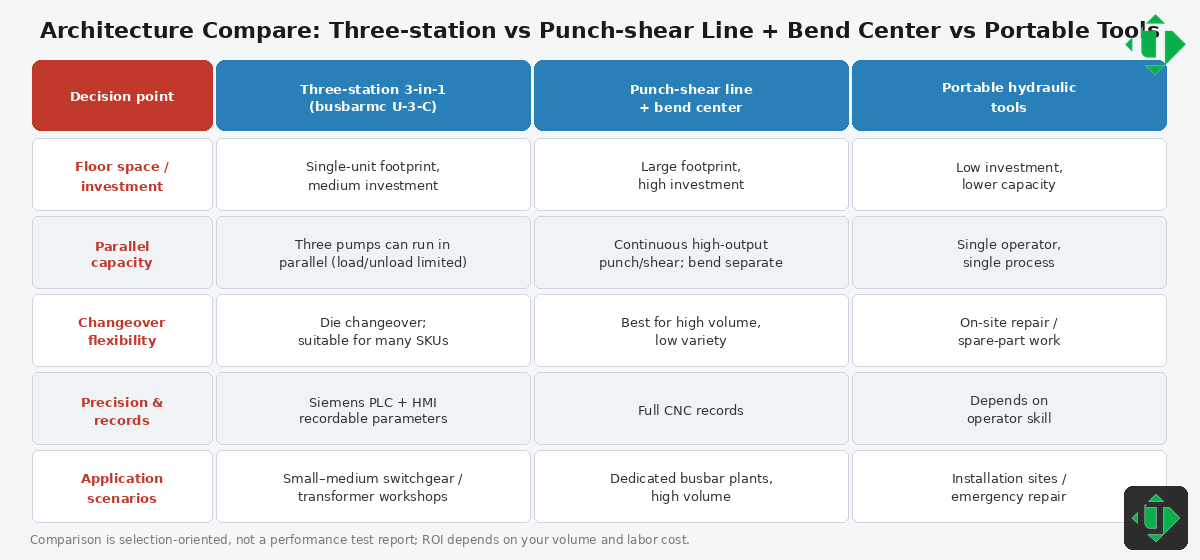
مقارنة المعمارية: 3 في 1 مقابل المخصص مقابل المحمول
القوالب التي تحدّد فعليًا قدرة النحاس
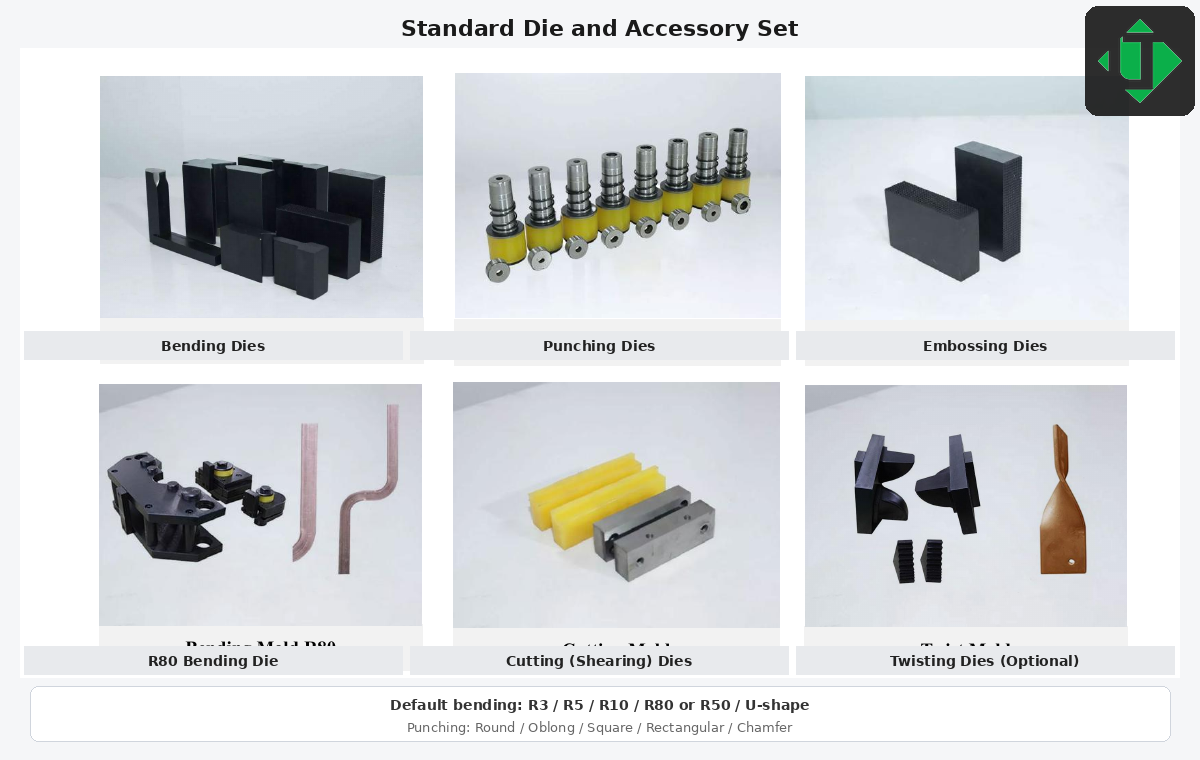
طقم القوالب والملحقات القياسي — طقم القوالب، لا لوحة البيانات، هو ما يحدّد قدرة النحاس الفعلية
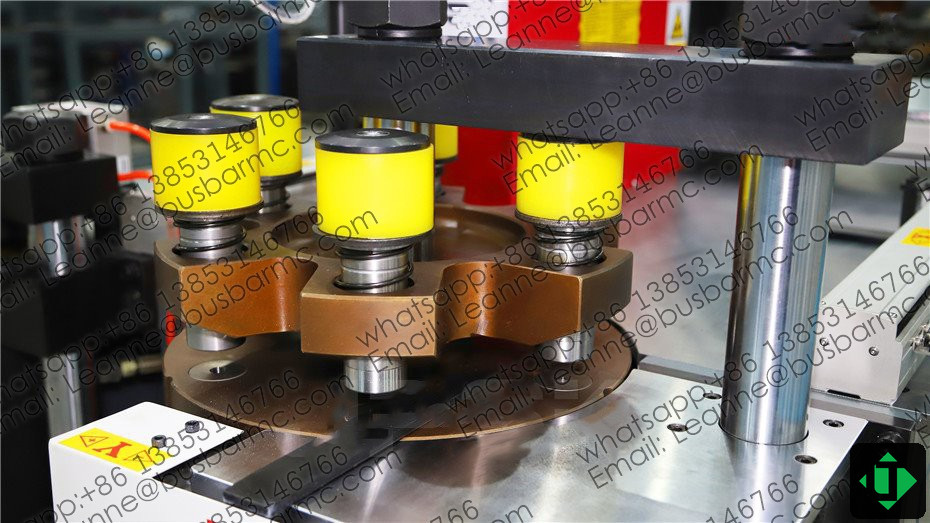
وحدة برج التخريم بقوالب متعددة المحطات
- التخريم: عائلات دائرية / مستطيلة مدوّرة؛ النطاقات المنشورة Φ4.3–25/30/34 حسب الطراز
- القص: أنصال + خلوص حسب معالجة النحاس
- الثني: R3/R5/R10/R80 (أو R50) وقوالب U؛ أوضاع أفقي مقابل رأسي على واجهة Siemens HMI
- النقش البارز / الليّ اختياري فقط إذا طُلب
بطاقة الطراز — حدّد غلاف النحاس
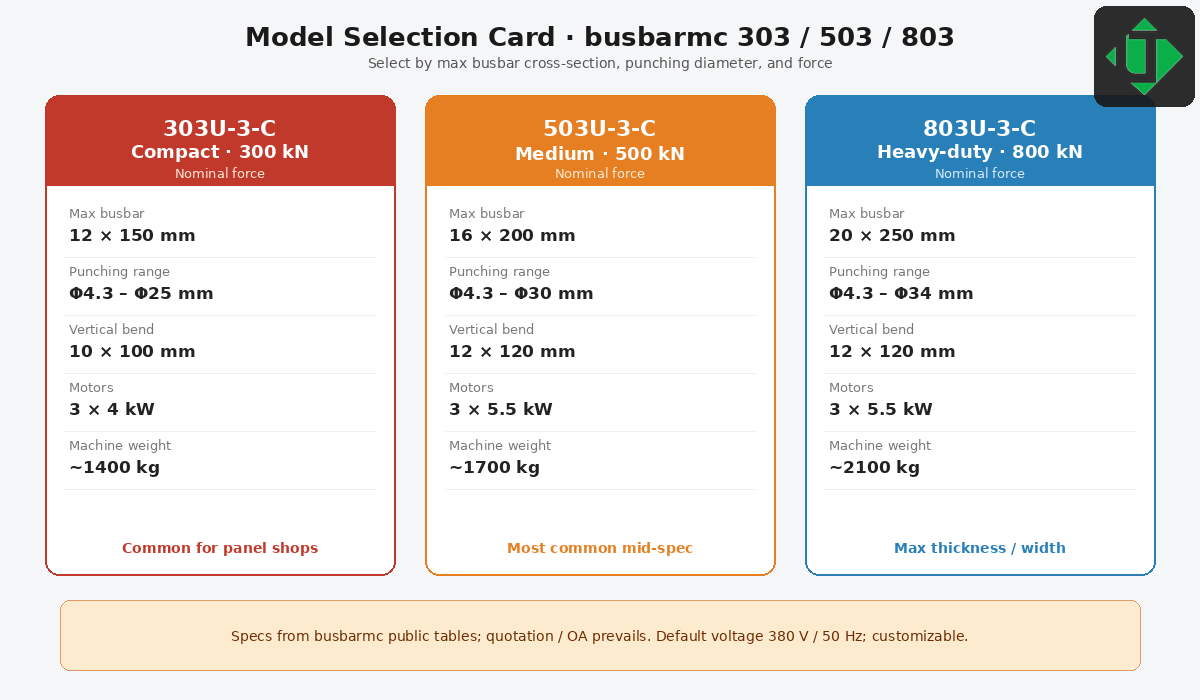
بطاقة اختيار الطراز: 303U-3-C / 503U-3-C / 803U-3-C
| البند | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| القوة الاسمية (kN) | 300 | 500 | 800 |
| قطر التخريم (mm) | Φ4.3–Φ25 | Φ4.3–Φ30 | Φ4.3–Φ34 |
| أقصى سمك / عرض (mm) | 12 / 150 | 16 / 200 | 20 / 250 |
| أقصى ثني أفقي (mm) | 150 / 12 | 200 / 16 | 250 / 20 |
| أقصى مقاس للثني الرأسي (mm) | 10×100 | 12×120 | 12×120 |
| قدرة المحرك | 3×4 kW | 3×5.5 kW | 3×5.5 kW |
مؤشر سريع: 303 ≈ 12×150 / Φ25 · 503 ≈ 16×200 / Φ30 · 803 ≈ 20×250 / Φ34. أكّد ذلك في أمر التأكيد. راجع صفحة ماكينة باسبار 3 في 1 لسياق المنتج.
كيف تقارن الإنتاجية بعدل
لا تقارن الماكينات بمعدل الشوط وحده. يشمل زمن الدورة الكامل التحميل والإعداد والقوالب وتحديد الموضع والتخريم والنقل والقص والثني والتصحيح والتفريغ والفحص. استخدم رسم النحاس نفسه عبر المورّدين؛ وسجّل المشغّلين والإعداد والقطع المطابقة والمرفوضة والتدخلات اليدوية. هذه الطريقة أنفع للمشتري المصري من ادّعاء زمن دورة في الكتالوج.
حزمة طلب عرض السعر لماكينات النحاس
| أرسل | يُستخدم لتأكيد |
|---|---|
| الدرجة / المعالجة الحرارية / أقصى مقطع (مثل Cu-ETP / C11000) | القوة والمناولة |
| الرسومات (الثقوب، الثنيات، الأطوال) | القوالب والتسلسل |
| مزيج الدفعات والإنتاج | 3 في 1 مقابل الخط |
| معايير FAT والأجهزة | القبول |
| الجهد / جهة الوصول (غالبًا 380 V / 50 Hz في مصر) | البناء الكهربائي |
الأسئلة الشائعة
هل يمكن لماكينة واحدة قص وتخريم وثني النحاس؟
نعم—طرازات LTMC ثلاثية المحطات تدمج العمليات الثلاث. وتظل الإنتاجية تعتمد على العمالة وعلى عمل المضخات بالتوازي.
هل تكفي القوة الاسمية لاختيار ماكينة نحاس؟
لا. تحقق من كل محطة مقابل أصعب عائلة ثقوب وقص وثني لديكم.
ما سمك النحاس الذي تستطيع LTMC تشغيله؟
الجداول العامة: حوالي 12 / 16 / 20 mm أقصى سمك على 303 / 503 / 803—ويُقرن دائمًا بحدود العرض والثني في أمر التأكيد.
ماذا يجب أن يشمل FAT للنحاس؟
قطعًا تمثيلية: الطول، ومواضع الثقوب، وزوايا الثني بعد التحرير، والسطح، وتباين القطع المتتالية.
الخطوة التالية للورش المصرية
أرسل رسومات الباسبار المعتمدة، ودرجة النحاس أو الألومنيوم والمعالجة الحرارية (مثل Cu-ETP / C11000 عند تحديدها)، وأقصى عرض × سمك، ومتطلبات عيّنات FAT. تدعم LT / LTMC ورش اللوحات والمحولات في مصر عبر الإرشاد الفني، والتشغيل التجريبي (commissioning)، وتدريب المشغّلين، وقطع الغيار، والدعم الفني عن بُعد. صفحات المنتجات والتواصل:
- ماكينة باسبار 3 في 1
- ماكينة ثني الباسبار CNC
- ماكينة تخريم وقص الباسبار CNC
- egyptbusbar.com/ar · تواصل معنا
إذا اختلفت الصفحة العامة عن أمر التأكيد، فاعتمد أمر التأكيد (OA) وعيّنات FAT مصدرًا للحقيقة.
Latest News
كيف تعمل ماكينة ثني الباسبار — المبادئ والتشغيل في الورش المصرية
كيف تعمل ماكينة ثني الباسبار في الورش المصرية: المبادئ والارتداد المرن والثني الأفقي مقابل الرأسي وخطوات تشغيل LT CNC الرسمية 001–013 على محطات ثني 3 في 1 طراز 303U-3-C / 503U-3-C ...
2026-11-13
الدليل الفني لماكينة الباسبار ثلاثية المحطات للمصانع المصرية — LT 303/503/803
دليل فني لماكينات الباسبار ثلاثية المحطات (3 في 1) للمصانع المصرية: تخريم وقص وثني على LT 303U-3-C / 503U-3-C / 803U-3-C، مع بطاقات الطراز ومخططات المحطات وملاحظات طلب عرض السعر وF...
2026-11-10
ما هي ماكينة الباسبار؟ القص والتخريم والثني للوحات التوزيع المصرية
تقص ماكينة الباسبار وتخرّم وتثني بارات النحاس أو الألومنيوم للوحات التوزيع المصرية. تعرّف كيف تعمل محطات 3 في 1 وكيف تختار LT 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
دليل تخريم الباسبار لورش اللوحات في مصر — دقة الثقوب والقوالب وتحديد الموضع
جودة تخريم الباسبار في ورش اللوحات المصرية هي موضع الثقب النهائي من المرجع والمقاس والرايش والمسافة عن الحافة. طابِق قوالب البرج والخلوص على LTMC 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
كيفية استخدام ماكينة ثني الباسبار في إنتاج اللوحات الكهربائية المصرية
يحتاج ثني الإنتاج في ورش اللوحات المصرية إلى وصفات مقفلة وقوالب وفحوصات أول/أوسط/آخر حتى تبقى الزوايا بعد التحرير مستقرة عبر الورديات على محطات LT 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
ما هي ماكينة ثني الباسبار وكيف تعمل في الورش المصرية؟
تشكّل ماكينة ثني الباسبار بارات النحاس أو الألومنيوم إلى زوايا الرسم في الورش المصرية. احكم على الزاوية بعد التحرير ونصف القطر والسطح—لا على القوة وحدها—في محطات ثني LTMC 3 في 1 طر...
2026-11-10
LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC
مصنع متخصص في ماكينات قضبان النحاس (Busbar) والمعدات ذات الصلة بنظام التحكم الرقمي (CNC).
Company Strength
Adequate Inventory
Fast Shipping
Our Products
CONTACT US
Address: ، طريق جينغشي، مدينة جينان، مقاطعة شاندونغ، الصين9566رقم


© COPYRIGHT 2025 LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC

Contact Us
Professional Manufacturer of Vehicle Barriers & License Plate Recognition Cameras,Smart Parking Access Control Solutions for Global Clients,Reliable Barrier Gates + LPR Systems, Customized to Your Project,From residential communities, commercial shopping malls, industrial parks to highway toll stations, our matched barrier & LPR sets can realize automatic license plate identification, automatic gate lifting, real-time access records, automatic charging and remote management.