LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC

كيف تحسّن ماكينات الباسبار CNC الكفاءة في مصانع اللوحات المصرية
Release time:
2026-11-10
الموضوع: كيف تحسّن ماكينات الباسبار CNC الكفاءة في مصانع اللوحات المصرية
العلامة: LT / LTMC 303U-3-C · 503U-3-C · 803U-3-C
السوق: ورش اللوحات والمحولات في مصر
إجابة سريعة
تحسّن ماكينة الباسبار CNC أو المدعومة بالسيرفو الكفاءة في مصانع اللوحات المصرية أساسًا عبر تقليل القياس وتحديد الموضع المتكررين، وتقصير إعداد الطلبات المتكررة، وتنفيذ الإحداثيات المؤكدة بمزيد من الاتساق. قِس الفائدة بـالدقائق لكل قطعة مطابقة، ودقائق المشغّل، ومردود المرور الأول، وزمن التغيير، وإعادة التشغيل، وصافي فقد النحاس—لا بسرعة شوط التخريم وحدها. وعلى ماكينات فئة LT / LTMC 303U-3-C / 503U-3-C / 803U-3-C تفيد أوضاع الثني في HMI/PLC ومصدّات السيرفو الاختيارية أكثر ما تفيد عندما تتكرر رسومات الخزانات.
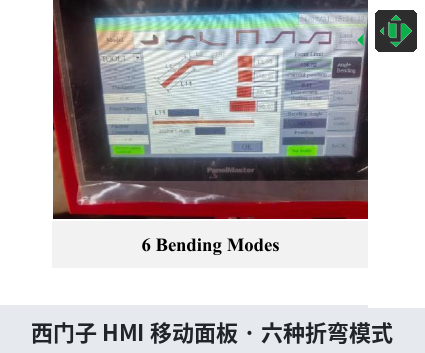
لوحة Siemens HMI المحمولة: شاشة أوضاع الثني — الوصفات المخزّنة تقصّر إعداد الطلبات المتكررة
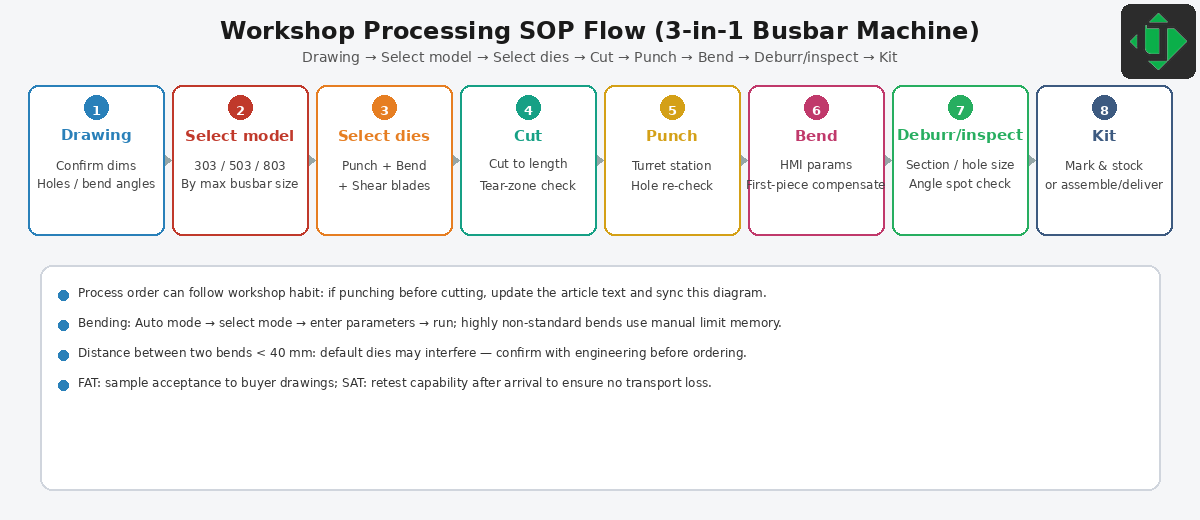
تدفق إجراءات الورشة: الرسم → القص → التخريم → الثني → الفحص
ماذا يتحكّم فيه «CNC» فعليًا
قد يتحكّم CNC / السيرفو في مصدّات الطول، أو إحداثيات الثقوب، أو وصفات شوط/زاوية الثني، أو البرامج المخزّنة—بحسب التهيئة. وهو لا يعني تلقائيًا تحميلًا أوتوماتيكيًا أو تغيير قوالب أو فحصًا آليًا. اذكر كل محور متحكَّم فيه وكل خطوة يدوية متبقية في عرض السعر.
القوة الهيدروليكية والتحكّم CNC ليسا متنافيين: كثير من الخلايا المصرية الكفؤة تستخدم محطات هيدروليكية مع تحديد موضع CNC/سيرفو ومكتبات ثني على PLC. وهذا نطاق مختلف عن خط تخريم–قص أوتوماتيكي كامل.
أين يُوفَّر الوقت فعلًا
في الورش المتنوّعة حول القاهرة والعاشر من رمضان أو الإسكندرية، غالبًا ما يكون الوقت الخفي في الوسم وإعادة القياس والبحث عن آخر ضبط جيد—لا في الشوط الهيدروليكي نفسه.
| الرافعة | ما الذي يتحسّن | سجّل هذا المؤشر |
|---|---|---|
| تحديد موضع أوتوماتيكي / سيرفو | أقل وسمًا وعملًا بالمسطرة | دقائق تحديد الموضع لكل قطعة |
| برامج مخزّنة | طلبات متكررة أسرع | من البرنامج إلى أول قطعة مطابقة |
| تغييرات مُعدَّة | من طراز A إلى طراز B | ساعة التغيير الكاملة |
| استيراد بيانات / DXF (إن وُفر) | أقل إعادة إدخال | زمن الاستيراد → البرنامج المتحقق |
احسب فقط المحاور المتحكَّم فيها بـ CNC فعلًا. وتبقى المحطات اليدوية داخل زمن الدورة الكامل.
المؤشرات التي تهمّ
قيّم في ظل رسومات ومادة وقوالب ومشغّل وقواعد فحص ثابتة:
- القطع المطابقة لكل وردية
- زمن الدورة الكامل (من التحميل إلى الفحص)
- دقائق المشغّل لكل قطعة مطابقة
- مردود المرور الأول
- معدل إعادة التشغيل
- صافي فقد النحاس / الألومنيوم
- زمن التغيير (آخر قطعة جيدة A → أول قطعة جيدة B)
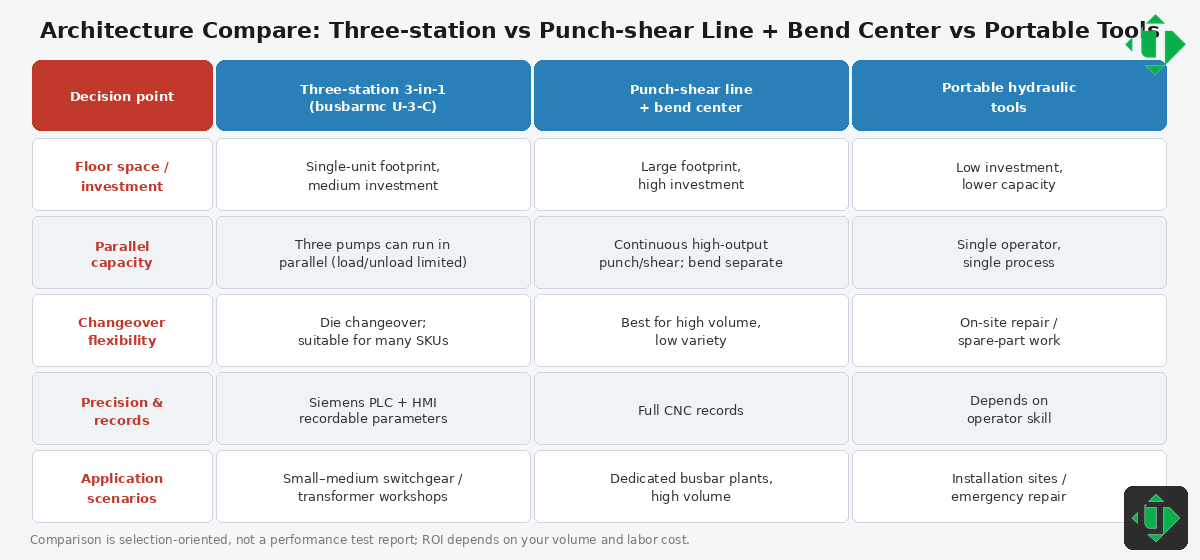
مقارنة المعمارية: 3 في 1 مقابل المخصص مقابل المحمول — CNC على ماكينة 3 في 1 ليس خطًا كاملًا
البيئات التي تستفيد أكثر
| التطبيق | يوفّر CNC الوقت عندما… | القيود |
|---|---|---|
| لوحات التوزيع الكهربائية | تتكرر أطقم ثقوب القواطع ووصفات الخزانات (ترتيبات IEC 61439) | ضبط مراجعات الرسم |
| المحولات / التوزيع | تحتاج البارات الطويلة أو الثقيلة إلى إعادة قياس أقل | ما يزال الدعم والسعة مطلوبين |
| تخزين الطاقة | خرائط ثقوب كثيفة مدمجة | القطعة الأولى ما تزال إلزامية |
| ورشة صغيرة ومتوسطة متنوّعة | الوصفات تقلّل فوضى الإعداد | القطع الفردية منخفضة الحجم قد لا تسترد التكلفة |
اختبار مرجعي (HowTo) لـ FAT / مقارنة المورّدين
- اختر رسم نحاس (أو ألومنيوم) معتمدًا مستخدمًا في الإنتاج.
- نفّذ خط أساس يدوي / أساسي: سجّل الدورة والمشغّلين والعيوب.
- نفّذ طريقة CNC / الوصفة على الرسم نفسه.
- قارن الإنتاج المطابق وزمن التغيير—لا ذروة معدل الشوط.
- اقفل البرنامج الفائز برقم الرسم ومراجعته.
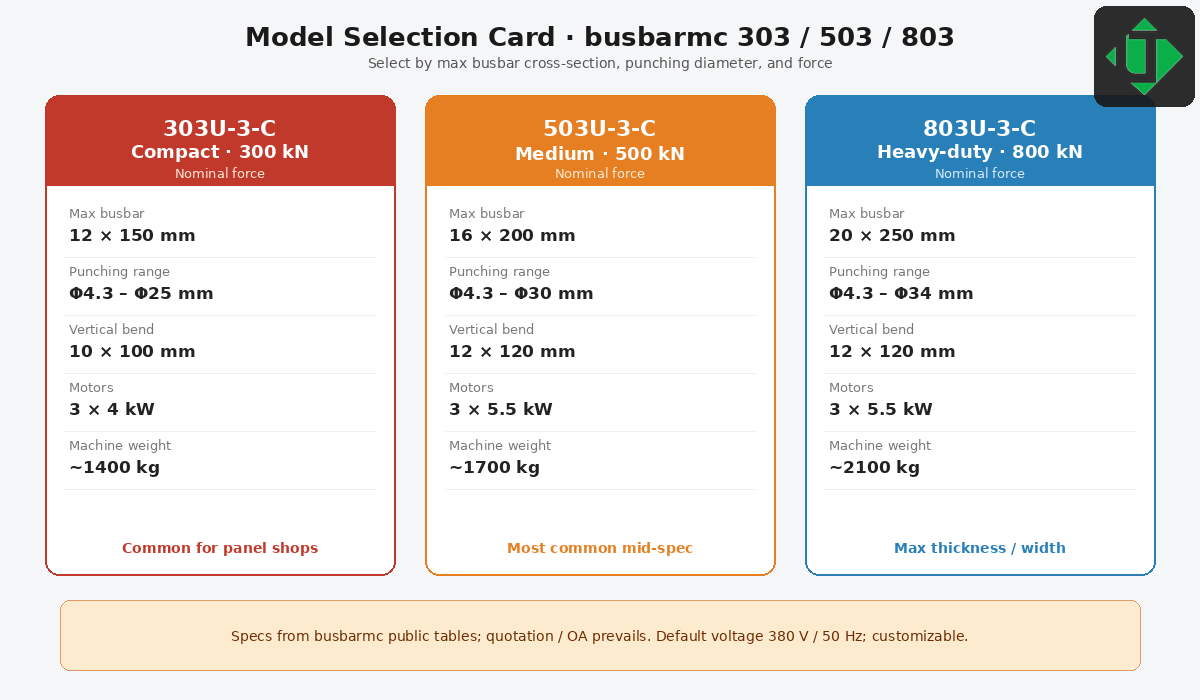
بطاقة اختيار الطراز: 303U-3-C / 503U-3-C / 803U-3-C
| البند | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| القوة الاسمية (kN) | 300 | 500 | 800 |
| قطر التخريم (mm) | Φ4.3–Φ25 | Φ4.3–Φ30 | Φ4.3–Φ34 |
| أقصى سمك / عرض (mm) | 12 / 150 | 16 / 200 | 20 / 250 |
| أقصى ثني أفقي (mm) | 150 / 12 | 200 / 16 | 250 / 20 |
| أقصى مقاس للثني الرأسي (mm) | 10×100 | 12×120 | 12×120 |
| قدرة المحرك | 3×4 kW | 3×5.5 kW | 3×5.5 kW |
صفحات ذات صلة: ماكينة باسبار 3 في 1، التخريم والقص CNC، الثني CNC.
الأسئلة الشائعة
هل تعمل ماكينات CNC دائمًا أسرع من ماكينات 3 في 1 الهيدروليكية؟
ليس دائمًا. يفيد CNC عندما يكون تحديد الموضع والإعداد هما الاختناق. سرعة الشوط وحدها مؤشر ضعيف.
هل وضع الثني في HMI هو نفسه خط CNC كامل؟
لا. تحسّن مكتبات الأوضاع في PLC/HMI تكرارية الثني؛ أما خط CNC الكامل فيضيف التغذية والتعشيق ونطاق الأتمتة. أكّد ذلك في عرض السعر.
ماذا أطلب من المورّدين لإثبات الكفاءة؟
تجربة جنباً إلى جنب على رسمكم مع تسجيل القطع المطابقة وأزمنة التغيير.
أي ميزات LTMC تدعم الكفاءة؟
ثلاث مجموعات ضخ مستقلة، وأوضاع ثني Siemens PLC، ووصفات HMI، وتحديد موضع سيرفو اختياري—أكّد الخيارات في أمر التأكيد.
الخطوة التالية للورش المصرية
أرسل رسومات الباسبار المعتمدة، ودرجة النحاس أو الألومنيوم والمعالجة الحرارية (مثل Cu-ETP / C11000 عند تحديدها)، وأقصى عرض × سمك، ومتطلبات عيّنات FAT. تدعم LT / LTMC ورش اللوحات والمحولات في مصر عبر الإرشاد الفني، والتشغيل التجريبي (commissioning)، وتدريب المشغّلين، وقطع الغيار، والدعم الفني عن بُعد. صفحات المنتجات والتواصل:
- ماكينة باسبار 3 في 1
- ماكينة ثني الباسبار CNC
- ماكينة تخريم وقص الباسبار CNC
- egyptbusbar.com/ar · تواصل معنا
إذا اختلفت الصفحة العامة عن أمر التأكيد، فاعتمد أمر التأكيد (OA) وعيّنات FAT مصدرًا للحقيقة.
Latest News
كيف تعمل ماكينة ثني الباسبار — المبادئ والتشغيل في الورش المصرية
كيف تعمل ماكينة ثني الباسبار في الورش المصرية: المبادئ والارتداد المرن والثني الأفقي مقابل الرأسي وخطوات تشغيل LT CNC الرسمية 001–013 على محطات ثني 3 في 1 طراز 303U-3-C / 503U-3-C ...
2026-11-13
الدليل الفني لماكينة الباسبار ثلاثية المحطات للمصانع المصرية — LT 303/503/803
دليل فني لماكينات الباسبار ثلاثية المحطات (3 في 1) للمصانع المصرية: تخريم وقص وثني على LT 303U-3-C / 503U-3-C / 803U-3-C، مع بطاقات الطراز ومخططات المحطات وملاحظات طلب عرض السعر وF...
2026-11-10
ما هي ماكينة الباسبار؟ القص والتخريم والثني للوحات التوزيع المصرية
تقص ماكينة الباسبار وتخرّم وتثني بارات النحاس أو الألومنيوم للوحات التوزيع المصرية. تعرّف كيف تعمل محطات 3 في 1 وكيف تختار LT 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
دليل تخريم الباسبار لورش اللوحات في مصر — دقة الثقوب والقوالب وتحديد الموضع
جودة تخريم الباسبار في ورش اللوحات المصرية هي موضع الثقب النهائي من المرجع والمقاس والرايش والمسافة عن الحافة. طابِق قوالب البرج والخلوص على LTMC 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
كيفية استخدام ماكينة ثني الباسبار في إنتاج اللوحات الكهربائية المصرية
يحتاج ثني الإنتاج في ورش اللوحات المصرية إلى وصفات مقفلة وقوالب وفحوصات أول/أوسط/آخر حتى تبقى الزوايا بعد التحرير مستقرة عبر الورديات على محطات LT 303U-3-C / 503U-3-C / 803U-3-C.
2026-11-10
ما هي ماكينة ثني الباسبار وكيف تعمل في الورش المصرية؟
تشكّل ماكينة ثني الباسبار بارات النحاس أو الألومنيوم إلى زوايا الرسم في الورش المصرية. احكم على الزاوية بعد التحرير ونصف القطر والسطح—لا على القوة وحدها—في محطات ثني LTMC 3 في 1 طر...
2026-11-10
LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC
مصنع متخصص في ماكينات قضبان النحاس (Busbar) والمعدات ذات الصلة بنظام التحكم الرقمي (CNC).
Company Strength
Adequate Inventory
Fast Shipping
Our Products
CONTACT US
Address: ، طريق جينغشي، مدينة جينان، مقاطعة شاندونغ، الصين9566رقم


© COPYRIGHT 2025 LTMC® | الشركة المصنعة لماكينات تشغيل بارات النحاس CNC

Contact Us
Professional Manufacturer of Vehicle Barriers & License Plate Recognition Cameras,Smart Parking Access Control Solutions for Global Clients,Reliable Barrier Gates + LPR Systems, Customized to Your Project,From residential communities, commercial shopping malls, industrial parks to highway toll stations, our matched barrier & LPR sets can realize automatic license plate identification, automatic gate lifting, real-time access records, automatic charging and remote management.